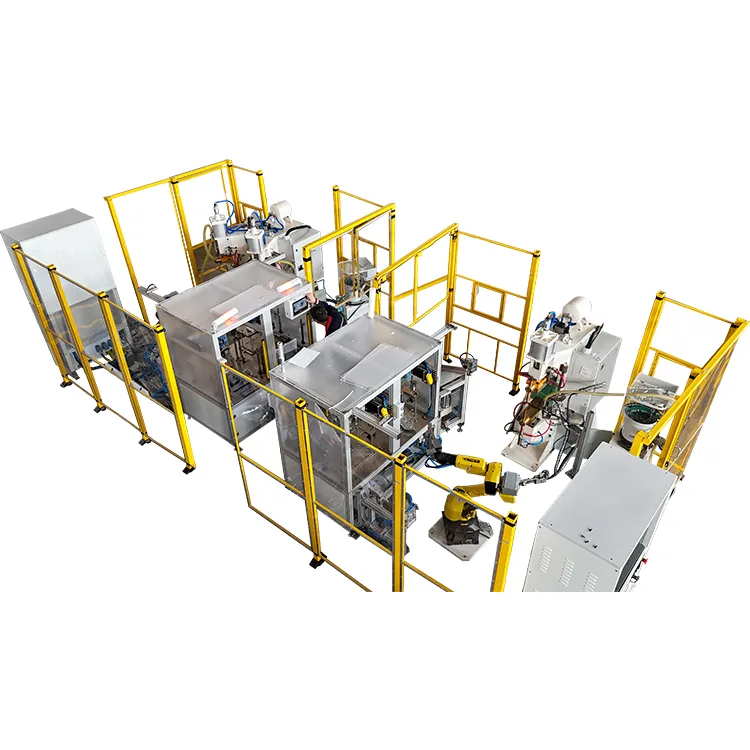
پتلي سټینلیس سټیل شیټونه په پراخه کچه د انرژي ذخیره کولو تجهیزاتو هستوګنې ، بریښنایی بندونو ، دقیق شیټ فلزي برخو او نوي انرژي برخو کې کارول کیږي. سټینلیس سټیل د ښه سنکنرن مقاومت ، ځواک ، او باثباته ظاهري وړاندیز کوي ، مګر دا د ځای ویلډینګ پرمهال یوه عامه ستونزه هم لري:دا کولی شي په اسانۍ سره تحریف کړي.
ډیری فابریکې د aد capacitor خارجولو ځای ویلډرد پتلي سټینلیس فولادو شیټونو لپاره ممکن د ورپینګ ، پورته کنډونو ، د ویلډ ځایونو شاوخوا څپې ، ډیر انډیټیشن ، یا د مجلس سوراخ غلط تنظیم سره مخ شي. کیدای شي دا مسایل په لومړي سر کې لږ ښکاري، مګر دوی کولی شي په راتلونکي ګام کې جدي ستونزې رامینځته کړي. د مثال په توګه، پوښونه ممکن په سمه توګه وتړل نشي، سوري ممکن سم نه وي، او فلیټ کیدای شي تفتیش ناکام شي.
د کاپسیټر ډیسچارج ځای ویلډر د پتلی شیټ ویلډینګ لپاره مناسب دی ځکه چې دا په کاپسیټرونو کې انرژي ذخیره کوي او ژر یې خوشې کوي. د ویلډینګ وخت لنډ دی، تودوخه متمرکزه ده، او ټوله تودوخه{1}} اغیزمنه شوې ساحه نسبتا کوچنۍ ده. په هرصورت ، دا پدې معنی ندي چې تحریف په اوتومات ډول مخنیوی کیدی شي. وروستۍ پایله لاهم پدې پورې اړه لري چې انرژي ، فشار ، فکسچر ، الیکټروډونه ، د ویلډینګ ترتیب او یخ کول څومره ښه کنټرول شوي.


ولې پتلی سټینلیس سټیل د ځای ویلډینګ وروسته تحریف کیږي؟
سټینلیس سټیل تودوخه ورو ورو تودوخه کوي ، نو تودوخه د ویلډ ساحې ته نږدې پاتې کیږي
سټینلیس سټیل د کاربن فولاد په پرتله ټیټ حرارتي چالکتیا لري ، پدې معنی چې تودوخه د ویلډینګ پرمهال په چټکۍ سره نه خپریږي. د ځای ویلډینګ لپاره، متمرکزه تودوخه د ویلډ په جوړولو کې مرسته کوي، مګر که انرژي ډیره وي، د ویلډ ځای شاوخوا ساحه په چټکۍ سره تودوخه کیږي او بیا د یخولو په وخت کې په غیر مساوي توګه کمیږي.
ځکه چې پتلې پاڼې لږ کلکوالی لري، دا غیر مساوي انقباض کولی شي په اسانۍ سره د جنګ یا ویښتو لامل شي.
سټینلیس سټیل د تودوخې په وخت کې د پام وړ پراخیږي
سټینلیس سټیل پراخیږي کله چې تودوخه کیږي او د یخ کیدو په صورت کې تړون کیږي. ضخامت پلیټونه ډیر کلکوالی لري، نو لږ انقباض ممکن د لیدلو وړ نه وي. پتلي شیټونه د شکل څخه ایستل خورا اسانه دي، نو د هر ویلډ ځای په شاوخوا کې د حرارتي توسع او انقباض کولی شي څرګند تحریف رامینځته کړي.
په ډیری قضیو کې، تحریف د ضعیف ماشین له امله ندی رامینځته شوی. دا د ویلډینګ پرمهال د ډیر تودوخې داخل یا ناکافي محدودیت له امله رامینځته کیږي.
پتلی شیټونه د فکسچر، فشار، او الکترود حالت سره حساس دي
کله چې پتلي شیټونه ولډنګ کوي ، حتی یو کوچنی خلا یا غیر مستحکم کلیمپینګ کولی شي شیټ ته اجازه ورکړي چې د ویلډینګ پرمهال حرکت وکړي. که الکترود عمودی نه وي، د الکترود مخ اغوستل شوی وي، یا فشار غیر مساوي وي، ویلډ به غیر مساوي تودوخه او ځواک ترلاسه کړي.
دا مسلې ممکن په ګنډو موادو کې څرګندې نه وي، مګر دوی په پتلی شیټونو کې ډیر د پام وړ کیږي. پایله کیدای شي د ویلډ آفسیټ، غیر مساوي نښې، ځایی غاښونه، یا په ټولیزه توګه وارپینګ وي.
عام تحریف ستونزې کله چې پتلی سټینلیس سټیل ویلډینګ کوي
په ټولیزه توګه د شیټ وارپنګ
دا یو له ډیرو عامو مسلو څخه دی. د ویلډ شاوخوا ساحه د تودوخې وروسته کمیږي او ټوله پاڼه له شکل څخه راوباسي. هرڅومره چې شیټ لوی او پتلی وي ، او د فکسچر ملاتړ کمزوری وي ، په هماغه اندازه د وارپینګ څرګندیږي.
د ویلډ ځایونو شاوخوا څپې
که چیرې په ورته سیمه کې په دوامداره توګه څو ویلډ ځایونه جوړ شي، تودوخه کولی شي په محلي توګه جوړ شي. د یخولو وروسته، پاڼه ممکن یو ویښته سطحه ښکاره کړي. دا په ځانګړې توګه د هستوګنې، تختو، او د لیدلو شیټ فلزي برخو کې د پام وړ دی.
ژورې نښې یا محلي غاښونه
د الیکټروډ ډیر فشار، لوړه انرژي، یا یو کوچنی الکترود مخ کولی شي د ویلډ شاوخوا ژورې نښې رامینځته کړي. د ظهور برخو لپاره، حتی که د ویلډ ځواک د منلو وړ وي، ژوره نښه ممکن د پیرودونکي تفتیش ناکام کړي.
سوري یا څنډه غلط تنظیم کول
د پتلی شیټ تحریف وروسته، ترټولو ستونزمن مسله اکثرا مجلس دی. د سکرو سوري کیدای شي بدل شي، څنډې کیدای شي نا مساوي شي، پوښ ممکن مناسب نه وي، یا د سیل کولو سطحونه ممکن نور فلیټ نه وي. دا معمولا یوازې د ویلډ ځای له امله نه رامینځته کیږي ، بلکه د ویلډینګ پروسې په جریان کې د تودوخې او انقباض له امله رامینځته کیږي.
د پتلي سټینلیس سټیل سپټ ویلډینګ کې د تحریف اصلي لاملونه
د ویلډینګ انرژي خورا لوړه ده
د کیپیسیټر ډیسچارج ځای ویلډر په سمدستي توګه ذخیره شوي انرژي خوشې کولو سره ویلډ جوړوي. که چیرې د چارج کولو ولتاژ یا د انرژي ترتیب خورا لوړ وي ، د ویلډ ساحه په چټکۍ سره ګرم کیدی شي. پتلی سټینلیس سټیل کولی شي نرم ، لنډ شي ، رنګ کړي ، یا ژور خپګان رامینځته کړي.
لوړ انرژي تل د ښه ویلډ معنی نلري. د پتلو شیټونو لپاره، سم پیرامیټر هغه دی چې د غیر ضروري تودوخې کمولو په وخت کې کافي ویلډ ځواک ترلاسه کوي.
ځینې چلوونکي د تحریف د مخنیوي په هڅه کې انرژي ډیره کموي. دا ممکن په لومړي سر کې د لید تودوخې کم کړي، مګر که د ویلډ ځواک کافي نه وي، برخه ممکن بیا ویلډ کولو ته اړتیا ولري. ریولډینګ ورته ساحه د تودوخې تکراري دورونو سره مخ کوي او کولی شي حتی د ډیر تحریف لامل شي.
هدف یوازې د انرژي کمول ندي. موخه دا ده چې په یو باثباته عملیاتو کې وړ ویلډ جوړ کړئ.
د الکترود فشار مناسب نه دی
که فشار ډیر ټیټ وي، اړیکه بې ثباته کیږي، کوم چې کولی شي د تودوخې او ځایی تودوخې لامل شي. که فشار ډیر لوړ وي، الکترود کولی شي پتلی پاڼه ودروي او ژوره نښه پریږدي. د پتلی سټینلیس فولادو لپاره ، فشار او انرژي باید یوځای تنظیم شي.
فکسچر پاڼه په ټینګه نه ساتي
پتلی شیټونه باید د ویلډینګ پرمهال خلاص نه وي. که چیرې د شیټونو ترمینځ فاصله شتون ولري ، یا که فکسچر یوازې د ویلډ ساحې ملاتړ کولو پرته څنډه ساتي ، مواد ممکن د ویلډینګ پرمهال حرکت وکړي. د یخولو وروسته، تحریف کنټرول سخت کیږي.
په ډیری پتلی شیټ ویلډینګ پروژو کې، فکسچر د ویلډینګ پیرامیټونو په څیر مهم دی.
د ویلډینګ ترتیب خورا متمرکز دی
که چیرې د ویلډ ډیری ځایونه په دوامداره توګه له یو اړخ څخه بل ته جوړ شي، د تودوخې او انقباض فشار په یو لوري کې رامینځته کیږي. دا کولی شي پاڼه له شکل څخه وباسي. ستونزه په ځانګړې توګه د هستوګنې، اوږدې شیټ برخې، او لوی تختو سره عام ده.
الکترودونه اغوستل شوي یا یخ کول ناکافي دي
یو اغوستل شوی الکترود مخ غیر مساوي اوسني او فشار توزیع رامینځته کوي. ضعیف یخ کول د الکترود تودوخې د لوړیدو لامل کیږي، د ویلډینګ پروسه د وخت په تیریدو سره کم ثباته کوي. د تحریف ډیری ستونزې چې د پیرامیټر مسلو په څیر ښکاري په حقیقت کې د الیکټروډ حالت یا د یخولو سیسټم ساتنې پورې اړه لري.
څنګه د ویلډینګ څخه مخکې د اختلاط کمولو لپاره چمتو کړئ؟
د پتلی شیټ ساتلو لپاره وقف شوی فکسچر وکاروئ
پتلی سټینلیس سټیل باید د لاس نیولو یا ساده لاسي فشار سره ویلډیډ نشي. یو وقف شوی فکسچر باید د برخې شکل سره سم ډیزاین شي ترڅو شیټ د ویلډ ساحې شاوخوا فلیټ او مستحکم پاتې شي.
یو ښه فکسچر باید برخه په سمه توګه ځای په ځای کړي، په کلکه یې بنده کړي، او په اسانۍ سره د بارولو او پورته کولو اجازه ورکړي. که چیرې برخه د لید سطحې ولري، فکسچر باید د فشار نښو پریښودو څخه هم ډډه وکړي.
د شیټونو تر مینځ واټن کنټرول کړئ
د ویلډینګ کولو دمخه، وګورئ چې ایا د اوورلیپ ساحه ښه ده. د پورته شوي څنډو، burrs، ټاپه کولو پسرلي بیک، یا د مجلس تشې وګورئ. هر څومره چې تشه زیاته وي، هغومره امکان لري چې پاڼه د ویلډینګ پرمهال حرکت وکړي او د یخولو وروسته مسخ شي.
د بیچ تولید لپاره، د ځای کولو پنونو، تمځایونو، او کلمپینګ جوړښتونو څخه کار واخلئ ترڅو هره برخه په ورته حالت کې وساتئ. یوازې د آپریټر تجربې باندې تکیه مه کوئ.
د ویلډینګ ساحه پاکه کړئ
غوړ، دوړې، اکسایډ فلم، د محافظتي فلم څخه چپکونکي پاتې شوي، او د ټاپه کولو غوړ ټول کولی شي د ویلډینګ اړیکه اغیزه وکړي. د ویلډ ساحه باید د ویلډینګ کولو دمخه پاکه شي. په ځینو مواردو کې د رڼا پالش یا مسح کولو ته اړتیا لیدل کیدی شي.
که چیرې شیټ کوټ یا محافظتي فلم ولري، تصدیق کړئ چې د ویلډ ساحه په سمه توګه پاکه شوې ده. د ویلډ ساحې دننه پوښ کول کولی شي د ضعیف ویلډز ، سپیټر او سطحي ککړتیا لامل شي.
ماشین، الکترودونه، او د اوبو یخولو سیسټم وګورئ
د تولید دمخه، تایید کړئ چې د چارج کولو ولتاژ مستحکم دی، د الکترود مخونه فلیټ دي، پورتنۍ او ښکته الکترودونه سره سمون لري، او د اوبو یخولو سیسټم په سمه توګه کار کوي. پتلی شیټ ویلډینګ د الکترود حالت سره خورا حساس دی. یو اغوستل شوی یا نا مساوی الیکټروډ کولی شي مستقیم د ویلډ بڼه او فلیټیت اغیزه وکړي.
څنګه د ویلډینګ پرمهال تحریف کنټرول کړو؟
د رخصتیدو لنډ وخت او مستحکم انرژي وکاروئ
د دې دلیل چې د کاپسیټر ډیسچارج ځای ویلډر د پتلو شیټونو لپاره ښه کار کوي د دې لنډ خارج کیدو وخت او متمرکز تودوخه ده. کله چې پیرامیټونه په سمه توګه تنظیم شوي وي، ویلډ په چټکۍ سره رامینځته کیدی شي پداسې حال کې چې د تودوخې عمومي داخل محدودوي.
د تنظیم کولو په جریان کې، د ټیټې انرژی کچې سره پیل کړئ او په تدریجي توګه لوړ کړئ. د ویلډ ځواک تصدیق کولو لپاره د پل ټیسټینګ ، د پوستکي ازموینې ، یا ویجاړونکي ازموینې وکاروئ. یوازې د ویلډ رنګ یا د ویلډ نښه څومره ښکاره ښکاري د تنظیم کولو قضاوت مه کوئ.
مناسب فشار تنظیم کړئ، وخت ونیسئ، او وخت ونیسئ
د سکوز وخت الکترود او شیټونو ته اجازه ورکوي چې د اوسني جریان څخه دمخه مستحکم اړیکه ونیسي. که چیری د چیچلو وخت ډیر لنډ وی، سمدستی خارج کیدل کیدای شی د تودوخی او ځایی تودوخی سبب شی. هولډ وخت د یخولو په لومړیو مرحلو کې ویلډ مستحکم ساتي او د ګړندي فشار خوشې کیدو کمولو کې مرسته کوي.
د پتلی سټینلیس فولادو لپاره ، د نمونې ازموینې پرمهال د مختلف فشار تنظیماتو لاندې د ویلډ ځواک ، د انډیټیشن ژورتیا او تحریف ثبت کړئ. دا د یو باثباته پروسې کړکۍ پیژندلو کې مرسته کوي.
د اړتیا په وخت کې د څو- نبض یا مرحله شوي خارج څخه کار واخلئ
که چیرې یو واحد خارج د تودوخې یا د سطحې سوځیدنې نښې رامینځته کړي، څو - نبض یا مرحله شوي خارج کیدل ارزول کیدی شي. یو کوچنی پری ګرم نبض کولی شي اړیکه ښه کړي، پداسې حال کې چې اصلي نبض ویلډ جوړوي.
په هرصورت، ډیر دالونه تل د غوره پایلو معنی نلري. که چیرې د تودوخې ټوله برخه ډیره لوړه شي، تحریف لاهم ډیریږي. ترتیب باید د نمونې ویلډینګ له لارې تایید شي.
په یوه سیمه کې په دوامداره توګه د ډیری ځایونو ویلډینګ کولو څخه ډډه وکړئ
که چیرې برخه د ویلډ ډیری ځایونه ولري، په دوامداره توګه یوه سیمه ایز ساحه مه ویلډ کړئ. د تودوخې په مساوي توګه د توزیع کولو لپاره سمیټریکل ویلډینګ، قطع شوي ویلډینګ، یا د ویلډینګ پریښودو څخه کار واخلئ.
د هستوګنې برخو لپاره، یو عملي طریقه دا ده چې لومړی مرکز ولډ کړئ او بیا دواړه خواوې ولډ کړئ. بله طریقه دا ده چې د کیڼ او ښي خوا بدیل ځایونه په یو لوري کې د شیټ د ایستلو څخه مخنیوی وشي.
د تودوخې رامینځته کیدو مخنیوي لپاره د ویلډینګ تال کنټرول کړئ
د کاپسیټر خارج کولو ځای ویلډر کولی شي ګړندي کار وکړي ، مګر ګړندی تل د پتلو شیټونو لپاره غوره ندي. که چیرې ویلډینګ ډیر ګړندی دوام ومومي ، د ورک پیس تودوخه په تدریجي ډول لوړیږي. حتی که د هر انفرادي ویلډ ترتیب سم وي، ټولیز تحریف ممکن زیات شي.
د هغو برخو لپاره چې په اسانۍ سره تحریف کیږي، د ویلډونو تر منځ لنډ وقفې اضافه کړئ یا د تودوخې تودوخې-د تحلیل فکسچر وکاروئ.
د ثانوي تحریف څخه مخنیوي لپاره د ویلډینګ وروسته څه باید وکړو
فکسچر سمدلاسه مه خوشې کوئ
د ویلډینګ وروسته، د ویلډ ځایونه او شاوخوا پاڼه لاهم ګرمه ده. که فکسچر سمدلاسه خوشې شي، پاتې پاتې فشار ممکن آرام او د نوي تحریف لامل شي.
د هغو برخو لپاره چې ښه فلیټ ته اړتیا لري، د لرې کولو دمخه د لنډې یخولو مودې لپاره د کار پیس په فکسچر کې وساتئ.
د ناڅاپي جبري یخولو څخه ډډه وکړئ
ډیر پتلی سټینلیس سټیل شیټونه باید ناڅاپه د اوبو یا قوي سړې هوا سره یخ نه شي. د تودوخې لوی توپیر ممکن نوی فشار رامینځته کړي. په ډیری قضیو کې، طبیعي یخ کول یا نرم مرسته شوي یخ کول خوندي دي.
د یخولو غوره طریقه باید د شیټ ضخامت، د سطحې اړتیاو، او د تولید دوره پورې اړه ولري.
کوچني تحریف د مناسبو وسیلو سره سم کیدی شي
که چیرې برخه یوازې یو څه سپک وي ، دا د وقف شوي فلیټینګ فکسچر یا سړې اصلاح وسیلې سره سم کیدی شي. د لاس په واسطه د شیټ له مینځلو، مرمۍ یا جبري کولو څخه ډډه وکړئ، ځکه چې دا کولی شي نوي غاښونه، سکریچونه یا درزونه رامینځته کړي.
که تحریف شدید وي، اصلي لامل معمولا د ویلډینګ پیرامیټرو، فکسچر، یا ویلډینګ ترتیب کې وي. پروسه باید د ویلډینګ وروسته یوازې په سمون باندې تکیه کولو پرځای تنظیم شي.
فلیټ او د ویلډ کیفیت معاینه کړئ
د ویلډینګ وروسته، فلیټ، د ویلډ موقعیت، د انډیټیشن ژوروالی، سپیټر، رنګ، او د ویلډ ځواک وګورئ. د انرژی د ذخیره کولو هستوګنې، دقیق اجزاو، او ظاهري برخو لپاره، لومړی باید د ټوټې معاینه او معمول نمونې وکارول شي.
د تجهیزاتو ساتنه هم د تحریف مخه نیولو کې مرسته کوي
په منظم ډول د کیپسیټر حالت چیک کړئ
د کاپسیټر خارج شوي ځای ویلډر د انرژي ثبات په پراخه کچه د کاپسیټر حالت پورې اړه لري. که چیرې کیپسیټرونه زوړ وي، د ریښتینې خارج کیدو انرژي ممکن بدلون ومومي. د پتلی شیټ ویلډینګ ممکن بیا د ضعیف ویلډونو او ډیر تودوخې ترمینځ تیر شي.
د کیپسیټر ظرفیت، د چارج ولتاژ ثبات، او د خارج کیدو ثبات باید په منظمه توګه وڅیړل شي.
الیکټروډونه او چلونکي سرکټ ساتل
د الکتروډ مخونه باید فلیټ، پاک او په ترتیب سره پاتې شي. که کنډکټي بس بارونه، کیبلونه، الکترود هولډرونه، یا د محصول ټرمینالونه نرم یا اکسیډیز شي، د سرکټ مقاومت کولی شي زیاتوالی ومومي او د انرژي تولید ممکن بدلون ومومي.
دا مسلې مستقیم د ویلډ کیفیت اغیزه کوي او کولی شي د پتلی شیټ تحریف خطر زیات کړي.
د یخولو سیسټم په سمه توګه کار کولو ته دوام ورکړئ
د اوبو د یخولو لاینونه باید روښانه پاتې شي، او کولنټ باید د تجهیزاتو اړتیاو سره سم ځای په ځای شي. یوځل چې د الیکټروډ تودوخه لوړه شي ، د ویلډ ظاهري بڼه او د تودوخې انپټ لږ مستحکم کیږي.
د تولید یوه عامه ستونزه دا ده چې ویلډینګ په پیل کې ښه ښکاري مګر د ماشین د یو څه مودې لپاره چلولو وروسته تحریف څرګندیږي. دا ډیری وختونه د الکترود تودوخې یا ناکافي یخولو پورې اړه لري.
څه باید چیک کړئ کله چې د پتلی سټینلیس سټیل لپاره د کپیسیټر ډیسچارج سپټ ویلډر غوره کړئ
د انرژي کنټرول باید باثباته وي
د پتلی سټینلیس سټیل لپاره ، اعظمي ځواک اصلي ټکی ندی. ماشین باید باثباته او ښه انرژي تنظیم کولو ته اجازه ورکړي. دا باید د شیټ ضخامت او ویلډ اړتیاو پراساس د چارج کولو ولتاژ ، خارج کیدو انرژي ، نبض حالت او د ویلډینګ وخت تنظیم کولو ملاتړ وکړي.
که د انرژی کنټرول خورا سخت وي، پتلی شیټ ویلډینګ ممکن د ضعیف ویلډونو او ډیر تودوخې ترمینځ تیر شي.
د فشار کنټرول باید د باور وړ وي
پتلی شیټونه د فشار سره حساس دي. ماشین باید باثباته او د تنظیم وړ فشار چمتو کړي، او الیکټروډونه باید د ویلډینګ په جریان کې د کار پیس سره عمودی اړیکه ونیسي. که فشار بې ثباته وي، حتی د انرژی ښه ترتیبات به دوامداره پایلې وړاندې نه کړي.
الیکټروډونه او فکسچرونه باید د اصلي برخې لپاره مطلوب وي
پتلي سټینلیس سټیل برخې په شکل ، ویلډ موقعیت ، او سطحې اړتیاو کې توپیر لري. د الیکټروډ د مخ مناسب ډیزاین، د فکسچر موندلو، او د کلیمپ کولو طریقې کولی شي د پام وړ تحریف او انډیټیشن کم کړي.
که چیرې یو عرضه کونکی یوازې یو معیاري ماشین چمتو کړي پرته له دې چې د الیکټروډونو او فکسچرونو اصلاح کولو کې مرسته وکړي ، نو د تولید پرمهال کنټرول کول ممکن ستونزمن وي.
د یخولو سیسټم باید د دوامداره تولید ملاتړ وکړي
د پرله پسې تولید په جریان کې، الکترودونه او کنډکټیو برخې تودوخه ساتي. ماشین باید د باور وړ الیکټروډ یخ کول، د بریښنا برخې تودوخې تحلیل، او د تودوخې محافظت ولري ترڅو د وخت په تیریدو سره د ویلډ کیفیت مخه ونیسي.
د نمونې ویلډینګ باید د پیرودلو دمخه ترسره شي
د مختلف سټینلیس سټیل ضخامت ، د سطح شرایط او د ظاهري اړتیاوې کولی شي د ویلډینګ خورا مختلف پایلې تولید کړي. مخکې لدې چې د کاپسیټر ډیسچارج ځای ویلډر واخلئ ، دا غوره ده چې د ازموینې لپاره ریښتیني نمونې ، نقاشي او د منلو معیارونه ولیږئ. د نمونې ویلډینګ د ویلډ پیاوړتیا، انډینټیشن، سپیټر، فلیټ، او د سایکل وخت تایید کولو کې مرسته کوي.
FAQ
پوښتنه: ایا د کاپسیټر خارج کولو ځای ویلډر د پتلی سټینلیس سټیل لپاره مناسب دی؟
الف: هو. د کیپیسیټر د خارجیدو ځای ویلډر د خارج کیدو لنډ وخت او نسبتا لږ تودوخه اغیزمنه سیمه لري، دا د ډیری پتلو سټینلیس سټیل شیټونو او دقیق فلزي برخو لپاره مناسب کوي. پیرامیټونه، فشار، الکترودونه، او فکسچر باید د ریښتینې ورک پیس سره سمون ولري.
پوښتنه: ولې د ځای ویلډینګ وروسته پتلی سټینلیس سټیل وارپ کیږي؟
الف: پتلی سټینلیس سټیل په ورو ورو تودوخه خپروي او د تودوخې په وخت کې د پام وړ پراخیږي. د ویلډ ځای کې د ځایی تودوخې وروسته، د یخولو په وخت کې نا مساوي انقباض واقع کیږي. که فکسچر کمزوری وي یا انرژی ډیره وي، د جنګ کولو احتمال ډیر دی.
پوښتنه: ایا د ویلډینګ انرژي کمول کولی شي د تحریف مخه ونیسي؟
ځواب: تل نه. که انرژي ډیره ټیټه وي، ویلډ ممکن ضعیف وي او بیا کار ته اړتیا ولري، کوم چې ډیر تودوخه زیاتوي او کیدای شي تحریف زیات کړي. هدف دا دی چې سم انرژي او فشار ومومئ نو ویلډ لومړی ځل په سمه توګه بشپړ شوی.
پوښتنه: ایا د ویلډینګ ترتیب د پتلی شیټ تحریف اغیزه کوي؟
الف: هو. په یوه ساحه کې په دوامداره توګه ډیری ځایونه ویلډ کول کولی شي د تودوخې رامینځته کړي. همغږي ویلډینګ، قطع شوي سکیپ ویلډینګ، او د یخ کولو مناسب وقفې د تودوخې په مساوي توګه توزیع کولو کې مرسته کوي.
پایله
کله چې پتلی سټینلیس سټیل د کپیسیټر ډیسچارج ځای ویلډر سره ولډ کړئ ، تحریف په ساده ډول د انرژي کمولو سره نشي حل کیدی. اصلي هدف د تودوخې ان پټ ساتل، د ویلډینګ فشار، د فکسچر محدودیت، د الکترود حالت، د ویلډینګ ترتیب، او د یخ کولو ثبات ساتل دي.
کله چې غوره کول aد capacitor خارجولو ځای ویلډریا د انرژي ذخیره کولو ځای ویلډینګ ماشین ، یوازې په اعظمي بریښنا یا نرخ تمرکز مه کوئ. د پتلي شیټ ویلډینګ لپاره ، د انرژي کنټرول دقیقیت ، د فشار ثبات ، الیکټروډ او فکسچر تخصیص ، د یخ کولو سیسټم ، محافظت افعال ، او د نمونې ویلډینګ پایلو ته نږدې پاملرنه وکړئ.
که تاسو د پتلي سټینلیس سټیل ویلډینګ تحریف سره معامله کوئ ، تاسو کولی شئ هایفي ته خپل د سټینلیس سټیل درجې ، ضخامت ، نقاشي ، ویلډ موقعیتونه ، د ظاهري اړتیاوې ، فلیټ معیارونه ، او د تولید هدف واستوئ. موږ کولی شو ستاسو د غوښتنلیک لپاره د مناسب کپیسیټر ډیسچارج ځای ویلډر ، فکسچر ډیزاین ، او اتومات ځای ویلډینګ حل ارزولو کې مرسته وکړو.