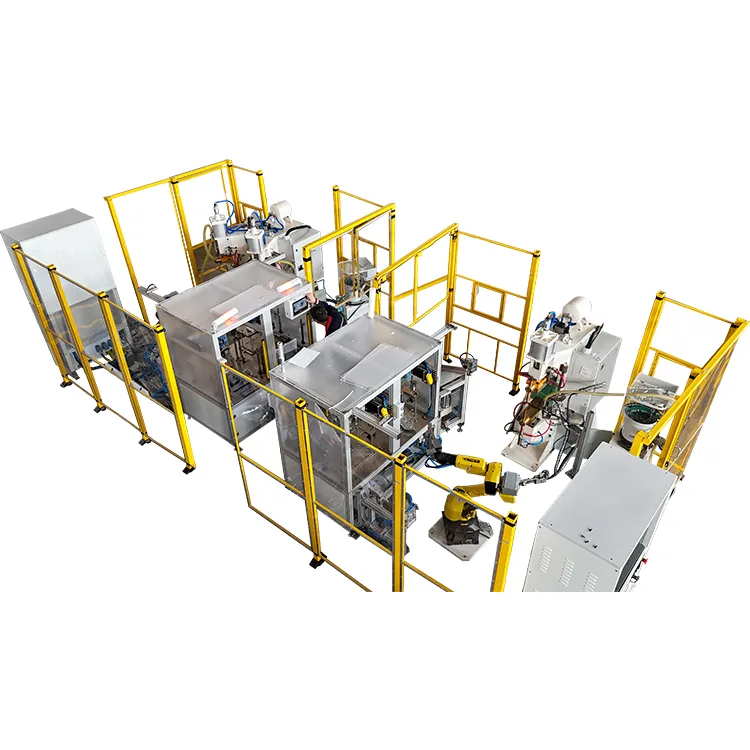
د مسو – المونیم بندونه په پراخه کچه د انرژي ذخیره کولو سیسټمونو ، بریښنایی موټرو ، بیټرۍ کڅوړو او د بریښنا توزیع برخو کې کارول کیږي. مسو غوره بریښنایی چالکتیا چمتو کوي، پداسې حال کې چې المونیم ټیټ وزن او لګښت ګټې وړاندې کوي. د دې دوه موادو ترکیب له همدې امله د بیټرۍ بس بارونو ، ټبونو ، او د انرژي ذخیره کولو نښلونکو کې معیاري حل ګرځیدلی.
د Capacitor خارجولو ځای ویلډینګ ماشینونهمعمولا د مسو – المونیم د یوځای کیدو لپاره کارول کیږي ځکه چې دوی کولی شي په ډیر لنډ وخت کې خورا لوړ جریان وړاندې کړي، چې په پایله کې یې ځایی تودوخه او نسبتا کوچنۍ تودوخه اغیزمنه شوې سیمه ده. د دې ګټو سره سره ، ډیری تولید کونکي لاهم د مسلو سره مخ دي لکه ډیر سپیټر ، تور شوي ویلډ سطحونه ، او د ویلډ غیر متناسب کیفیت.
دا ستونزې نه یوازې د محصول بڼه اغیزه کوي بلکه کیدای شي د بریښنا چالکتیا کمه کړي، میخانیکي ځواک کمزوری کړي، او د اوږدې مودې اعتبار سره موافقت وکړي. په ډیری ریښتیني تولید چاپیریال کې ، دا ډول نیمګړتیاوې په ندرت سره د یو فاکتور له امله رامینځته کیږي. پرځای یې، دوی معمولا د ویلډینګ پیرامیټونو، موادو شرایطو، د الکترود فعالیت، د تجهیزاتو سمون، او عملیاتي چاپیریال د ګډو اغیزو پایله ده.
لاندې برخې په کې د ډیر تودوخې او ویلډ رنګ کولو پنځه لوی لاملونه تحلیلويد مسو – المونیم ویلډینګاو عملي سپارښتنې وړاندې کړئ چې په مستقیم ډول د تولید چاپیریال کې پلي کیدی شي.

د ویلډینګ انرژی پیرامیټرونو کې عدم توازن
د مسو – المونیم ویلډینګ کې، د انرژي کنټرول یو له خورا مهم فکتورونو څخه دی چې د سپیټر جوړښت او د ویلډ رنګ کولو اغیزه کوي. مسو د المونیم په پرتله د پام وړ لوړ حرارتي چالکتیا لري، پداسې حال کې چې المونیم نسبتا ټیټ خټکي نقطه لري (تقریبا 660 درجې). که چیرې د انرژی انډول په سمه توګه کنټرول نشي، نو سیمه ایز تودوخه په اسانۍ سره واقع کیدی شي، چې په پایله کې د شدید تودوخې او اکسیډیشن المل کیږي.
1. ډیر خارجي انرژي یا جریان
کله چې د کیپسیټر ډیسچارج ویلډر د خارج کیدو انرژي یا لوړ جریان خورا لوړ تنظیم شي ، د ویلډ زون تودوخه خورا ګړندۍ وده کوي. المونیم د مسو په پرتله په چټکۍ سره منحل کیږي، پداسې حال کې چې مسو په ورته وخت کې شاوخوا شاوخوا سیمو ته تودوخه خپروي. دا عدم توازن یو بې ثباته پړسیدلی حوض رامینځته کوي ، چې د فشار لاندې فلزاتو ایستل کیدو لامل کیږي ، چې پایله یې د څرګند سپیټر لامل کیږي.
په ورته وخت کې، د تودوخې لوړه درجه د مسو – المونیم انټرفیس کې د اکسیډریشن تعاملات ګړندي کوي، چې د ویلډ سطح تور یا تور رنګ کوي.
د عام مسو – المونیم ضخامت ترکیبونو لپاره د ځانګړي حوالې سلسلې لاندې ښودل شوي:
| د موادو ضخامت | وړاندیز شوی انرژي | پیک اوسنی | عادي ویلډ وخت |
|---|---|---|---|
| 0.5mm Cu + 0.5mm Al | 3000–4500 J | 25-35 kA | 3-8 ms |
| 1.0mm Cu + 1.0mm Al | 4500–6500 J | 35-50 kA | 6-12 ms |
| 1.5mm Cu + 1.5mm Al | 6500–8000 J | 45-60 kA | 8-20 ms |
په تولید کې، دا مشوره ورکول کیږي چې د ټیټې انرژۍ کچې سره پیل کړئ او په تدریجي ډول یې د آزموینې ویلډینګ له لارې زیات کړئ نه په یو ګام کې لوی تعدیلات.
2. د خارجیدو ډیر وخت
که څه هم د capacitor discharge ویلډینګ معمولا ډیر لنډ ویلډ موده لري، په ناسمه توګه غزول شوي خارج شوي وخت بیا هم د ډیر تودوخې جمع کیدو لامل کیدی شي. کله چې د ویلډ انٹرفیس د اوږدې مودې لپاره په لوړه تودوخه کې پاتې شي، د تودوخې ساحه ډیره پراخه کیږي او کیدای شي ډیر ګرم شي.
دا حالت د سپیټر جوړیدو احتمال زیاتوي او اکسیډریشن ګړندی کوي چې په پایله کې د تیاره ویلډ سطحې رامینځته کیږي.
په ډیری مسو - المونیم غوښتنلیکونو کې، aلوړ-اوسني، لنډ-دورهغوره دی ځکه چې دا یو مستحکم ویلډ نګټ تولیدوي پداسې حال کې چې د تودوخې غیر ضروري داخل کموي.
3. د انرژی ناپاک تولید یا غیر معمولي څپې
که چیرې د بریښنا رسولو محصول د کیپسیټر عمر یا د کنټرول سیسټم تخریب له امله بې ثباته شي، اوسنی څپې کیدای شي د ویلډینګ په جریان کې بدلون ومومي. دا بې ثباتي د ویلډ په ساحه کې د تودوخې غیر مساوي توزیع لامل کیږي.
د پایلې په توګه، ځینې سیمې ممکن ناکافي فیوژن تجربه کړي پداسې حال کې چې نور ډیر تودوخه کوي، د سپیټر او متضاد ویلډ رنګ کولو لامل کیږي.
په لوړ- حجم تولید چاپیریال کې، د کاپسیټر ظرفیت کمښت نږدې 10٪ څخه ډیر کولی شي د پام وړ د ویلډ ثبات اغیزه وکړي. له همدې امله د کیپسیټر فعالیت او د محصول څپې ثبات منظم تفتیش سپارښتنه کیږي.
د مسو او المونیم ناکافي سطحې چمتو کول
د تولید په ډیری قضیو کې ، د ویلډ نیمګړتیاوې د تجهیزاتو محدودیتونو له امله نه رامینځته کیږي بلکه د ضعیف سطحې چمتووالي له امله رامینځته کیږي. د مسو او المونیم سطحې په طبیعي ډول د اکسایډ پرتونه جوړوي کله چې هوا ته ښکاره شي، او که دا پرتونه په سمه توګه لرې نه شي، مستحکم ویلډینګ حتی د پرمختللي تجهیزاتو سره ستونزمن کیږي.
1. د اکساید پرتونو نیمګړتیا لرې کول
مسو او المونیم دواړه په هوا کې په چټکۍ سره اکسایډ فلمونه جوړوي. د ایلومینیم اکسایډ، په ځانګړې توګه، نږدې 2050 درجې د خټکي نقطه لري، کوم چې پخپله د المونیم په پرتله د پام وړ لوړ دی.
د ویلډینګ په جریان کې، د اکسایډ طبقه په اسانۍ سره نه منحل کیږي او پرځای یې د اوسني جریان مخه نیسي. دا مقاومت د ځایی اریکینګ لامل کیږي، کوم چې سپیټر تولیدوي او د ویلډ سطحه تیاره کولو کې مرسته کوي.
د میخانیکي پاکولو میتودونه لکه د کثافاتو پالش یا سټینلیس{0}} فولادو برش کول معمولا وړاندیز کیږي. د پاکولو او ویلډینګ ترمنځ وخت باید په مثالي توګه له څلورو ساعتونو څخه کم وي ترڅو د بیا اکسیډیشن کمولو لپاره.
2. پاتې تېل، دوړې، یا ککړونکي
د ماشین کولو، ذخیره کولو یا سمبالولو په وخت کې، د مسو او المونیم سطحونه اکثرا د پرې کولو مایعات، غوړ یا د هوا ککړونکي مواد راټولوي. که چیرې دا مواد په سطح کې پاتې شي، دوی کولی شي د ویلډینګ په جریان کې وسوځوي یا کاربنیز کړي.
دا پروسه کولی شي تور پاتې شونه او د ګاز سوري تولید کړي، چې د لیدلو وړ رنګ او د بریښنا چالکتیا کې احتمالي کمښت المل کیږي.
د ویلډینګ څخه دمخه د صنعتي الکول یا اسیټون سره پاکول په پراخه کچه وړاندیز کیږي ترڅو د سطحي شرایط ډاډمن شي.
3. د سطحې ناسموالی
د سطحې خرابوالی د باثباته بریښنایی تماس په یقیني کولو کې مهم رول لوبوي. په زیاته اندازه خړې سطحې د اکساید ذرات او ککړتیاوې په پښو کوي، پداسې حال کې چې ډیر نرم سطحونه ممکن د اغیزمن تماس ساحه کمه کړي.
دواړه شرایط کولی شي د اوسني غیر مساوي توزیع او ځایی تودوخې لامل شي.
په ډیری مسو – المونیم ویلډینګ غوښتنلیکونو کې ، د سطحې د خرابوالي سلسلهRa 0.8–1.6 μmمناسب ګڼل کیږي.
د الکترود سیسټم مسلې
د الکترود سیسټم د اوسني ترسره کولو او میخانیکي ځواک پلي کولو له لارې ویلډینګ کې دوه ګونی رول لوبوي. د الکترود حالت کې هر ډول انحراف کولی شي د پام وړ د ویلډ ثبات اغیزه وکړي.
1. نامناسب الیکټروډ مواد یا ډیر اغوستل
د الیکټروډ موادو ناسم انتخاب یا د ساتنې پرته د اوږدې مودې کارول کولی شي د الیکټروډ اغوستلو یا خرابیدو لامل شي. دا بدلونونه د اوسني کثافت توزیع بدلوي او کولی شي د ځایی تودوخې لامل شي.
عام الکترود مواد عبارت دي له:
| د الکترود مواد | ځانګړتیاوې | عادي غوښتنلیکونه |
|---|---|---|
| CuCrZr | لوړ چالکتیا او د لباس مقاومت | عمومي مسو-المونیم ویلډینګ |
| WCu | د تودوخې عالي لوړ- مقاومت | لوړ-د انرژی ویلډینګ |
| خالص مسو | لوړ چالکتیا مګر ټیټ پایښت | د سپک{0}}دندو غوښتنلیکونه |
الیکټروډونه باید عموما هر یو معاینه شيد 3000-5000 ویلډ دورېد تولید حجم پورې اړه لري.
2. ناکافي یا غیر مساوي الکترود ځواک
کله چې د الکترود ځواک کافي نه وي، ممکن د ورک پیسونو ترمنځ کوچنۍ تشې شتون ولري. د خارجیدو په جریان کې، دا تشې کیدای شي د ارینګ لامل شي، چې د شدید تودوخې رامینځته کیدو لامل کیږي.
په ورته وخت کې، ضعیف اړیکه محلي مقاومت زیاتوي، کوم چې د ډیر تودوخې ګړندی کوي او د ویلډ رنګ کولو ته وده ورکوي.
د ډیری مسو - المونیم غوښتنلیکونو لپاره، د الکترود ځواک عموما د رینج دننه راځي200–600 Nد موادو ضخامت پورې اړه لري.
3. کمزوری الکترود کولنګ یا د سطحی ککړتیا
که چیرې د یخولو سیسټم د تودوخې کافي کنټرول ساتلو کې پاتې راشي ، د الکترود تودوخې په تدریجي ډول لوړیږي. دا حالت د الکتروډ په سطحه د چپک کیدو او فلزي چپکولو خطر زیاتوي.
د راتلونکو ویلډونو په جریان کې، دا پاتې شونه کیدای شي سوځوي او د کاربن زیرمې جوړوي، د ویلډ رنګ کولو کې مرسته کوي.
د یخولو وړاندیز شوي شرایط پدې کې شامل دي:
- د یخولو اوبو تودوخه: 20-30 درجې
- د یخ اوبو د جریان کچه: له 4 لیتره / دقیقې څخه ډیر یا مساوي
د پروسې او تجهیزاتو تر مینځ توپیر
حتی کله چې پیرامیټونه په سمه توګه تنظیم شوي وي ، د ویلډ نیمګړتیاوې لاهم رامینځته کیدی شي که چیرې د تجهیزاتو ډیزاین د غوښتنلیک اړتیاو سره سمون ونلري.
1. ناسم الکتروډ د تماس ساحه یا شکل
که د الکترود جیومیټری د ورک پیس ډیزاین سره سمون ونلري، اوسنی توزیع غیر مساوي کیږي. د تماس ډیری لویې ساحې د اوسني کثافت کموي، پداسې حال کې چې د تماس کوچنۍ ساحې د ځایی تودوخې خطر زیاتوي.
له همدې امله د الیکټروډ مناسب ډیزاین باید د موادو ضخامت او اړین ویلډ اندازې پراساس وي.
2. د محافظت ګاز مرستې نشتوالی
په غوښتنلیکونو کې چې د سطحې لوړ کیفیت ته اړتیا لري، د ویلډینګ پرمهال د اکسیجن سره مخ کیدل ممکن د اکسیډریشن عکس العمل ګړندی کړي.
مطالعې ښیي چې د ارګون شیلډینګ ګاز کارول کولی شي د ویلډ سطح اکسیډریشن نږدې کم کړي.30–50%په پایله کې د ښه بڼه او ثبات سبب کیږي.
3. د تجهیزاتو عمر یا د اجزاو ناکامي
د وخت په تیریدو سره، اجزا لکه کپیسیټرونه، د کنټرول ماډلونه، او د یخولو سیسټمونه کیدای شي خراب شي. دا خرابیدل د ټول سیسټم ثبات کموي.
هغه تجهیزات چې په فعالیت کې دي3-5 کالهد فعالیت ارزولو لپاره باید سیسټمیک معاینه ترسره شي.
عملیاتي او چاپیریال عوامل
داسې ښکاري چې کوچني عملیاتي توضیحات هم کولی شي د ویلډ کیفیت د پام وړ اغیزه وکړي.
1. ضعیف ورک پیس سیده یا تشې
که چیرې د مسو او المونیم برخې په کلکه سره نه وي نصب شوي، بریښنایی آرینګ کیدای شي د خارجیدو په وخت کې واقع شي، چې په پایله کې د سخت تودوخې او ځایی تودوخې سبب کیږي.
د ویلډینګ څخه مخکې د مناسب فټ- پورته کول اړین دي.
2. غیر معمولي تودوخه یا رطوبت شرایط
د لوړ رطوبت چاپیریال د موادو په سطحو کې د رطوبت جذب ته وده ورکوي، د اکسیډریشن ګړندی کوي.
وړاندیز شوي چاپیریال شرایط پدې کې شامل دي:
- د تودوخې درجه: 15-30 درجې
- رطوبت: 40% – 70%
3. د معمول الکترود ساتنې نشتوالی
په دوامداره تولید چاپیریال کې، د الکترودونو ساتلو کې پاتې راتلل کولی شي په تدریجي ډول د ویلډینګ فعالیت خراب کړي.
د معمول تفتیش مهالویش، ورځنی پاکول، او د اغوستلو اجزاو دوره ای ځای په ځای کول په کلکه سپارښتنه کیږي.
FAQ
پوښتنه: کله چې سپیټر ډیر شي لومړی باید څه وڅیړل شي؟
الف: د انرژی ترتیبات باید لومړی بیاکتنه وشي، په ځانګړې توګه د انرژی خارج کول او د ویلډ وخت، ځکه چې د تودوخې ډیره برخه د ډیرو عامو لاملونو څخه ده.
پوښتنه: ایا د ویلډ رنګ کول تل د ویلډ ناکامي په ګوته کوي؟
الف: اړینه نه ده، مګر سخت رنګ رنګ اکثرا ډیر اکسیډریشن په ګوته کوي او ممکن د اوږدې مودې اعتبار اغیزه وکړي.
پوښتنه: څو ځله باید الکترودونه وساتل شي؟
A: تفتیش عموما هر یو وړاندیز کیږيد 3000-5000 ویلډ دورېد تولید شرایطو پورې اړه لري.
پوښتنه: ولې ورته پیرامیټونه مختلف پایلې تولیدوي؟
الف: د سطحې په حالت کې بدلونونه، د الکترود پوښاک، او د چاپیریال رطوبت کولی شي د ویلډینګ فعالیت د پام وړ اغیزه وکړي.
پایله
د مسو – المونیم ویلډینګ کې د سپیټر کمول او د ویلډ رنګ کولو مخه نیول د جلا تنظیماتو پرځای سیسټمیک چلند ته اړتیا لري. د مستحکم ویلډینګ پایلې د متوازن انرژی پیرامیټونو، مناسب سطح چمتو کولو، د باور وړ الکترود فعالیت، مناسب تجهیزاتو ترتیب، او کنټرول عملیاتي شرایطو پورې اړه لري.
په عملي تولیدي چاپیریال کې ، د منظم ساتنې سره یوځای د پروسې دوامداره کنټرول د پام وړ د ویلډ کیفیت ښه کوي او د تولید تغیرات کموي. سربیره پردې ، د دقیق انرژي کنټرول سره د تجهیزاتو غوره کول ، د یخ کولو مؤثره سیسټمونه ، او مستحکم میخانیکي فعالیت د مسو – المونیم د باور وړ ترکیبونو ترلاسه کولو کې کلیدي رول لوبوي.
د صنعتونو لپاره لکه د انرژي ذخیره کول، د بیټرۍ تولید، او بریښنایی وسایط، د ویلډ ثبات نه یوازې د ظاهري مسله ده بلکې یو مهم فکتور هم دی چې د بریښنا فعالیت او اوږدمهاله عملیاتي خوندیتوب اغیزه کوي. د پروسې دوامداره اصلاح او انضباطي ساتنې کړنې دواړه د لوړ تولید او د اعتبار وړ محصول کیفیت ترلاسه کولو لپاره اړین دي.