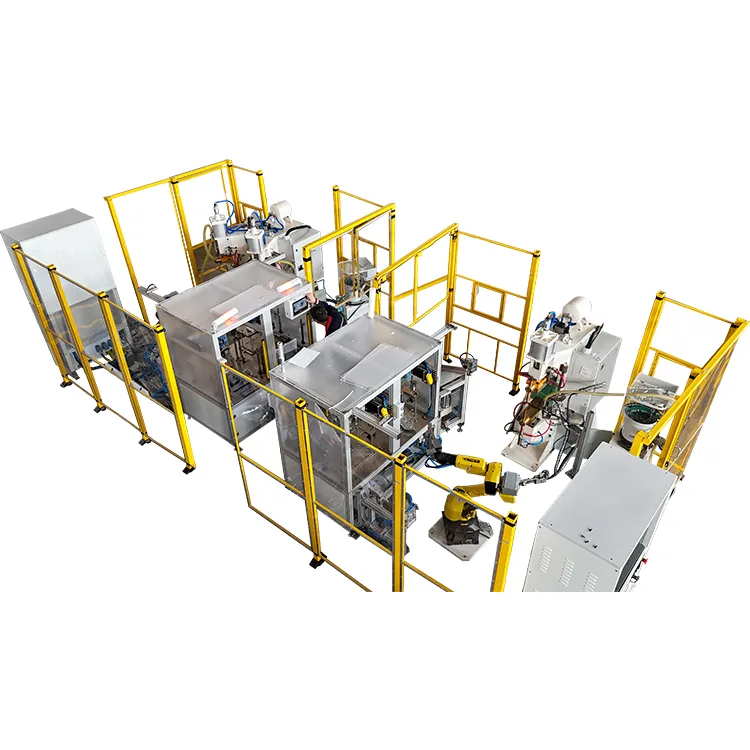
د مسو ورق انعطاف وړ نښلونکي مهم چلونکي برخې دي چې په پراخه کچه د بیټرۍ کڅوړو ، د انرژي ذخیره کولو سیسټمونو ، او د بریښنا کنټرول تجهیزاتو کې کارول کیږي. په عصري بریښنایی سیسټمونو کې ، دوی د لوړ جریان په لیږدولو کې مهم رول لوبوي پداسې حال کې چې میخانیکي فشار جذبوي چې د کمپن او تودوخې پراختیا له امله رامینځته کیږي. د سخت کنډکټرونو په پرتله، د مسو ورق انعطاف وړ نښلونکي غوره انعطاف، غوره برقی چالکتیا، او د تودوخې اغیزمنه تحلیل وړاندې کوي، چې دا د لوړ - د اعتبار وړ غوښتنلیکونو لکه بریښنایی وسایطو، د بیټرۍ انرژي ذخیره کولو سیسټمونو، او انورټر مجلسونو کې اړین دي.
د شته تولیدي پروسو په مینځ کې، د پولیمر ډیفیوژن ویلډینګ د مسو ورق انعطاف وړ نښلونکي ویلډینګ لپاره غوره حل ګرځیدلی ځکه چې دا د ډکولو موادو کارولو پرته د سټیټ میټلرجیکل اړیکې فعالوي. دا میتود د پام وړ د تماس مقاومت کموي پداسې حال کې چې لوړ میخانیکي ځواک ساتي. د دودیز بریز کولو یا میخانیکي کریمینګ میتودونو سره پرتله کول ، ډیفیوژن ویلډینګ هم د انرژي مصرف کموي او د اوږدې مودې اړیکې ثبات ته وده ورکوي.
په هرصورت، د حقیقي تولید په جریان کې، ډیلیمینیشن او ضعیف اړیکه (نامکمل خپریدو اړیکه) د کیفیت ترټولو عام مسلې پاتې دي چې د حاصلاتو کچه او اوږدمهاله اعتبار اغیزه کوي. که چیرې دا ستونزې په سیستماتیک ډول کنټرول نشي، نو کیدای شي د اوږدې مودې عملیاتو په جریان کې د بریښنا مقاومت، ځایی تودوخې، یا حتی د سیسټم ناکامۍ المل شي. دا مقاله د دې نیمګړتیاوو د اصلي لاملونو، عملي حلونو، او د تجهیزاتو د انتخاب کلیدي معیارونو په اړه ژور توضیحات وړاندې کوي، د انجنیرانو او جوړونکو لپاره ارزښتناکه لارښوونې وړاندې کوي چې پالن لري د پروسې ښه کولو یا مناسب انتخاب غوره کړي.د خپریدو ویلډینګ ماشین.


1. د مسو ورق د انعطاف وړ نښلونکي ویلډینګ کې د ډیلامینیشن او ضعیف اړیکې اصلي تحلیل
د مسو ورق د انعطاف وړ نښلونکي ویلډینګ په جریان کې، د اړیکو کیفیت اساسا د کنټرول شوي تودوخې او فشار لاندې د مسو پرتونو تر مینځ د اټومي خپریدو درجې پورې اړه لري. کله چې دا د خپریدو شرایط ناکافي وي، د اړیکو مختلف نیمګړتیاوې واقع کیدی شي. که څه هم ډیلامینیشن او ضعیف اړیکې په مختلف ډول شتون لري، دواړه په انٹرفیس کې د نامکمل یا غیر مساوي اټومي خپریدو څخه سرچینه اخلي.
په ریښتیني-د نړۍ تولید چاپیریال کې، دا دوه نیمګړتیاوې په ندرت سره په خپلواکه توګه واقع کیږي. په ډیری مواردو کې، د اړیکو نیمګړتیاوې په پیل کې د ضعیف بانډونو په توګه څرګندیږي او وروسته د میخانیکي فشار یا حرارتي سایکل چلولو سره مخ کیدو په وخت کې د لید ډیلیمینیشن ته وده ورکوي. نو ځکه، د دوی د جوړښت میکانیزمونو پوهیدل د پروسې کنټرول اغیزمن ستراتیژیو رامینځته کولو لپاره اړین دي.
د ډیلامینیشن او ضعیف اړیکې ترمینځ توپیر
Delamination
ډیلامینیشن عموما د ویلډینګ وروسته سمدلاسه نه څرګندیږي مګر د کارونې په وروستیو مرحلو کې څرګندیږي ، په ځانګړي توګه د میخانیکي کمپن لاندې ، د قوې قوې یا تکرار حرارتي دورې. د دې لومړنۍ ځانګړتیا د انټر لیر د اړیکو ناکافي ځواک دی ، کوم چې د بهرني فشار سره مخ کیدو پرمهال د پرت جلا کیدو لامل کیږي.
د ډیلیمینیشن عام لاملونه د پرتونو تر مینځ د مایکروسکوپیک هوا خلا، د مسو په سطحونو کې ډیر اکسیډریشن، ککړتیا چې په بشپړه توګه لیرې شوي نه وي، یا د ویلډینګ په وخت کې د فشار غیر مساوي ویش شامل دي. په څو پوړونو کې د مسو ورق جوړښتونو کې، ضخامت ډډونه په ځانګړې توګه زیانمنونکي دي ځکه چې داخلي پرتونه لږ مستقیم فشار ترلاسه کوي.
د صنعت ازموینې ښودلې چې کله د مسو په سطحو کې د اکسایډ پرت ضخامت نږدې 0.5-1 μm څخه ډیر شي، د اغیزمن تماس ساحه د پام وړ کمیږي، او د خپریدو موثریت ممکن د 20٪ – 40٪ لخوا راټیټ شي، د ډیلیمنیشن خطر خورا زیات کړي. له همدې امله، د سطحي شرایطو کنټرول د باور وړ اړیکو ترلاسه کولو کې یو له خورا مهم ګامونو څخه دی.
ضعیف اړیکه (ناکمل خپریدل)
ضعیف اړیکه معمولا پخپله د ویلډینګ پروسې په جریان کې پیښیږي او ځایی ځایونو ته اشاره کوي چیرې چې بشپړ فلزاتیک اړیکې ندي رامینځته شوي. که څه هم د ویلډډ ګډ کیدای شي په لید کې د منلو وړ وي، پټ نیمګړتیاوې د اړیکو انٹرفیس کې پاتې کیږي.
په عامو نښو کې د برقی مقاومت زیاتوالی، د عملیاتو په جریان کې د تودوخې غیر معمولي زیاتوالی، او د میخانیکي ځواک کمیدل شامل دي. په ډیری تولید لینونو کې ، د ضعیف اړیکې نیمګړتیاوې د بریښنایی ازموینې یا د پوستکي ځواک ازموینې پرمهال کشف شوي.
د معیاري مسو ورق د انعطاف وړ نښلونکي غوښتنلیکونو لپاره ، د مناسب تړل شوي ګډ تماس مقاومت معمولا اړین دی چې دننه پاتې شي:
له 5-20 μΩ څخه لږ یا مساوي
که د مقاومت ارزښتونه له دې حد څخه زیات وي، د نامکمل خپریدو اړیکه خورا احتمال لري. په ورته ډول، د تناسلي ازموینې په جریان کې، که چیرې د اړیکو پیاوړتیا د ډیزاین ځواک لږترلږه 80٪ ته ورسیږي، ضعیف اړیکه باید احتمالي لامل وګڼل شي.
2. د مسو ورق انعطاف وړ نښلونکي ویلډینګ کې د ډیلامینیشن لپاره سیسټمیک حلونه
ډیلیمینیشن معمولا د یو واحد جلا مسلې پرځای د څو متقابلو فکتورونو پایله وي. نو ځکه، اغیزمن مخنیوی د موادو، د پروسې پیرامیټونو، او تجهیزاتو شرایطو همغږي کولو ته اړتیا لري. د معیاري پروسیجرونو او باثباته پروسې کنټرول سیسټمونو رامینځته کول د پام وړ د تخریب احتمال کموي.
د انټرلایر پری اصلاح کول
د پولیمر ډیفیوژن ویلډینګ ماشین غوښتنلیکونو کې ، د انټر لیر دمخه{0}} درملنې کیفیت مستقیم د اړیکې بریا ټاکي. د صنعت د تولید د احصایو له مخې، له 60٪ څخه ډیر د ډیلیمینیشن قضیې د سطحې ناسم پاکولو یا ضعیف داخلي تماس پورې اړه لري.
د پاکولو معیاري کړنلاره په کلکه سپارښتنه کیږي ترڅو ډاډ ترلاسه شي چې د مسو د ورق هر پرت په غوره حالت کې د ویلډینګ مرحلې ته ننوځي. په عادي پروسیجرونو کې د صنعتي- درجې محلولونو سره کمول شامل دي، د میخانیکي یا کیمیاوي میتودونو له لارې د اکسایډ پرتونو لرې کول، او د لینټ- وړیا ټوکر سره وروستی پاکول شامل دي ترڅو د بانډنګ انٹرفیس باندې د پاتې کیدو ذراتو مخه ونیسي.
د چاپیریال شرایط هم باید په پام کې ونیول شي. کله چې محیط رطوبت له 60٪ RH څخه ډیر شي، د مسو سطحونه په چټکۍ سره اکسیډیز کوي، د خپریدو موثریت کموي. په داسې حاالتو کې، د ویکیوم بسته بندۍ یا وچ ذخیره کولو سیسټمونو سپارښتنه کیږي، او د پاکولو او ویلډینګ ترمنځ وخت باید لږ تر لږه کم شي ترڅو د بیا اکسیډریشن مخه ونیسي.
د ویلډینګ پیرامیټونه په دقیق ډول تنظیم کړئ ترڅو د کافي اټومي خپریدو ډاډ ترلاسه کړئ
د تودوخې، فشار، او د ساتلو وخت درې لومړني پیرامیټونه دي چې د تحلیل ویلډینګ بریالیتوب ټاکي. دا متغیرات باید په سمه توګه متوازن وي ترڅو د باور وړ فلزولوژیکي اړیکې ترلاسه کړي.
د مسو ورق نرم اتصال ویلډینګ لپاره د عام پیرامیټر لړۍ په لاندې ډول دي:
| پیرامیټر | وړاندیز شوی رینج |
|---|---|
| د حرارت درجه | 350-500 درجې |
| فشار | 8-25 MPa |
| د ساتلو وخت | 5–30 s |
د مسو ورق په څو پرتونو کې، داخلي پرتونه د بشپړ اړیکو ترلاسه کولو لپاره ډیر وخت او فشار ته اړتیا لري. له همدې امله، کله چې د پرتونو شمیر زیات شي، د ساتلو وخت غزول یا د فشار زیاتول اکثرا اړین دي ترڅو په ټول سټیک کې د دوامداره اړیکو ساتلو لپاره.
د مختلفو محصولاتو ترتیبونو لپاره د پیرامیټر ډیټابیس رامینځته کول خورا سپارښتنه کیږي، ځکه چې دا تولید کونکو ته اجازه ورکوي چې په چټکۍ سره ثابت شوي ترتیبات پلي کړي او د تولید ترتیب کولو په وخت کې د آزموینې-او- تېروتنې وخت کم کړي.
د پاتې فشار کمولو لپاره د ویلډینګ پروسې لارې غوره کړئ
د پاتې کیدو فشار یو له لویو مرسته کونکو څخه دی چې د ځنډیدلو ځنډیدو لامل کیږي. د تودوخې چټک بدلون یا د بې ثباته فشار غوښتنلیک کولی شي د بانډینګ انٹرفیس کې د فشار غلظت رامینځته کړي ، د اوږدې مودې اعتبار سره موافقت کوي.
د دې مسلې د حل کولو لپاره، د تودوخې تدریجي تګلارې باید په پام کې ونیول شي ترڅو د تودوخې یونیفورم ویش ډاډمن شي مخکې له دې چې هدف د تودوخې تودوخې ته ورسیږي. د ویلډینګ وروسته، د ګړندۍ یخولو پر ځای کنټرول شوي یخ کول سپارښتنه کیږي، چې داخلي فشارونه په تدریجي ډول له منځه یوسي.
د څیړنې ډاټا ښیي چې کنټرول شوی یخ کول کولی شي د پاتې فشار کچه نږدې کمه کړي20%–35%، د پام وړ د اړیکو ثبات ته وده ورکوي او د پرت جلا کیدو خطر کموي.
په منظم ډول د فشار او تودوخې سیسټمونه معاینه کړئ
د تجهیزاتو ثبات د تخریب په مخنیوي کې مهم رول لوبوي مګر ډیری وختونه کم اټکل شوی. په ډیری قضیو کې، نیمګړتیاوې د غلط پیرامیټونو څخه نه بلکه د وخت په تیریدو سره د تجهیزاتو د فعالیت له تخریب څخه سرچینه اخلي.
په ورځني تفتیش کې باید د فشار محصول ثبات څارنه او د یونیفورم تودوخې فعالیت تصدیق کول شامل وي. د فشار ناڅاپه بدلونونه یا د تودوخې غیر مساوي ویش کولی شي د اړیکو کیفیت د پام وړ اغیزه وکړي.
په عموم کې، د فشار تغیرات چې له ±2٪ څخه ډیر وي یا د تودوخې بدلونونه له ±3 درجې څخه ډیر وي ممکن د ویلډینګ ثبات سره موافقت وکړي. له همدې امله، د ټاکل شوي تجهیزاتو ساتنه پلي کول د باور وړ تولید ساتلو لپاره اړین دي.
3. د مسو ورق انعطاف وړ نښلونکي ویلډینګ کې د ضعیف اړیکې لپاره کلیدي حلونه
د ډیلامینیشن په پرتله، د ضعیف اړیکو نیمګړتیاوې اکثرا په لومړي مرحله کې کشف کول خورا ستونزمن دي ځکه چې د ویلډ بهرنۍ بڼه ممکن د منلو وړ ښکاري پداسې حال کې چې داخلي اړیکې نیمګړې پاتې کیږي. په ډیری تولیدي چاپیریالونو کې د aد پولیمر خپریدو ویلډینګ ماشینلپارهد مسو ورق انعطاف وړ نښلونکی ویلډینګ، محصولات ممکن په پیل کې لید معاینه تیر کړي مګر وروسته د ځایی تړلو نیمګړتیاو له امله بریښنایی یا میخانیکي ازموینو کې پاتې راشي.
د پروسې له نظره، ضعیف اړیکه عموما هغه وخت رامینځته کیږي کله چې د توزیع شرایط د بشپړ فلزاتو تړلو لپاره اړین حد ته نه رسیږي. دا حالت په عموم ډول د ناسم پیرامیټر میچ کولو سره تړاو لري، ناکافي انټر لیر تماس، یا د متضاد عملیاتي پروسیجرونو سره. له همدې امله، د ضعیف اړیکو مسلو حل کول د پیرامیټر اصلاح کولو، د پروسې ډسپلین، او د تفتیش کنټرول ته د پام وړ پاملرنې ته اړتیا لري.
د باثباته خپریدو شرایطو ساتلو لپاره د پیرامیټر میچنګ په کلکه کنټرول کړئ
د مسو ورق نرم ارتباط ویلډینګ په جریان کې، د مسو د ورق مختلف ضخامت، د پرتونو شمیر، او ساختماني ډیزاین مختلف تحلیل شرایطو ته اړتیا لري. د محصول{1}}د ځانګړي تایید پرته د عمومي پیرامیټرو ترتیبات پلي کول اکثرا په سیمه ایزو سیمو کې د ناکافي خپریدو لامل کیږي، چې په پای کې د ضعیف اړیکې لامل کیږي.
په عمل کې، تولید کونکو ته مشوره ورکول کیږي چې د ورق ضخامت او سټیک ترتیب پراساس د پیرامیټر ماډلونه رامینځته کړي ، د غوره شرایطو ټاکلو لپاره د کنټرول آزموینې ویلډینګ تعقیب کړي. د عام مسو ورق ضخامت لپاره د فشار ځانګړي وړاندیزونه پدې کې شامل دي:
| د مسو ورق ضخامت | د فشار رینج وړاندیز شوی |
|---|---|
| 0.05 mm | 8-12 MPa |
| 0.1 mm | 10-18 MPa |
| 0.2 mm | 15-25 MPa |
دا مهمه ده چې په یاد ولرئ چې څنګه چې د پرتونو شمیر زیاتیږي، داخلي پرتونه په اغیزمنه توګه تړل ستونزمن کیږي. په داسې حاالتو کې، د تودوخې د توزیع یونیفورم ته وده ورکول یا د تودوخې د توزیع کولو وخت غزول اکثرا اړین دي ترڅو د ټول سټیک په اوږدو کې بشپړ توزیع یقیني کړي.
د صنعت تجربه وړاندیز کوي چې کله د پیرامیټر میچ کول مطلوب وي، د ضعیف اړیکو نرخونه معمولا د 1٪ څخه لاندې کنټرول کیدی شي. په هرصورت، که چیرې پیرامیټونه د وړاندیز شوي حدونو څخه بهر وي، د عیب کچه ممکن د 5٪ – 10٪ ته لوړه شي، د پام وړ د تولید ثبات اغیزه کوي. د دې دلیل لپاره، د هرډول ویلډینګ ماشین په کارولو سره د ډله ایز تولید پیل کولو دمخه د جوړښت شوي پیرامیټر تصدیق کولو پروسې رامینځته کول اړین دي.
د مؤثره اړیکو ساحه اعظمي کولو لپاره د انټر لیر اړیکې کیفیت ته وده ورکړئ
پهد مسو ورق انعطاف وړ نښلونکی ویلډینګ، د انټر لیر اړیکې کیفیت د خپریدو موثریت کې پریکړه کونکی رول لوبوي. حتی د سټیک کولو په جریان کې کوچنۍ غلط تنظیم یا ځایی تخریب کولی شي د مؤثره تماس ساحه کمه کړي چې د مناسب تودوخې او فشار تنظیماتو سره سره د نامکمل اړیکې لامل کیږي.
د انټر لیر اړیکو کیفیت ښه کولو لپاره، وقف شوي سمون فکسچر باید د سټیک کولو پرمهال دقیق موقعیت ساتلو لپاره وکارول شي. دا فکسچر د لاسي توپیر کمولو کې مرسته کوي او د پرت منظم ترتیب ډاډمن کوي. په ډیری غوښتنلیکونو کې، د انټر لیر آفسیټ زغم باید دننه کنټرول شي:د 0.2 ملي میتر څخه کم یا مساوي
د څو پرتونو جوړښتونو لپاره چې له 20 پرتونو څخه ډیر وي ، میخانیکي مرستې په مرکزي پرتونو کې د پټو تړلو نیمګړتیاو مخنیوي لپاره په زیاتیدونکي ډول مهم کیږي.
په صنعتونو کې لکه د بریښنایی وسایطو بیټرۍ تولید، چیرې چې د اوږدې مودې اعتبار خورا مهم دی، د انټر لیر سمون ثبات مستقیم د سیسټم خوندیتوب اغیزه کوي. له همدې امله، کله چې انتخاب کړئ aد پولیمر خپریدو ویلډینګ ماشین، تولید کونکي باید د تجهیزاتو ارزونې پروسې برخې په توګه د فکسچر ډیزاین او کلیمپینګ سیسټم فعالیت ارزونه وکړي.
د انساني تغیراتو کمولو لپاره عملیاتي پروسیجرونه معیاري کول
حتی کله چې د تجهیزاتو فعالیت د اعتبار وړ وي، متضاد عملیاتي پروسیجرونه کولی شي تغیرات معرفي کړي چې د ضعیف اړیکو نیمګړتیاو لامل کیږي. په ډیری تولیدي تاسیساتو کې، د سټیک کولو، سمبالولو، او د فکسچر بارولو پروسې لاهم په لاسي عملیاتو تکیه کوي، د طرزالعمل ډسپلین اړین کوي.
معیاري عملیاتي پروسیجرونه (SOPs) باید د ویلډینګ کاري جریان کې د هر ګام تعریف کولو لپاره رامینځته شي ، پشمول د سټیکینګ ترتیب ، د فکسچر بار کولو ترتیب ، د فشار غوښتنلیک ترتیب ، او د ماشین پیل کولو معمولونه. روښانه اسناد ثابت اجرا تضمینوي او د پروسې انحراف احتمال کموي.
سربیره پردې ، د ډیفیوژن ویلډینګ ماشین کنټرول سیسټم کې د پیرامیټر لاک کولو افعال پلي کول د غیر مجاز بدلونونو مخه نیسي چې ممکن د تولید ثبات اغیزه وکړي.
د ډیری صنعتي عملیاتو څخه د تولید ډیټا په ګوته کوي چې د معیاري پروسیجرونو پلي کول کولی شي د ضعیف اړیکې نرخونه نږدې 15٪ – 25٪ راټیټ کړي ، پداسې حال کې چې د محصول عمومي ثبات هم ښه کوي.
پوسټ - د ویلډ تفتیش او سکرینینګ سیسټمونه پیاوړي کړئ
د ضعیف اړیکې نیمګړتیاوې په ندرت سره یوازې د لید تفتیش له لارې څرګندیږي ، د کیفیت تضمین لپاره سیستماتیک ازموینه اړینه کوي. د معاینې یو ښه ډیزاین شوی سیسټم نه یوازې نیمګړتیاوې پیژني بلکې د دوامداره پروسې ښه کولو لپاره ارزښتناکه فیډبیک هم وړاندې کوي.
د عمومي تفتیش میتودونو کې بصری معاینه ، د مقاومت ازموینه ، د تناسلي ازموینې ، او الټراسونک تفتیش شامل دي. د دې په مینځ کې ، د بریښنایی مقاومت ازموینه د نامکمل اړیکو موندلو لپاره ترټولو پراخه کارول شوې میتود دی.
د لوړ - د اعتبار وړ غوښتنلیکونو لپاره لکه د بیټرۍ پیک بس بار اتصال، د تفتیش لاندې ستراتیژي په پراخه کچه وړاندیز کیږي:
د 100٪ مقاومت ازموینه د نمونې اخیستلو{1}} پر بنسټ ویجاړونکي ازموینې سره یوځای
دا ګډ چلند د تفتیش موثریت او اعتبار توازن کوي. سربیره پردې ، د تفتیش پایلې باید ثبت او تحلیل شي ترڅو د رجحاناتو کشف کړي چې ممکن د پروسې جریان یا د تجهیزاتو بې ثباتي په ګوته کړي.
4. د ډیلیمینیشن او ضعیف اړیکو دواړو لپاره عام مخنیوي تدابیر
په عملي تولیدي چاپیریال کې، ډیلیمینیشن او ضعیف اړیکې اکثرا عام اصلي لاملونه شریکوي، لکه د مادي کیفیت، د تجهیزاتو ناکافي ساتنه، یا د پروسې ناکافي ډسپلین. نو ځکه، د مخنیوي ستراتیژیو پلي کول چې دا ګډ فکتورونه په نښه کوي د اوږدمهاله تولید ثبات لپاره اړین دي.
د منظم مدیریت کړنلاره په سرچینه کې د نیمګړتیاو کمولو کې مرسته کوي، د بیا کار لګښتونه کموي او د ټول تولید موثریت ښه کوي.
د خامو موادو د کیفیت سخت کنټرول پلي کول
د خامو موادو کیفیت د باور وړ خپریدو ویلډینګ فعالیت بنسټ جوړوي. که چیرې د مسو ورق مواد د ضخامت توپیر، اکسیډریشن، یا میخانیکي نیمګړتیاوې نندارې ته وړاندې کړي، د باثباته اړیکو ترلاسه کول خورا ستونزمن کیږي، حتی کله چې د پرمختللي ډیفیوژن ویلډینګ ماشین ټیکنالوژي کاروي.
د مسو ورق سرچینه اخیستلو پرمهال د څارنې لپاره د کیفیت کلیدي پیرامیټونه پدې کې شامل دي:
- د ضخامت زغم د ± 5٪ دننه
- د مسو خالصیت له 99.9٪ څخه ډیر یا مساوي
- د اکسیډیشن ځایونه نه لیدل کیږي
- هیڅ څراغونه یا میخانیکي زیان نلري
د مسو ورق انعطاف وړ نښلونکو لپاره چې د انرژي ذخیره کولو یا د بریښنایی وسایطو غوښتنلیکونو کې کارول کیږي ، د بیچ تسلسل ازموینې هم وړاندیز کیږي ترڅو د تولید په جریان کې یونیفورم فعالیت ډاډمن کړي.
د عادي تجهیزاتو د ساتنې پروګرامونه جوړ کړئ
د پولیمر ډیفیوژن ویلډینګ ماشین معتبر عملیات خورا په دوامداره ساتنه پورې اړه لري. د وخت په تیریدو سره، میخانیکي پوښاک او اجزاو عمر کولی شي د سیسټم دقت کم کړي، په پایله کې د ویلډینګ فعالیت کې تدریجي کمښت.
د ساتنې سپارښتنې وقفې عبارت دي له:
| د ساتنې توکي | وړاندیز شوی وقفه |
|---|---|
| د نیوماتیک سیسټم معاینه | اونیزه |
| دحرارت درجه بندي کول | میاشتنی |
| د فشار سیسټم تصدیق | میاشتنی |
| د اجزاو بدلول | درې میاشتنۍ |
د تودوخې عناصرو ته باید ځانګړې پاملرنه وشي، ځکه چې د تودوخې کموالی اکثرا د تودوخې د غیر مساوي ویش لامل کیږي، د ضعیف اړیکو او ډیلیمینشن احتمال زیاتوي.
مطالعاتو ښودلې چې ښه ساتل شوي تجهیزات کولی شي عملیاتي ثبات 10%–20% ته وده ورکړي، پداسې حال کې چې د پام وړ د محصول ټولیز حاصل لوړوي.
د آپریټرانو لپاره دوامداره روزنه چمتو کړئ
که څه هم عصري ډیفیوژن ویلډینګ ماشینونه پرمختللي اتومات ب featuresې وړاندې کوي ، ماهر آپریټران د پروسې دوام ساتلو لپاره اړین پاتې کیږي. دندې لکه د مسو د ورقونو ذخیره کول، د پیرامیټونو تنظیم کول، او د غیر معمولي تشخیص دواړه تخنیکي پوهې او عملي تجربې ته اړتیا لري.
د روزنې پروګرامونه باید تمرکز وکړي:
- د مسو ورق د خپریدو ویلډینګ اساسات
- د پیرامیټر تنظیم کولو اصول
- د عامو عیبونو پیژندنه
- د تجهیزاتو د ساتنې بنسټیز تخنیکونه
هغه شرکتونه چې په روانو تخنیکي روزنې کې پانګونه کوي اکثرا د اندازه کولو وړ فعالیت ښه والی ترلاسه کوي. په ځینو حاالتو کې، د سیسټمیک عملیاتي روزنې نوښتونو په تعقیب د تولید حاصلات نږدې 92٪ څخه 97٪ ته لوړ شوي.
د بند د کیفیت مدیریت سیسټم جوړ کړئ-
د پروسې اوږدمهاله ثبات د معلوماتو راټولولو او تحلیل ته اړتیا لري. یوازې د آپریټر تجربې باندې تکیه کول د کیفیت د ثابت پرمختګ ترلاسه کولو لپاره کافي ندي.
وړاندیز شوي ډاټا تعقیب عناصر شامل دي:
- د موادو بسته معلومات
- د ویلډینګ پیرامیټر ریکارډونه
- مخکې-د درملنې توضیحات
- د تفتیش او ازموینې پایلې
کله چې نیمګړتیاوې رامنځ ته شي، دا ډاټا د چټک ریښې{0}} لامل تحلیل او د نښه شوي اصلاحي کړنې وړوي. د وخت په تیریدو سره، د تړل شوي لوپ د کیفیت مدیریت د پام وړ د تکراري عیبونو پیښې کموي او د تولید موثریت ښه کوي.
5. د مسو ورق د انعطاف وړ نښلونکو لپاره د ښی ډیفیوژن ویلډینګ ماشین څنګه انتخاب کړئ
د تولید کونکو لپاره چې د پیرودلو پلان لري aد خپریدو ویلډینګ ماشینیا د موجوده تولید لاین لوړ کړئ، د تجهیزاتو انتخاب په مستقیم ډول د اوږدې مودې تولید او د محصول اعتبار اغیزه کوي. یوازې د لومړني پیرود نرخ باندې تمرکز کول ډیری وختونه وروسته د لوړ عملیاتي لګښتونو لامل کیږي.
د حق انتخابد پولیمر خپریدو ویلډینګ ماشیند فعالیت مشخصاتو، ساختماني ډیزاین، او د غوښتنلیک وړتیا محتاط ارزونې ته اړتیا لري.
د لوړ فشار کنټرول دقت ته لومړیتوب ورکړئ
فشار یو له خورا مهم پیرامیټرو څخه دید مسو ورق انعطاف وړ نښلونکی ویلډینګ. په فشار کې بدلونونه کولی شي د ویلډینګ سطح کې د متضاد اړیکو لامل شي.
د فشار کنټرول دقت سره تجهیزات:
± 1٪ یا غورهپه کلکه سپارښتنه کیږي. ماشینونه چې د تړل شوي لوپ فشار کنټرول سیسټمونو سره مجهز دي کولی شي په اتوماتيک ډول د عملیاتو په جریان کې د فشار بدلونونو ته تاوان ورکړي، د تولید دوره کې د ثابت پایلو ډاډ ترلاسه کوي.
دا وړتیا په ځانګړي ډول د څو پرتونو مسو ورق جوړښتونو لپاره خورا مهم دی ، چیرې چې داخلي پرتونه د فشار توزیع بدلونونو سره خورا حساس دي.
د تودوخې کنټرول ثبات ارزونه
د تودوخې ثبات د لوړ فعالیت ډیفیوژن ویلډینګ ماشینونو مشخص ځانګړتیا ده. حتی د تودوخې کوچني بدلونونه کولی شي د تودوخې په چلند کې د پام وړ اغیزه وکړي.
لوړ-کيفيت لرونکي وسايل په عموم ډول شامل دي:
- څو - نقطه د حرارت درجه څارنه
- د حرارت درجه اتومات جبران
- د ±3 درجې دننه د تودوخې بدلون کنټرول
د تودوخې یونیفورم توزیع د ټولې ویلډ ساحې په اوږدو کې د فلزاتو دوامداره اړیکې تضمینوي ، کوم چې په ځانګړي توګه د مسو د لویو ورقونو لپاره خورا مهم دی.
د یونیفورم تودوخې جوړښت ډیزاین تایید کړئ
د تودوخې سیسټم ډیزاین په مستقیم ډول د مسو ورق نرم ارتباط ویلډینګ پرمهال د تودوخې توزیع اغیزه کوي. د تودوخې ضعیف ډیزاین اکثرا د تودوخې ځایی توپیر لامل کیږي ، د نامناسب اړیکې خطر زیاتوي.
د لوړ فعالیت ماشینونه عموما ځانګړتیاوې لري:
- د یونیفورم تودوخې پلیټ جوړښتونه
- د څو - زون د تودوخې کنټرول
- د تودوخې لیږد لارې غوره شوي
دا ځانګړتیاوې د تودوخې دوامداره توزیع ته اجازه ورکوي او د ویلډینګ عمومي اعتبار ته وده ورکوي.
د ثابت صنعت تجربې سره تولید کونکي غوره کړئ
د تجهیزاتو مشخصاتو سربیره ، د تولید کونکي تخصص په بریالي پلي کولو کې مهم رول لوبوي. د ثابت غوښتنلیک تجربه لرونکي عرضه کونکي د پروسې پراختیا او د ستونزو حل کولو مالتړ لپاره ښه مجهز دي.
د ارزونې وړاندیز شوي معیارونه شامل دي:
- د بیټرۍ یا انرژي ذخیره کولو صنعتونو کې ثابت تجربه
- د نمونې ویلډینګ خدماتو شتون
- د پروسې اصلاح کولو ملاتړ چمتو کولو وړتیا
تولیدونکي چې د قوي تخنیکي ملاتړ وړتیا لري اکثرا د پیرودونکو سره مرسته کوي چې مستحکم تولید ګړندی ترلاسه کړي ، د کمیسیون وخت کموي او عملیاتي خطرونه کموي.
پایله: د مستحکم مسو ورق انعطاف وړ نښلونکي ویلډینګ ترلاسه کولو لپاره اصلي اصول
په عملي غوښتنلیکونو کېد پولیمر خپریدو ویلډینګ ماشینونه, delamination او ضعیف اړیکه عامه ننګونې دي، مګر دوی د سیسټمیک کنټرول له لارې اداره کیږي. د مناسب پروسس پلان کولو او تجهیزاتو انتخاب سره، ډیری نیمګړتیاوې په لومړي پړاو کې کم کیدی شي.
د باور وړ مسو ورق د انعطاف وړ نښلونکي ویلډینګ فعالیت عموما د یو واحد متغیر په پرتله د ډیری فکتورونو د ګډ نفوذ پایله ده. لوړ-کیفیت لرونکي خام مواد، د درملنې پروسیجرونه، د کره پیرامیټر کنټرول، او باثباته تجهیزات باید په ګډه کار وکړي ترڅو د اوږدې مودې اعتبار ترلاسه کړي.
د تولید کونکو لپاره چې د تولید نوي لینونه پلان کوي یا د موجوده ډیفیوژن ویلډینګ ماشین سیسټمونو ته وده ورکوي ، د دې اصلي اصولو دمخه پوهیدل کولی شي د محصول دوام ته وده ورکولو پرمهال د تنظیم کولو وخت او عملیاتي لګښتونه د پام وړ کم کړي.
د پانګې اچونې له نظره، د باثباته کنټرول وړتیاو سره د لوړ فعالیت ډیفیوژن ویلډینګ ماشین غوره کول نه یوازې د تولید موثریت لوړوي بلکې د کیفیت له بدلون سره تړلي پټ لګښتونه هم کموي. له همدې امله، اوږدمهاله اعتبار باید تل د تجهیزاتو ارزونې په جریان کې لومړنی عامل وګڼل شي، نه یوازې د لومړني پیرود لګښت باندې تمرکز کولو پر ځای.