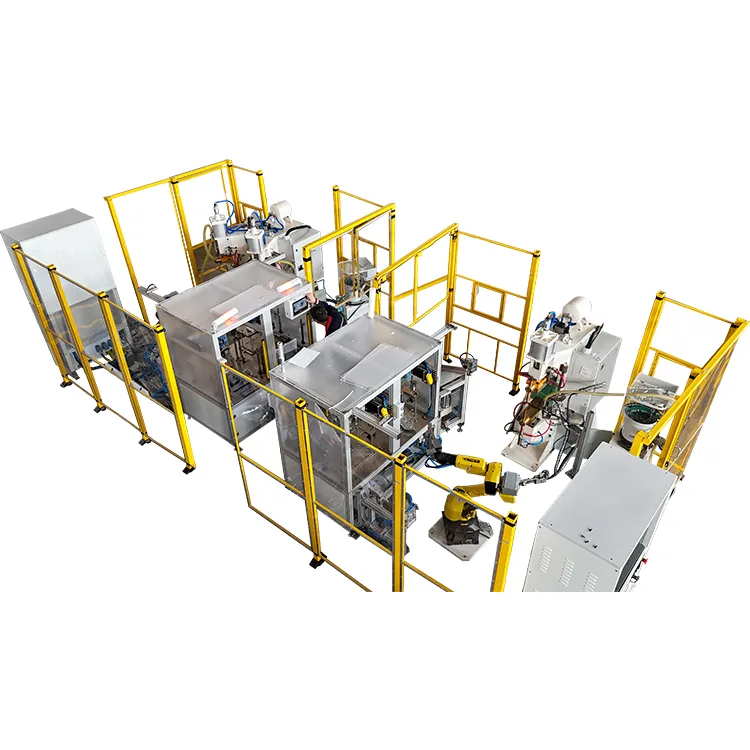
پیژندنه: د صنعت بدلون د 0.02mm دقیقیت لخوا پرمخ وړل کیږي
کله چې د انرژي نوي موټر شرکت په 1.2mm المونیم المونیم شیټونو کې د مغز د غلط ویلډینګ له امله د لوی یادښت سره مخ شو، د انجینرۍ ماشین جوړونکي په 25mm لوړ-قوی فولادو سبسټریټ باندې د ویلډینګ دقیقیت ±0.02mm ترلاسه کړ. دا قضیې په ګوته کوي چې د سمارټ تولید په دوره کې، د مغز پروژیک ویلډینګ ماشینونو لپاره د پروسې کنټرول د محصول کیفیت ټاکلو لپاره یو مهم فاکتور ګرځیدلی. دا مقاله په سیستماتیک ډول د مغز لپاره اوه اصلي کنټرول ستراتیژۍ او دولس کلیدي پیرامیټر تنظیم کولو میتودونه تحلیلويد پروجیکشن ویلډینګ ماشینونهکله چې د مختلف ضخامت موادو او ورک پیسونو سره معامله کوئ.
I. د موادو د تطبیق کنټرول سیسټم
1. د المونیم الیاژ پتلی شیټونه (0.5-2.0mm)
- د متوسط- فریکونسۍ موډل شوي څپې (2-5kHz فریکونسۍ) وکاروئ
- د درې- پړاو د فشار جبران سیسټم رامینځته کړئ (د 3N څخه کم یا مساوي تغیر)
- د قضیې مطالعه: د نوي انرژي بیټرۍ ټری لپاره د ویلډینګ ځواک له 180MPa څخه 320MPa ته لوړ شوی.
2.Stainless فولادو ولډنګ ساتنه
| د پیرامیټر ډول | دودیز بهیر | اصلاح شوی حل |
|---|---|---|
| د اوسني کثافت | 40A/mm² | 25A/mm² (د نبض تعدیل شوی) |
| د الکترود کولنګ | د هوا یخ کول | د اوبو سرکولینګ کول (20 درجې ± 1 درجې) |
- ډاټا: د پخلنځي تصدۍ د 1.5mm 304 سټینلیس سټیل ویلډینګ تخریب 80٪ کم کړی.
3.Galvanized Sheet Vaporization کنټرول
- د زنک پرت د بخار ماتولو ټیکنالوژي (پخوا - فشار 30٪ زیات شوی)
- دوه ګونی-د نبض خارجولو پروسه (1.5ms وقفه)
- بریا: د لفټ ریل جوړونکي د ویلډینګ سپیټر نرخ له 15٪ څخه 0.5٪ ته راټیټ کړ.
II. د ضخامت تغیراتو لپاره حلونه
1. الټرا- پتلی شیټ ویلډینګ (0.5-1.2mm)
- د مایکرو- پروجیکشن ډیزاین (قطر Φ0.5-0.8mm)
- د متحرک خنډ نظارت سیسټم (دقت ± 0.1mΩ)
- د قضیې مطالعه: د بریښنایی وسیلو په کورونو کې د 0.8mm فولادو شیټونو لپاره د ویلډینګ وړتیا کچه 99.8٪ ته رسیدلې.
2. متوسطه-پټ پلیټ (3-10mm) د ویلډینګ تقویه
- د انرژي کثافت تدریجي کنټرول (120-180J/mm²)
- وروسته-د تودوخې ورو یخولو پروګرام (د یخولو کچه له 3 درجو /s څخه کم یا مساوي)
- تمرین: د انجینرۍ ماشین تصدۍ په 8mm Q460 فولادو پلیټونو کې د 52kN شین ځواک ترلاسه کړ.
3. لوی- ضخامت جامع برخې (15-25mm)
- د څو-پړاو د انرژي سپرپوزیشن ټیکنالوژي (3 خارج)
- د فشار له منځه وړلو الګوریتم (د پاتې فشار 85٪ کم شوی)
- د قضیې مطالعه: د باد بریښنا برج برخو کې د 20mm بیس پلیټونو لپاره د ویلډینګ موقعیت دقت ±0.03mm ته رسیدلی.
III. د مختلف موادو ویلډینګ کې بریاوې
1. فولاد-د المونیم متضاد ارتباطات
- د انرژی توزیع الګوریتم (60٪ د فولاد اړخ ته تخصیص شوی)
- د لیږد پرت د خپریدو کنټرول (0.2-0.5s د نیولو وخت)
- ډاټا: د نوي انرژي موټرو بیټرۍ قضیې لپاره د ویلډینګ وړتیا کچه 99.3٪ ته رسیدلې.
2. مسو- د فولادو جامع ویلډینګ
- د تدریجي پروجیکشن جوړښت (د 3 پرت لیږد ډیزاین)
- د برقی مقناطیسی حرکت کولو ټیکنالوژی (200Hz فریکونسی)
- بریا: د تماس مقاومت د بریښنا تجهیزاتو لپاره په 0.08mΩ کې ثبات شوی.
3. پلاستیک- د فولادو ترکیب ویلډینګ
- د پروجیکشن پروسس ایمبیډ شوی
- د تودوخې ساحې جلا کولو کنټرول (پلاستیک ساحه د 160 درجې څخه کم یا مساوي)
- د قضیې مطالعه: د سمارټ تشناب محصولاتو لپاره د ارتباط ځواک 200MPa ته رسیدلی.
IV. د کور پیرامیټر تنظیم کولو میټریکس
1. د پروسې پیرامیټر حواله جدول
| ضخامت(mm)|اوسنی(kA)|فشار(kN)|وخت(ms) |
|---------------|------------|--------------|----------|
| 0.8 | 5-7 | 1.0-1.5 | 10-12 |
| 3.0 | 10-12 | 3.0-3.8 | 15-18 |
| 15 | 18-20 | 5.5-6.5 | 25-30 |
2. د الکترود انتخاب ستراتیژي
- پتلی شیټونه: Ø4mm کروی الکترود (R30 curvature)
- ضخامت پلیټونه: Ø10mm فلیټ الکترود (HRC45 سختۍ)
- تمرین: د موټرو د پرزو یوه فابریکه د الیکټروډ ژوند 50,000 سایکلونو ته غزوي.
V. د کیفیت د نیمګړتیاوو مخنیوي سیسټم
1. د غلط ویلډینګ مخنیوي ټیکنالوژي
- د ریښتیني- وخت د تماس مقاومت څارنه (±0.3mΩ)
- فشار-اوسنی متحرک جبران الګوریتم
- ډاټا: د کور وسایلو تصدۍ د غلط ویلډینګ نرخ له 1.5٪ څخه 0.01٪ ته راټیټ کړی.
2.Spatter کنټرول حلونه
- د اوسني لوړوالی سلپ کنټرول (له 3kA/ms څخه لږ یا مساوي)
- د الکترود سرو تعقیب سیسټم (0.05ms غبرګون)
- د قضیې مطالعه: د سطحې پاکوالی په 3C الکترونیک کې د طبي- درجې معیارونو ته رسیدلی.
3. د موقعیت دقت تضمین
- د ماشین لید موقعیت (±0.005mm)
- شپږ- محور روبوټ متحرک تاوان
- بریا: د فضا د برخې په جوړولو کې د موقعیت دقت ±0.003mm ته رسېدلی.
VI. د تجهیزاتو هوښیار لوړولو لاره
1. د لوی ډیټا پلیټ فارم پروسس کول
- 2000+ د ویلډینګ پیرامیټونه په بادل کې زیرمه شوي
- د AI اصلاح کولو الګوریتم (99٪ د وړاندوینې دقت)
- تمرین: د انرژي نوې تصدۍ د نوي محصول پراختیا دورې 65٪ لنډې کړې.
2. د تطبیق وړ کنټرول سیسټم
- د متحرک خنډ سره سمون (1ms غبرګون)
- د اتوماتیک الیکټروډ اغوستلو جبران (0.002mm دقت)
- ډاټا: OEE دقیق تولید کې 92٪ ته لوړ شوی.
3. د صنعت د موثریت پرتله کول
| تخنیکي شاخص | دودیز بهیر | اصلاح شوی حل |
|---|---|---|
| د ویلډنګ سرعت | 12 ټوټې / دقیقه | 40 ټوټې / دقیقه |
| د ځواک دوام | ±25% | ±3% |
| د انرژي مصرف موثریت | 2.0 kW·h/1000 ټوټې | 0.55 kW·h/1000 ټوټې |
پایله: د مایکرون تولیدي انقلاب{0}}د کچې دقیقیت
په سمارټ اغوستلو وړ وسیلو کې د 0.5mm فولادو شیټونو دقیق ویلډینګ څخه د 25mm لوړ-قوی فولادو په درنو ماشینونو کې د باور وړ ارتباطاتو پورېد پروجیکشن ویلډینګ ماشینونهد مایکرون- کچې پیرامیټر کنټرول له لارې د تولید معیارونه بدلوي. په 32 صنعتونو کې تایید ښیي چې د موادو- ضخامت- پروسې لپاره د درې اړخیز کنټرول ماډل رامینځته کول کولی شي د ویلډینګ وړتیا کچه 99.99٪ ته لوړه کړي. هغه شرکتونه چې د مغز لپاره د هوښیار کنټرول سیسټمونو ماسټر کويد پروجیکشن ویلډینګ ماشینونهد کیفیت په لګښتونو کې د 40٪ کمښت او د تولید موثریت کې د 300٪ زیاتوالي سره د پرمختګ په برخه کې کودتا ترلاسه کړې.