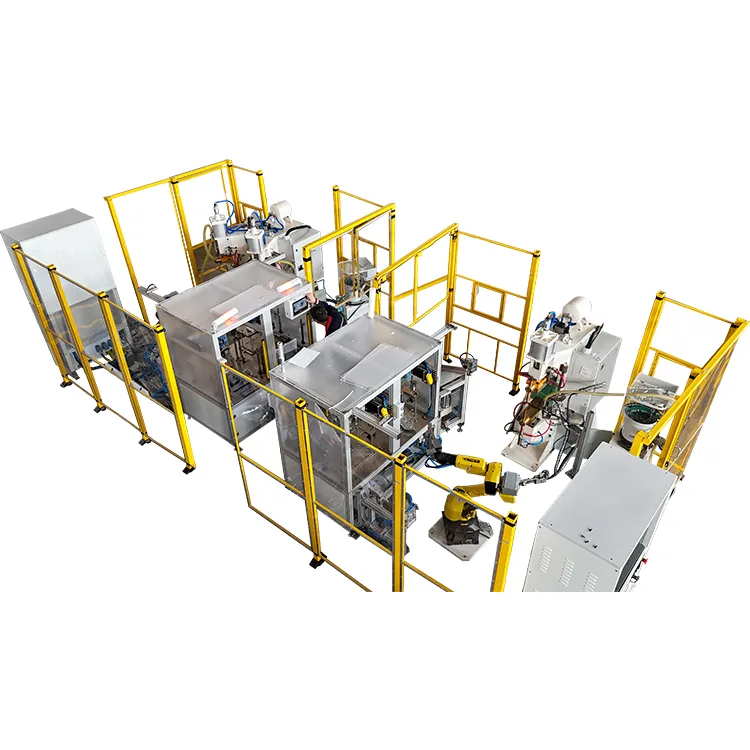
په صنعتونو کې لکه د فلزي ټاپه کول، د موټرو اجزاوو، د انرژۍ نوي ټرمینلونه، د مسو- المونیم تار هارنس، او د سټینلیس سټیل شیټ جوړول، د مقاومت ځای ویلډینګ یو له خورا پراخه کارول شوي ټیکنالوژۍ څخه پاتې دی. د شته اختیارونو په منځ کې، د MFDC د ځای ویلډینګ ماشینونه او د کپیسیټر ډیسچارج (CD) د ځای ویلډینګ ماشینونه دوه ترټولو عام انتخاب شوي حلونه دي. که څه هم دواړه د مقاومت ویلډینګ کورنۍ پورې اړه لري او د یوځای کیدو ورته دندې ترسره کوي، د دوی د بریښنا رسولو میتودونه، د تودوخې ان پټ ځانګړتیاوې، د نوګټ جوړښت چلند، او د موادو مطابقت د پام وړ توپیر لري. دا توپیرونه په مستقیم ډول د ویلډ ځواک، د تولید موثریت، د تجهیزاتو ثبات، او اوږد مهاله عملیاتي لګښتونه اغیزه کوي.
په ریښتیني تولیدي چاپیریال کې ، ډیری شرکتونه په عمده ډول د ویلډینګ تجهیزاتو غوره کولو په وخت کې په ټاکل شوي بریښنا یا لومړني پیرود نرخ تمرکز کوي. په هرصورت، د ماشین ځانګړتیاوو او مادي ملکیتونو ترمنځ اړیکو ته پام کول ډیری وختونه د بې ثباته ویلډ کیفیت، ډیر سپیټر، یا د تولید متضاد دورې لامل کیږي. په عمل کې، بې بنسټه تجهیزات کولی شي د ثابت پایلو ترلاسه کولو پرته د تکرار پروسې سمون لامل شي، کوم چې په نهایت کې د وخت او ساتنې لګښتونه زیاتوي.
تر منځ د بنسټیزو توپیرونو درک کولد MFDC ځای ویلډراوcapacitor discharge spot weldersله همدې امله د انجینرانو ، تولید مدیرانو ، او پیرود ټیمونو لپاره اړین دی. د دې ټیکنالوژیو روښانه پرتله کول د دې ډاډ ترلاسه کولو کې مرسته کوي چې ټاکل شوي تجهیزات د موادو ملکیتونو ، تولید حجم او د غوښتنلیک کیفیت اړتیاو سره سمون لري.
دا مقاله د کاري اصولو ، د تودوخې محصول چلند ، د موادو مطابقت ، د ویلډ کیفیت فعالیت ، او د عملي انتخاب لارښودونو جوړښت پرتله کوي ، د باخبره تجهیزاتو انتخاب او پروسې اصلاح کولو ملاتړ لپاره ګټور تخنیکي حوالې وړاندیز کوي.


1. د کار بنسټیز اصول توپیرونه
د فعالیت د ټولو فکتورونو په منځ کې، دد بریښنا رسولو اصولد MFDC او capacitor discharge ویلډینګ سیسټمونو تر مینځ خورا مهم توپیر دی. هغه طریقه چې بریښنایی انرژي تولید او تحویلیږي د تودوخې ان پټ چلند ټاکي ، کوم چې مستقیم د نوګټ جوړښت او ویلډ اعتبار اغیزه کوي.
1.1 د MFDC سپاټ ویلډینګ ماشینونه: ثابت دوامداره اوسني محصول
د MFDC سپاټ ویلډینګ ماشینونه (د منځنۍ فریکونسۍ مستقیم اوسني ویلډر) د انورټر ټیکنالوژۍ په کارولو سره کار کوي چې د اوسني ثبات ښه کولو او د دودیز AC سیسټمونو په پرتله د انرژي ضایع کمولو لپاره ډیزاین شوي. د بریښنا د تبادلې پروسه معمولا څو مرحلې لري. لومړی، معیاري AC بریښنا (50 Hz یا 60 Hz) په مستقیم جریان کې اصلاح کیږي. دا DC ځواک بیا په متوسطه- فریکونسی AC کې بدلیږي، معمولا د 1 kHz څخه تر 4 kHz پورې، د انورټر ماډل له لارې. منځنی- فریکونسی کرنټ د ویلډینګ ټرانسفارمر څخه تیریږي چیرې چې ولتاژ ټیټ شوی ، او په پای کې بیا اصلاح کیږي ترڅو د ویلډینګ لپاره مناسب مستحکم DC محصول تولید کړي.
ځکه چې دا سیسټم دوامداره اوسني محصول چمتو کوي، اوسني بدلونونه لږترلږه دي، او د څپې ثبات لوړ پاتې کیږي. په ډیری صنعتي غوښتنلیکونو کې، اوسنی ریپل د 5٪ دننه کنټرول کیدی شي، کوم چې د پام وړ د نوګټ جوړښت ثبات ته وده ورکوي. مستحکم اوسنی تحویل د ویلډ پوائنټونو ترمینځ توپیر کموي او د ټول تولید تکرار وړتیا ښه کوي.
په اتوماتیک تولید چاپیریال کې، د MFDC ویلډر د اوږدې مودې لپاره په دوامداره توګه د کار کولو توان لري پداسې حال کې چې د ثابت ویلډ کیفیت ساتل کیږي. دا اعتبار دوی ته په ځانګړي ډول د لوی{1}} پیمانه تولید غوښتنلیکونو لپاره مناسب کوي لکه د اتوماتیک باډي اسمبلۍ او د ساختماني اجزاو جوړول.
د MFDC ټیکنالوژۍ بله ګټه د دې چټک غبرګون وړتیا ده. کله چې د بریښنا رسولو کې بدلون راځي، د کنټرول سیسټم کولی شي په ریښتیني وخت کې خساره ورکړي، د ثابت تولید اوسني تضمین او حتی د مختلف بریښنا شرایطو لاندې د ویلډ کیفیت ساتل.
1.2 Capacitor Discharge Spot Welding Machines: لوړ-د انرژی نبض تولید
د Capacitor discharge (CD) د ځای ویلډینګ ماشینونه د انرژي ذخیره کولو او ګړندي خارج کیدو پراساس د بریښنا رسولو بشپړ مختلف میتود کاروي. اصلي اصل د کیپسیټر بانکونو کې د بریښنا انرژي ذخیره کول او د ویلډینګ پرمهال په ډیر لنډ وخت کې د انرژي خوشې کول شامل دي.
د عملیاتو په جریان کې، کیپسیټرونه په تدریجي ډول د ټاکل شوي ولتاژ کچې ته چارج کیږي. یوځل چې اړین ولتاژ ته ورسیږي، د ویلډینګ دوره پیل کیږي، او ذخیره شوي انرژي تقریبا په فوري توګه د ویلډینګ سرکټ له لارې خارج کیږي. دا یو خورا لوړ لوړ اوسني نبض رامینځته کوي چې معمولا د 1 څخه تر 20 ملی ثانیو پورې دوام کوي.
که څه هم د خارجیدو موده ډیره لنډه ده، د اوسني لوړ پوړ کچه د دوامداره اوسني سیسټمونو په پرتله د پام وړ لوړه ده. دا متمرکز انرژي تحویلي د ویلډینګ زون ته اجازه ورکوي چې نږدې سمدستي د فیوژن تودوخې ته ورسیږي. ځکه چې خارجېدل په چټکۍ سره واقع کیږي، د تودوخې شاوخوا شاوخوا موادو ته د خپریدو لپاره محدود وخت شتون لري، چې په پایله کې د کوچنۍ تودوخې - اغیزمنه سیمه رامنځته کیږي.
سربیره پردې، ځکه چې انرژي په تدریجي ډول ذخیره کیږي او په چټکۍ سره خوشې کیږي، د بریښنا په شبکه کې بار نسبتا ټیټ دی. دا ځانګړتیا د کیپسیټر ډیسچارج ویلډرز رامینځته کوي په ځانګړي توګه د محدود بریښنایی ظرفیت یا چاپیریال سره د تاسیساتو لپاره مناسب چیرې چې ډیری ماشینونه ورته بریښنا لیک شریکوي.
2. د تودوخې تولید ځانګړتیاوې او د نوګټ جوړښت چلند
د مقاومت ویلډینګ کې، د نوګټ جوړښت لومړنی فاکتور دی چې د ویلډ ځواک او اعتبار ټاکي. د تودوخې رسولو مختلف میتودونه د جلا تودوخې پروفایلونو پایله لري ، کوم چې د ویلډ جوړښت او شاوخوا موادو چلند اغیزه کوي.
2.1 MFDC سپاټ ویلډینګ: تدریجي تودوخې ننوتل او مستحکم نوګیټ جوړښت
په MFDC ویلډینګ کې، دوامداره جریان تودوخې ته اجازه ورکوي چې په تدریجي ډول د تماس زون دننه رامینځته کړي او موادو ته ژور ننوځي. د تودوخې دا پرمختللی پروسه په ټوله ویلډ سیمه کې د تودوخې یوشان توزیع پایله لري. د پایلې په توګه، د ویلډ نوګټ د جوړښت له پلوه یو اړخیز او ګنده وي.
د MFDC سیسټمونو لپاره د ویلډینګ معمول وختونه د 80 ملی ثانوي او 300 ملی ثانوي ترمنځ دي، د تودوخې لپاره کافي وخت اجازه ورکوي چې ګډ انٹرفیس ته ننوځي. د ثابت پروسې شرایطو لاندې، د نوګیټ قطر توپیر معمولا د ± 0.2 mm څخه تر ± 0.4 mm پورې کنټرول کیدی شي، د تکرار ویلډ دورې په اوږدو کې غوره ثبات چمتو کوي.
د دوامدارۍ دا کچه په ځانګړې توګه د بار وړونکو اجزاوو- لپاره مهمه ده. د موټرو په تولید کې، د بیلګې په توګه، ډیری ویلډ پوائنټونه ډیری وختونه ساختماني بارونه شریکوي. که د نوګټ اندازه د ویلډونو ترمینځ د پام وړ توپیر ولري ، نو دا ممکن د مجلس میخانیکي بشپړتیا سره موافقت وکړي.
په هرصورت، ځکه چې د تودوخې موده نسبتا اوږده ده، ځینې تودوخه په ناڅاپه توګه شاوخوا شاوخوا موادو ته خپریږي. د پایلې په توګه، د تودوخې اغیزمنه سیمه (HAZ) په عمومي ډول د کیپسیټر خارج شوي ویلډینګ په پرتله لوی دی. په غوښتنلیکونو کې چې پتلي توکي یا سخت کاسمیټیک اړتیاوې پکې شاملې وي ، د پیرامیټرو ناسم تنظیمات ممکن د سطحې کوچني رنګ یا ځایی تحریف لامل شي.
2.2 د کپاسیټر ډیسچارج ویلډینګ: متمرکزه تودوخه او لږه تودوخه - اغیزمنه سیمه
د Capacitor خارج ویلډینګ تقریبا په فوري توګه تودوخه تولیدوي. کله چې زیرمه شوې انرژي خوشې شي ، د لوړې څوکې جریان د ویلډ انٹرفیس کې د ګړندي تودوخې لامل کیږي. ځکه چې د تودوخې موده خورا لنډه ده، ویلډ مخکې له دې چې تودوخه شاوخوا سیمو ته د پام وړ خپریدو وخت ولري بشپړ شي.
د ویلډینګ معمول وختونه له 1 څخه تر 20 ملی ثانیو پورې دي، کوم چې د MFDC ویلډینګ دورې څخه څو ځله لنډ دی. دا لنډه موده د تودوخې خپرېدل کموي او د تودوخې اغېزمن زون ته اجازه ورکوي چې تقریبا له 30٪ څخه تر 70٪ پورې راټیټ شي، د موادو ملکیتونو او ضخامت پورې اړه لري.
د تودوخې کمیدل هم په شاوخوا موادو کې فلزي بدلونونه کموي، کوم چې د سطحې بڼه ښه کوي او لږ رنګ لري. د غوښتنلیکونو لپاره چیرې چې د لید کیفیت مهم وي ، لکه د سټینلیس سټیل اجزا افشا شوي یا د آرائشی فلزي اسمبلۍ ، د کیپسیټر ډیسچارج ویلډینګ اکثرا غوره پایلې وړاندې کوي.
په هرصورت، د تودوخې دا چټکه طریقه هم محدودیتونه وړاندې کوي. کله چې د تودوخې ضخامت لرونکي توکي ویلډینګ کوي ، د تودوخې ناکافي ننوتل ممکن پیښ شي که چیرې د انرژي کچه د موادو ضخامت سره په سمه توګه نه وي. په داسې حالتونو کې، د ویلډ سطح ممکن د منلو وړ وي پداسې حال کې چې داخلي فیوژن نیمګړتیا پاتې وي، په بالقوه توګه د ویلډ ځواک کموي.
3. د موادو مطابقت او عادي غوښتنلیکونه
د موادو انتخاب د مناسب ویلډینګ ټیکنالوژۍ غوره کولو کې پریکړه کونکی رول لوبوي. د بریښنا چالکتیا او حرارتي چالکتیا کې توپیرونه د پام وړ اغیزه کوي چې د ویلډینګ پرمهال تودوخه څنګه چلند کوي.
3.1 د MFDC سپاټ ویلډینګ لپاره ځانګړي توکي او صنعتونه
د MFDC سپاټ ویلډرونه د متوسط - ضخامت موادو او ساختماني برخو لپاره غوره دي چې لوړ میخانیکي ځواک ته اړتیا لري. په عامو موادو کې د کاربن فولاد پاڼې، د لوړ- ځواکمن فولاد، څو پرتې فولادو اسمبلۍ، او ساختماني فلزي اجزا شامل دي.
په صنعتي غوښتنلیکونو کې ، د MFDC ویلډینګ سیسټمونه په پراخه کچه د موټرو په تولید کې کارول کیږي ، په ځانګړي توګه د ویلډینګ باډي پینلونو ، تقویه کولو پلیټونو ، او چیسس جوړښتونو لپاره. دا اجزا معمولا له 1.0 ملي میتر څخه تر 2.5 ملي میتر ضخامت پورې اړه لري او باید د خدمت پرمهال دوامداره میخانیکي فشار سره مقاومت وکړي.
د MFDC سیسټمونه هم معمولا د کورنیو وسایلو په تولید کې کارول کیږي او په لویه پیمانه د شیټ فلز جوړولو کې کارول کیږي، چیرته چې د ویلډ پیاوړتیا او لوړ تولید ته اړتیا وي. د غزیدلي تولید په جریان کې د مستحکم فعالیت ساتلو وړتیا دوی د اتومات تولید چاپیریال لپاره مثالی کوي.
3.2 د Capacitor خارج ویلډینګ لپاره ځانګړي توکي او صنعتونه
د Capacitor discharge ویلډینګ په ځانګړي ډول د پتلو موادو او لوړ چلونکي فلزاتو لکه مسو او المونیم لپاره مناسب دی. په عادي موادو کې د سټینلیس سټیل شیټونه، نکل{1}}پلیټ شوي مواد، ګالوانیز فولاد، د مسو الیاژ، المونیم الیاژ، او د مسو-د المونیم ترکیبونه شامل دي.
د انرژۍ په نوي سکټور کې، د کپیسیټر ډیسچارج ویلډینګ په پراخه کچه د بیټرۍ ټب ویلډینګ او د مسو- المونیم اتصال لپاره کارول کیږي. دا مواد معمولا په منځ کې ضخامت لري0.1 mm او 0.3 mmاو د زیان مخه نیولو لپاره دقیق حرارتي کنټرول ته اړتیا لري.
سربیره پردې، د CD ویلډینګ په مکرر ډول په بریښنایی تماسونو ، بریښنایی برخو او دقیق فلزي برخو کې کارول کیږي ، چیرې چې لږترلږه تحریف او پاکه سطحه خورا مهمه ده. په یوه کوچنۍ سیمه کې د تودوخې متمرکز کولو وړتیا دا د نازک اجزاو لپاره غوره کوي چې سخت ابعادي زغم ته اړتیا لري.
4. د کلیدي پیرامیټر پرتله کولو جدول
لاندې جدول د MFDC او capacitor خارج ویلډینګ سیسټمونو ترمنځ لومړني توپیرونه لنډیز کوي:
| پیرامیټر | د MFDC سپاټ ویلډر | Capacitor discharge Welder |
|---|---|---|
| اوسنی محصول | دوامداره DC | لوړ-د نبض لوړوالی |
| د ویلډینګ وخت | 80-300 ms | 1-20 ms |
| د تودوخې - اغیزمنه سیمه | لوی | کوچنی |
| د موادو مناسب ضخامت | له متوسط څخه ضخامت | پتلی مواد |
| د سطحې بڼه | ښه | ډیر ښه |
| د دوامداره تولید وړتیا | لوړ | اعتدال |
| د بریښنا د شبکې اغیز | اعتدال | ټیټ |
5. د سم ویلډینګ ماشین غوره کولو لپاره عملي لارښوونې
د مناسب ویلډینګ ماشین غوره کول یوازې د تجهیزاتو مشخصاتو باندې تکیه کولو پرځای د مادي ځانګړتیاو او تولید اړتیاو ارزولو ته اړتیا لري.
5.1 کله چې د MFDC سپاټ ویلډینګ غوره انتخاب وي
د MFDC سپاټ ویلډینګ سیسټمونه عموما سپارښتنه کیږي کله چې د متوسط - ضخامت موادو، څو پرتونو جوړښتونو، یا اجزاو سره کار کوي چې لوړ میخانیکي ځواک ته اړتیا لري. دوی په ځانګړي ډول د تولید چاپیریال لپاره مناسب دي چیرې چې د ویلډ دوامداره کیفیت او اوږد مهاله اعتبار اړین دی.
د مثال په توګه، د موټرو ساختماني ویلډینګ اکثرا ثابت او د تکرار وړ ویلډ ځواک ته اړتیا لري، د MFDC سیسټمونه غوره انتخاب جوړوي. سربیره پردې ، کله چې د تولید لینونه د اوږدې مودې لپاره په دوامداره توګه کار کوي ، MFDC ویلډر د تولید ساتلو لپاره اړین دوام او دوام چمتو کوي.
5.2 کله چې د کپیسیټر ډیسچارج ویلډینګ غوره انتخاب وي
د Capacitor discharge ویلډینګ سیسټمونه په عموم ډول د پتلو موادو او لوړ چلونکي فلزاتو لکه مسو یا المونیم لپاره غوره حل دی. دوی هم مناسب دي کله چې د تودوخې تحریف کمول او د سطحې ظاهري ساتل مهم لومړیتوبونه دي.
په هغو تاسیساتو کې چې د بریښنا محدود ظرفیت لري، د CD ویلډینګ ماشینونه اضافي ګټې وړاندې کوي ځکه چې دوی د بریښنا رسولو ته لږ تقاضا ورکوي. د دوی ګړندي ویلډینګ دوره هم د دقیق تولید چاپیریال کې موثریت ته وده ورکوي چیرې چې کوچنۍ برخې باید په لوړ سرعت پروسس شي.
پایله: غوره انتخاب د غوښتنلیک اړتیاو پورې اړه لري
که څه هم د MFDC او د کپیسیټر ډیسچارج ځای ویلډینګ ماشینونه د ورته مقاومت ویلډینګ کټګورۍ پورې اړه لري ، د بریښنا رسولو او تودوخې چلند کې د دوی توپیر د غوښتنلیک بیلابیل ګټو لامل کیږي. د MFDC ویلډینګ سیسټمونه د متوسط - ضخامت ساختماني اجزاوو لپاره غوره دي چې قوي او ثابت ویلډ ته اړتیا لري، پداسې حال کې چې د کیپسیټر ډیسچارج سیسټمونه په پتلو موادو او لوړ چلونکي فلزاتو کې غوره دي چیرې چې لږترلږه د تودوخې انډول مطلوب وي.
کله چې د ویلډینګ تجهیزات غوره کړئ، دا مهمه ده چې د موادو ډول، د موادو ضخامت، د سطحې کیفیت اړتیاوې، او د تولید دورې غوښتنې په پام کې ونیسئ. یوازې د پیرود لګښت پرځای د دې عملي فکتورونو پراساس د تجهیزاتو غوره کول به د دوامداره ویلډ کیفیت ډاډمن کولو کې مرسته وکړي، د تولید ښه والی، او د اوږدې مودې عملیاتي لګښتونه کم کړي.