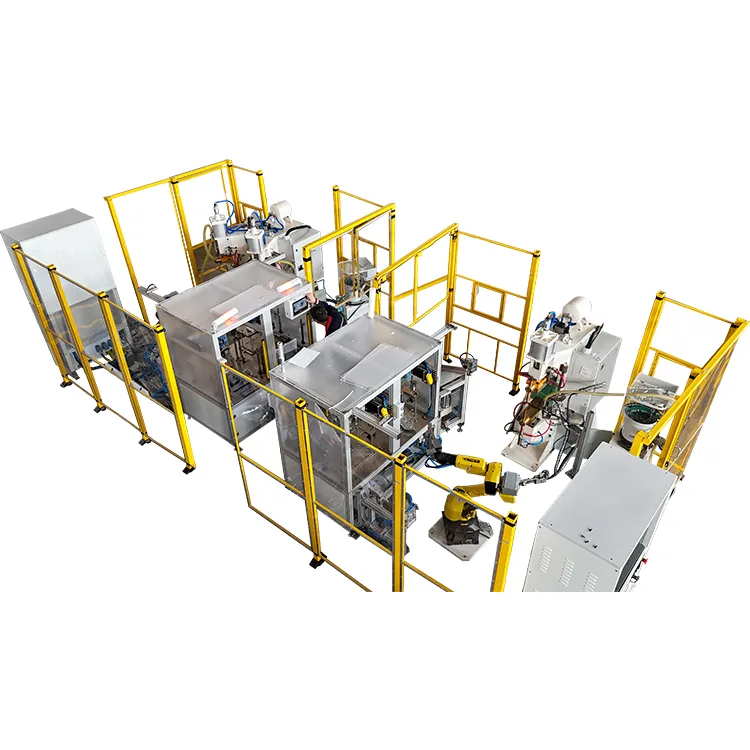
د عصري تولید په اصلي سکتورونو کې، لکه بریښنایی وسایط، فضایي، او لوړ{0}} برقیات، د المونیم ځای ویلډینګ ټیکنالوژي په زیاتیدونکي توګه مهم رول لوبوي. د المونیم الیاژ د ساختماني وزن کمولو او موثریت ښه کولو لپاره غوره توکي دي د دوی د غوره سپک وزن ملکیتونو له امله.
په هرصورت، د ایلومینیم ځانګړي فزیکي ځانګړتیاوې-ډیر لوړ حرارتي چالکتیا او د اکسایډ پرت چټک جوړښت- د دې ځای ویلډینګ د دودیز فولادو په پرتله خورا ډیر ننګونې کوي. دا د ویلډینګ دمخه سخت چمتووالی ته اړتیا لري. یوازې د دقیق مخکینۍ- ویلډ چمتو کولو له لارې کولی شي د ځای ویلډینګ ماشین په غوره توګه ترسره کړي، په نهایت کې لوړ-قوت، لوړ-د اعتبار ویلډونه تولیدوي.


دا لارښود په سیستماتیک ډول د المونیم ځای ویلډینګ لپاره د چمتووالي ټول کلیدي مرحلې په ګوته کوي ، د سطحې درملنې کیمیاوي اصولو څخه د تجهیزاتو انتخاب او د اصلي پروسې پیرامیټر تنظیماتو پورې. دا د مستند حوالې ډیټا او عملي نیمګړتیاوې وړاندې کوي ، چې هدف یې د تولید کونکو او تخنیکرانو سره مرسته کول د پام وړ د بریا کچه او د المونیم ځای ویلډینګ کیفیت ثبات ته وده ورکوي.
د المونیم سپټ ویلډینګ ځانګړې ننګونې او اصول
د المونیم ځای ویلډینګ ځانګړتیا د دوه اصلي ځانګړتیاو څخه رامینځته کیږي:
- لوړ حرارتي چلښت:د المونیم حرارتي چالکتیا د فولادو په پرتله شاوخوا څلور چنده ده. دا پدې مانا ده چې د ویلډینګ په جریان کې، تودوخه د ویلډ نګټ ساحې څخه په ډیره چټکۍ سره له مینځه ځي، چې دا ستونزمن کوي چې د نوګټ جوړ شي یا اړین اندازې ته ورسیږي. له همدې امله، د المونیم ځای ویلډینګ خورا لوړ فوري اوسني او خورا لنډ ویلډینګ وختونو ته اړتیا لري ترڅو انرژي متمرکز کړي.
- سخت المونیم آکسایډ پرت (Al₂O₃):د المونیم سطحې په چټکۍ سره د یو سخت المونیم آکسایډ فلم جوړوي کله چې هوا سره مخ کیږي. دا اکسایډ پرت شاوخوا 2050 درجې د خټکي نقطه لري، پداسې حال کې چې خالص المونیم یوازې په 660 درجو کې خړوبیږي. دا لوړ-خټکي-پوائنټ اکسایډ یو ضعیف بریښنایی کنډکټر دی، کوم چې د تماس مقاومت په پراخه کچه زیاتوي، چې د بې ثباته جریان، شدید تودوخې، او د نوګټ په جوړولو کې د پام وړ خنډ المل کیږي.
له همدې امله ، د بریالي المونیم ځای ویلډینګ اساس په مؤثره توګه د آکسایډ پرت لرې کولو او د ویلډینګ انرژي دقیق کنټرول کولو کې دی.
د سطحې درملنه: د اکسایډونو او ککړتیاو لرې کول{0}}د بریا بنسټ
د سطحې مناسبه درملنه د المونیم ځای ویلډینګ کې ترټولو مهم ګام دی. د دې هدف دا دی چې په بشپړ ډول د المونیم آکسایډ پرت او هر هغه غوړ یا کثافات لرې کړي چې کولی شي د ویلډ کیفیت اغیزه وکړي.
1. د کیمیاوي درملنې طریقه (د لوړ-حجم تولید لپاره غوره)
کیمیاوي درملنه د اکسایډ د لرې کولو لپاره خورا بشپړ او یونیفورم میتود دی، په ځانګړې توګه د لوی پیمانه اتومات تولید لینونو لپاره مناسب دی.
- د الکلین پاکول:د ډوبیدو پاکولو لپاره د ضعیف الکلین محلول (لکه د 5-10٪ سوډیم هایدروکسایډ محلول) په کارولو سره پیل کړئ ، معمولا د 30-60 ثانیو لپاره کنټرول کیږي. دا ګام د غوړ او ډیری اکسایډونو لرې کول دي.
- اسید بې طرفه کول او مینځل:دا باید د تیزابي محلول سره بې طرفه کولو سره تعقیب شي او په کافي اندازه د روانو اوبو سره په بشپړه توګه مینځل شي ترڅو ډاډ ترلاسه شي چې هیڅ کیمیاوي پاتې شونه په سطحه پاتې نشي.
- ګټه:درملنه شوې سطح یونیفورم خړپړتیا او لوړ پاکوالی لري، کوم چې د ثابت تماس مقاومت ترلاسه کولو لپاره خورا مناسب دی.
2. د میخانیکي درملنې میتود (د کوچنیو بستونو یا محلي ترمیم لپاره غوره)
میخانیکي درملنه په فزیکي توګه د اکساید طبقه لرې کوي، مګر دا باید په احتیاط سره ترسره شي ترڅو د ککړتیا د سرایت یا د سطحې نابرابرۍ مخه ونیسي.
- د وسیلې انتخاب:د سټینلیس سټیل تار برش یا د المونیم آکسایډ لرې کولو ځانګړي وسیلې باید وکارول شي. د عادي فولادو تار برشونو کارول په کلکه منع دي ترڅو د المونیم سطح د اوسپنې آئن ککړتیا مخه ونیسي.
- عملیاتي اړتیاوې:درملنه باید د ویلډینګ دمخه سمدلاسه ترسره شي. د درملنې شوي المونیم سطحه باید په دوامداره توګه خړپړتیا وساتي، او ویلډینګ باید د درملنې وروسته په 8 ساعتونو کې بشپړ شي، ځکه چې د اکساید طبقه به بیا - ګنډل شي او د ویلډ کیفیت سره موافقت وکړي.
د تجهیزاتو ترتیب: ستاسو د ځای ویلډینګ ماشین اصلاح کول{0}}د انرژي تضمین
د المونیم ځای ویلډینګ د فولادو په پرتله په تجهیزاتو کې د پام وړ لوړې غوښتنې ځای په ځای کوي ، په عمده ډول د اوسني محصول ثبات او دقیق کنټرول شرایطو کې.
1. د بریښنا اړتیاوې: MFDCد ځای ویلډینګ ماشین
د ایلومینیم د لوړ بریښنایی چال چلن له امله، د دې ټیټ مقاومت د ورته تودوخې ان پټ ترلاسه کولو لپاره د فولادو لپاره د ویلډینګ جریان 2-3 ځله لوړ ته اړتیا لري.
- د MFDC سپاټ ویلډینګ ماشینونه د DC اوسني محصول مستحکم چمتو کوي ، کوم چې د دودیز AC ماشینونو په پرتله د تودوخې تولید ډیر دقیق کنټرول ته اجازه ورکوي. دا په مؤثره توګه اوسني بدلونونه کموي چې کولی شي د نګټ جوړښت اغیزه وکړي، دا د موټرو او فضا صنعتونو کې د المونیم ځای ویلډینګ لپاره غوره انتخاب جوړوي.
2. د الکترود انتخاب او د ساتنې معیارونه
الیکټروډونه ډیر حرارتي بار برداشت کوي او د المونیم ځای ویلډینګ کې د چپ کیدو خطر. د دوی انتخاب او ساتنه خورا مهم دي.
| معیاري توکي | وړاندیز شوی اړتیا | موخه او اصول | |
| 1 | د الکترود مواد | لوړ-د مسو الیاژ (د بیلګې په توګه، توزیع-د مسو پیاوړي کول، د 80٪ IACS څخه ډیر یا مساوي) | د اغیزمن اوسني لیږد ډاډمن کوي، د الکتروډ ځان -تودوخه کموي، او د المونیم سره د الیس کولو خطر کموي (الیکټروډ چپک کول). |
| 2 | د الکترود قطر | ضخامت له 1.0 ملي میتره کم یا مساوي: Ø13 - Ø16 mm; ضخامت د 2.0 ملی میتر شیټونو څخه ډیر یا مساوي: Ø20 - Ø25 mm | ډاډ ترلاسه کوي چې د الکترود تماس ساحه د شیټ ضخامت سره سمون لري ترڅو مناسب اوسني کثافت ترلاسه کړي. |
| 3 | د الکترود شکل | د چیمفر لارښوونو سره د ریډیس یا فلیټ کارولو وړاندیز شوی | په نښه شوي الیکټروډونو څخه ډډه کوي، کوم چې د انډینټیشن، سپیټر، او د الکترود پوښ کموي. |
| 4 | د یخولو سیسټم | باید د اوبو د یخولو په مدغم سیسټم سمبال وي، د جریان کچه له 4-6 لیتر/منټ څخه کم نه وي | په چټکۍ سره د الکترود څخه تودوخه لرې کوي، د الیکٹروډ د تودوخې د زیاتوالي مخه نیسي چې د چپک کیدو او ضعیف ویلډ کیفیت المل کیږي. |
| 5 | د پوښاک فریکونسی | په هر 20-50 ویلډونو کې د سپکو پوښاک وړاندیز شوی | په وخت سره د الیکټروډ سطحه د المونیم الیاژ جوړښت لرې کول ترڅو ثابت تماس مقاومت او د الیکټروډ شکل وساتي. |
د مستند پیرامیټر جدول: د کامل ویلډز لپاره طلایی اصول
د ویلډینګ پیرامیټونو تنظیم کول د تجربې او ساینس ترکیب دی. لاندې جدول د صنعت معیارونو (لکه AWS C1.1M) پراساس د المونیم مصر د ځای ویلډینګ لپاره د حوالې پیرامیټونه چمتو کوي. د آزموینې ویلډینګ باید ترسره شي ترڅو دا ترتیبات تایید او سم کړي-.
| د شیټ ضخامت (mm) | د الکترود ځواک (kN) | ویلډینګ اوسنی (kA) | د ویلډینګ وخت (سایکل/60Hz) | د نوګټ قطر (mm) |
| 0.8 + 0.8 | 2.0 - 3.0 | 18 - 22 | 3 - 6 | 4.0 - 5.0 |
| 1.2 + 1.2 | 3.0 - 4.5 | 22 - 28 | 5 - 8 | 5.0 - 6.5 |
| 2.0 + 2.0 | 5.0 - 7.0 | 30 - 40 | 8-12 | 7.0 - 8.5 |
ویلډینګ اوسنی او وخت د حوالې ارزښتونه دي. حقیقي پیرامیټونه باید د ځانګړي الیاژ ډول، د ځای ویلډینګ ماشین ماډل، او الکترود حالت پراساس تنظیم شي.
د کلیدي پیرامیټر اصلاح کولو ټکي
- ویلډ اوسنی:دا خورا مهم پیرامیټر دی، په مستقیم ډول د تودوخې انډول ټاکي. ایلومینیم لوړ جریان ته اړتیا لري، ډیری وختونه د څو-د نبض اوسني حالت څخه کار اخلي، چیرته چې د تودوخې نبض د اکساید طبقې له لارې ماتیږي، وروسته د اصلي ویلډینګ نبض لخوا د نوګټ جوړولو لپاره.
- الکترود ځواک:د الیکټروډ ځواک باید کافي وي ترڅو د دوه شیټونو ترمینځ ټینګ تماس ډاډمن کړي ، د لومړني تماس مقاومت کم کړي ، او سپیټر فشار کړي. په هرصورت، ډیر فشار کولی شي د تودوخې تحلیل ګړندی کړي او باید د اوسني او وخت ترتیباتو سره سمون ولري.
- د ویلډ وخت:وخت خورا لنډ دی، معمولا په سایکلونو کې اندازه کیږي. ډیر وخت د ډیر تودوخې راټولیدو لامل کیږي، چې د تودوخې او سوځیدنې لامل ګرځي-؛ ډیر لنډ وخت د نوګیټ جوړیدو مخه نیسي.
د چاپیریال کنټرول او ملاتړي اقدامات
د اصلي "انسان، ماشین، موادو، میتود" فکتورونو هاخوا، د چاپیریال کنټرول او د ملاتړ اقدامات د ویلډ کیفیت تضمین کولو یوه لازمي برخه ده.
د پری ګرمولو کړنلاره
د غټو المونیم الیاژ شیټونو یا د لوړ-قوت لرونکي الیاژ لپاره، د ویلډینګ څخه مخکې ځایی تودوخه سپارښتنه کیږي، د تودوخې درجه د 80-120 درجو ترمنځ کنټرول شوي. مخکې ګرم کول په مؤثره توګه کولی شي:
- د حرارتي فشار کمول:د ویلډ په ساحه کې د یخولو کچه ټیټه کړئ، د یخولو په وخت کې د لوړ{0}} قوت الیاژونو د درزیدو مخه نیسي.
- د مقاومت ثبات:د موادو تودوخه همغږي کړئ، کوم چې د ویلډینګ اوسني ثبات کې مرسته کوي.
د ملاتړ سیسټم
کله چې پتلي شیټونه یا ځانګړي جوړښتونه ویلډینګ کوي ، د ملاتړ سیسټم په توګه د سټینلیس سټیل یا ګرافائٹ ملاتړي پلیټ کارول کولی شي په مؤثره توګه د لوړې تودوخې له امله د پتلی موادو د خولو مخه ونیسي او د ویلډ نګټ مستحکم جوړښت ډاډمن کړي.
د کیفیت تضمین او د عام عیب حلونه
حتی د بشپړ چمتووالي سره، بیا هم مختلف نیمګړتیاوې په تولید کې واقع کیدی شي. د کیفیت تصدیق کولو جامع سیسټم رامینځته کول او د نیمګړتیاو حل میکانیزم اړین دی.
د کیفیت تصدیق کولو میتودونه
- غیر{0}} ویجاړونکې ازموینه (NDT):په عامو میتودونو کې د الټراسونک ټیسټنګ او د ایکس- رې معاینه شامله ده، چې د نوګټ اندازه، داخلي نیمګړتیاوې (لکه د مسمومیت او درزونو) چک کولو لپاره کارول کیږي.
- ویجاړونکي ازموینه (DT):د تناسلي-شییر ټیسټ او د میکرو-برخې تحلیل شامل دي. د تناسلي ازموینې د ویلډ میخانیکي ځواک تصدیق کوي؛ د ماکرو- برخې تحلیل د نوګټ قطر او شکل دقیق اندازه کولو لپاره حتمي میتود دی، د پیرامیټر ترتیبات تاییدوي.
عام نیمګړتیاوې او مسلکي حلونه
| د عیب ډول | لومړنی لامل | مخنیوی او حل لاره | |
| 1 | سپیټر | د اکسایډ فلم په بشپړه توګه نه لیرې شوی؛ اوسنی ریمپ - ډیر ګړندی پورته کول ناکافي ځواک | د ویلډ پاکولو دمخه- ګړندی کول؛ د اکساید طبقې د ماتولو لپاره د تودوخې نبض د مخکینۍ- څخه کار واخلئ. په مناسب ډول د الکترود ځواک زیات کړئ. |
| 2 | الیکټروډ چپک کول | ناکافي یخ کول؛ ناسم الکترود مواد؛ د ویلډینګ وخت ډیر اوږد | د اوبو{0}} د یخولو سیسټم جریان او تودوخه وګورئ؛ د منتشر{1}}قوی مسو الکترود استعمال کړئ؛ د ویلډینګ وخت لنډ کړئ یا د پوښاک فریکوینسي زیاته کړئ. |
| 3 | نوګټ آفسټ | ضعیف الکترود سمون؛ د شیټ ضخامت کې د پام وړ توپیر | د الکترود سمون تنظیم کړئ؛ د تودوخې د توازن لپاره د پتلی شیټ اړخ کې یو څه کم کنډک الیکټروډ وکاروئ. |
| 4 | انقباض/ درزونه | ډیر ګړندی یخ کول؛ ناکافي وخت ساتل؛ لوړ الماس حساسیت | د ساتلو وخت زیات کړئ؛ د اوسني سلپ څخه کار واخلئ- ښکته؛ پاڼې مخکې ګرمې کړئ. |
| 5 | د سطحې سوځول/ډیری انډینټیشن | ککړه الکترود سطحه؛ ډیر جریان؛ د الکترود ناسم شکل | په منظمه توګه الکترود جامې کړئ؛ په مناسبه توګه اوسنی کم کړئ یا د الکترود تماس ساحه زیاته کړئ. |
FAQ د المونیم سپټ ویلډینګ
پوښتنه: ایا تاسو کولی شئ د منظم ځای ویلډر سره ویلډ المونیم ومومئ؟
الف: احتمالا د خورا پتلو، غیر{0}} مهم نمونو لپاره، مګر ډیری فولادو- ځای ویلډر نشي کولی د ثابت صنعتي المونیم ویلډینګ لپاره اوسنی، ځواک کنټرول او یخ کول چمتو کړي.
پوښتنه: ایا المونیم د فولادو په پرتله ډیر ځای ویلډینګ ته اړتیا لري؟
A: عموما هو. د المونیم ټیټ بریښنایی مقاومت او د تودوخې ګړندی تحلیل معمولا په لنډ وخت کې لوړ جریان ته اړتیا لري.
پوښتنه: ایا MFDC د ځای ویلډینګ المونیم لپاره له AC څخه غوره دی؟
الف: MFDC دقیق اوسنی کنټرول او د ښه اتومات مطابقت وړاندیز کوي، مګر د ماشین اوسنی ظرفیت، ځواک، ثانوي خنډ او یخ کول په مساوي ډول مهم دي.
پوښتنه: ایا د ځای ویلډینګ دمخه د المونیم شیټونه پاکولو ته اړتیا لري؟
الف: هو. غوړ، کثافات او د اکسایډ غیر متناسب حالت کولی شي د تماس مقاومت بې ثباته کړي. د پاکولو طریقه باید د ځانګړي الماس او تولید پروسې لپاره کنټرول شي.
پوښتنه: ولې المونیم د ویلډینګ الیکټروډونو سره چپه کیږي؟
الف: په عامو لاملونو کې د الکترود ډیر تودوخه، د المونیم پورته کول، د ویلډ ډیر وخت، د اوسني لوړ کثافت او د الکتروډ ناکافي ساتنه شامل دي.
پوښتنه: تاسو څنګه پوهیږئ چې ایا د المونیم ځای ویلډ کافي قوي دی؟
الف: تعریف شوي میخانیکي یا فلزاتیک ازموینې وکاروئ. یوازې د سطحې بڼه نشي کولی د نګټ اندازه یا د داخلي ویلډ کیفیت تایید کړي.
پوښتنه: ایا المونیم په فولادو یا مسو کې ځای پرځای ویلډډ کیدی شي؟
الف: د متفاوت فلزاتو یوځای کیدل د مقاومت د عدم توازن، د تودوخې جریان او مات شوي انټرمټاللیک جوړښت له امله ډیر ستونزمن دي. ګډ باید د یو جلا پروسې په توګه و ارزول شي نه د معیاري المونیم-تر-المونیم مهالویش کارولو پر ځای.
پایله
د باور وړ المونیم ځای ویلډینګ په بشپړ پروسې پورې اړه لري ، نه په اوسني ترتیب کې. د موادو سطحه، د ماشین محصول، د الکترود ځواک، د یخولو سیسټم، د وسیلو ترتیب او د کیفیت تصدیق کولو طریقه باید یوځای کار وکړي.
د دقیق شیټ سټیک او د فعالیت اړتیا په ټاکلو سره پیل کړئ. بیا د نمونې ازموینې له لارې عملیاتي کړکۍ رامینځته کړئ د دې پرځای چې د پیرامیټر جدول مستقیم تولید ته کاپي کړئ. کله چې ماشین کافي اوسني ظرفیت ولري او پروسه په سمه توګه کنټرول شي ، د مقاومت ځای ویلډینګ کولی شي د موټرو ، بریښنایی ، وسایلو او اتومات تولید غوښتنلیکونو لپاره ګړندي ، تکرار وړ المونیم شیټ جوینټونه چمتو کړي.