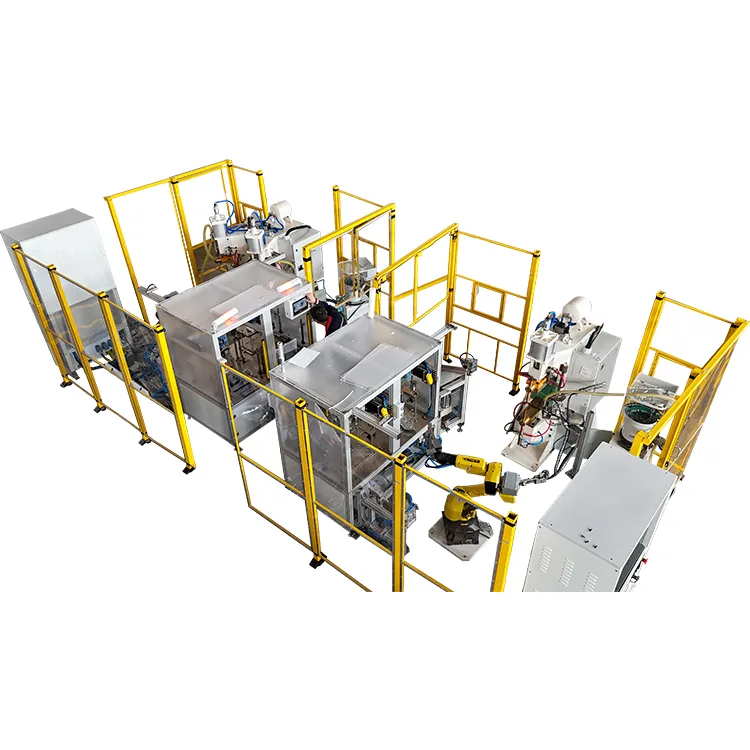
د ویلډینګ په ریښتیني تولید کې ، ډیری تصدۍ موندلي چې کله د دوی د ځای ویلډینګ ماشینونه ګالوانیز شوي شیټونه پروسس کوي ، د ویلډ پوائنټونه یوازې د سطحې پرت کې پاتې کیږي ، د مؤثره ژورو نوګیټونو په جوړولو کې پاتې راغلي. دا د ناکافي ګډ ځواک پایله کوي او د محصول کیفیت په جدي توګه اغیزه کوي. دا پدیده په ځانګړي توګه د موټرو تولید او د کور وسایلو صنعتونو کې عام ده.
د -د ژورې شننې له لارې، دا وموندل شوه چې اصلي لامل د زنک طبقې په ځانګړي ځانګړتیاو کې دی-خراب حرارتي چالکتیا او لوړ بې ثباتۍ-کوم چې د شیټ داخلي ته د تودوخې د لیږد مخه نیسي. د عصري منځني- فریکونسی د دقیق کنټرول وړتیاد ځای ویلډینګ ماشینونهدې ننګونې ته د باور وړ تخنیکي حل چمتو کوي.


د ستونزې د اصلي لامل په ژوره تحلیل کې-
دودیزد ځای ویلډینګ ماشینونهکله چې د ګالونیز شوي موادو پروسس کول له ډیری ننګونو سره مخ دي:
- د زنک طبقې ضعیف حرارتي چالکتیا د تودوخې خنډ رامینځته کوي چې اساسی موادو ته د تودوخې لیږد مخه نیسي.
- د زنک د بې ثباته کولو تودوخه (نږدې 907 درجې) د فولادو د خټکي تودوخې په پرتله ټیټه ده، چې د وخت څخه مخکې بخارۍ سبب کیږي.
- اوسني بدلونونه د تودوخې د غیر مساوي ویش پایله ده، د سطحې ډیر تودوخې او د فیوژن داخلي نشتوالي سره.
- د زنک بخار د الکترود سطحه ککړوي، د تودوخې لیږد موثریت نور هم خرابوي.
د متوسطه-تخنیکي ګټې د فریکوینسي سپاټ ویلډینګ ماشین
عصري منځنۍ- فریکونسید ځای ویلډینګ ماشینونهد لاندې تخنیکي پرمختګونو له لارې د سطحې ویلډینګ مسلې حل کړئ:
- د بریښنا فریکونسۍ بریښنا په 800-2000 Hz کې متوسط- فریکونسی DC بریښنا ته واړوئ.
- په اوسني محصول کې لوړ ثبات ترلاسه کړئ، په دودیز تجهیزاتو کې د انرژی د بدلونونو څخه مخنیوی وکړئ.
- د DC محصول د پوټکي تاثیر له مینځه وړي ، تودوخې ته اجازه ورکوي چې مستقیم د شیټ بانډ انٹرفیس ته ورسیږي.
- د ملی ثانوي- کچې دقیق کنټرول ډاډ ورکوي چې انرژي په مناسب وخت کې خوشې کیږي.
سیستماتیک حلونه
1. د ویلډینګ پیرامیټونو اصلاح کول
- کله چې د متوسط- فریکونسۍ ځای ویلډینګ ماشینونه کاروئ، لاندې پیرامیټرې تګلارې وړاندیز کیږي:
- په مناسبه توګه د فشار څخه مخکې{0}} وخت وغځوئ (د 30-50٪ لخوا زیاتوالی) ترڅو د زنک پرت بشپړ اخراج ډاډمن شي.
- د "ټیټ اوسني + اوږد دورې" ویلډینګ حالت غوره کړئ.
- په تدریجي ډول د ویلډینګ انرژي زیاتولو لپاره د څو- مرحلې تودولو پروګرامونه ترتیب کړئ.
- د متوسط- فریکوینسي د ځای ویلډینګ ماشینونو د ښه-ټیوننګ فنکشن څخه کار واخلئ ترڅو د پیرامیټونو ښه کولو لپاره.
2. د الکترود فشار دقیق کنټرول
- د الیکټروډ فشار د 20-30٪ لخوا زیات کړئ ترڅو د زنک پرت د ایستلو اسانه کړي.
- د ویلډینګ پروسې په اوږدو کې ثابت فشار ساتل.
- د متوسط- فریکوینسي ځای ویلډینګ ماشینونو د فشار کنټرول هوښیار سیسټم وکاروئ.
- د تودوخې مقاومت کمولو لپاره د فلزي مستقیم-تر{1}}فلزي تماس ډاډمن کړئ.
3. د الکترود انتخاب او ډیزاین
- د سطحې تودوخې د خپریدو لپاره د ټیټ شوي یا کروي لارښوونو سره الیکټروډونه غوره کړئ.
- د اکسیډ-توزیع-د لوړ-د تودوخې مقاومت او ضد-د چپکولو ځانګړتیاو لپاره د مسو الیکټروډ قوي شوي مواد وړاندیز کړئ.
- د الیکټروډ قطر باید د شیټ ضخامت 5-6 ځله وي ترڅو د اوسني کثافت زیاتوالی ومومي.
- د غوره کاري حالت ساتلو لپاره په منظمه توګه الیکټروډونه جامې کړئ.
4. د سطحې د مخکینۍ درملنې پروسه
- د سطحې د تیلو داغونه او اکسایډونه په بشپړه توګه پاک کړئ.
- د اړتیا په وخت کې د ویلډینګ ساحه ښه پیس کړئ.
- د اوسني لیږد د ودې لپاره د سطحې مناسبه نرمښت ساتل.
- د ډیر پیسیدو څخه ډډه وکړئ کوم چې کولی شي د زنګ ضد پوښ - ته زیان ورسوي.
د تطبیق پایلې او د کیفیت تضمین
د متوسط - فریکونسۍ ځای ویلډینګ ماشینونو غوره کولو وروسته د مطلوبو پروسو سره یوځای:
- د ویلډینګ وړتیا کچه له 98٪ څخه ډیریږي.
- د نوګیټ ژوروالی د شیټ ضخامت 70-80٪ ته رسیږي.
- ګډ ځواک د لوړ کیفیت معیارونه پوره کوي.
- د الیکټروډ خدمت ژوند له 50٪ څخه ډیر پراخیږي.
- د تولید لګښتونه د پام وړ کم شوي.
پایله
د ګالوانیز شیټ سطح ویلډینګ مسلو جوهر د تودوخې کنټرول کې ناکافي دقیقیت کې دی. منځنی- فریکونسید ځای ویلډینګ ماشینونهد دوی د ثابت اوسني محصول سره، دقیق پیرامیټر تنظیم کول، او د انرژي اغیزمن کارونې سره، د دې صنعت ننګونې لپاره یو مناسب حل چمتو کوي.
د مناسب منځني- فریکونسۍ ځای ویلډینګ ماشین تجهیزاتو غوره کولو او د ساینسي ویلډینګ پروسې پیرامیټرونو سره یوځای کولو سره ، تولیدي تصدۍ نه یوازې د سطحې ویلډینګ مسلې په بشپړ ډول حل کولی شي بلکه د محصول کیفیت او تولید موثریت کې د پام وړ وده کولی شي ، په رقابتي بازار کې د پام وړ تخنیکي ګټه ترلاسه کوي.