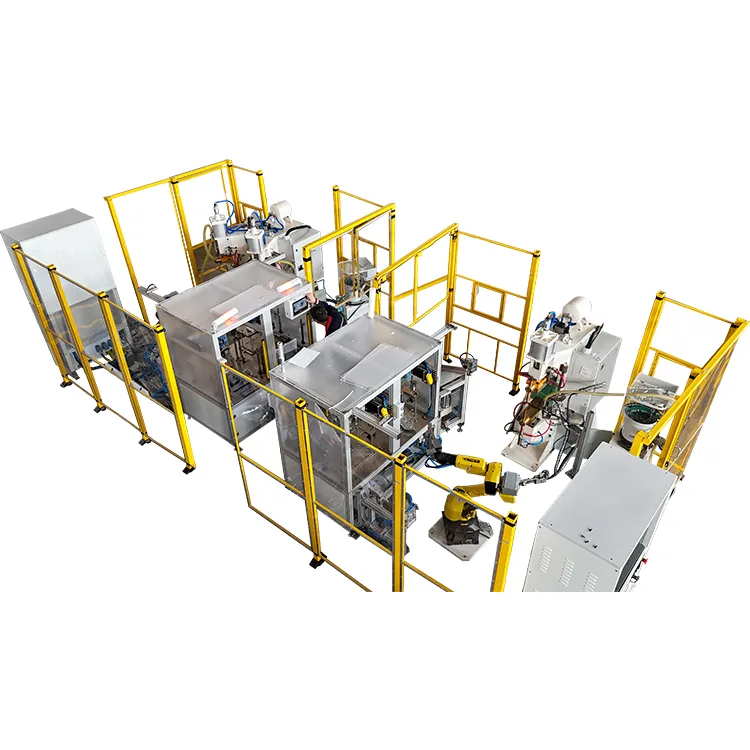
د فلزي جوړونې په صنعتونو کې لکه د موټرو تولید، د کور لوړ-د کور وسایل، او دقیق وسایل، سټینلیس فولاد په پراخه کچه د دې د غوره سنکنرن مقاومت او میخانیکي ځانګړتیاو لپاره کارول کیږي.
په هرصورت، د هغې د لوړ خټکي نقطې، ټیټ حرارتي چالکتیا، او حرارتي حساسیت له امله، دودیزځای ویلډینګد (مقاومت ویلډینګ) پروسې اکثرا د یو لړ سختو ننګونو سره مخ کیږي، پشمول د پورسیت، سپیټر، ګرم کریکنګ، او د انټرګرانولر کوروشن (حساسیت).
د عصري ځای ویلډینګ ټیکنالوژي په ځانګړي توګه د متوسط فریکوینسي انورټر (MFI) ویلډرز په سیستماتیک ډول د الیکټروډونو ، پیرامیټونو او پروسې جریانونو اصلاح کولو سره ساینسي او باوري حل وړاندې کوي.


I. د سټینلیس سټیل سپاټ ویلډینګ کې اصلي ننګونې او ټیکنالوژیک ضد اقدامات
سټینلیس سټیل ، په ځانګړي توګه د آسټینټیک درجې (لکه 304 او 316) ، د ویلډینګ پرمهال د نیمګړتیاو لپاره خورا ډیر خطر لري ، په عمده ډول د دې ځانګړي تودوفزیک ملکیتونو له امله:
| ننګونکی عیب | د پیښې اصلي لامل | د عصري ځای ویلډر تخنیکي ضد اندازه کول | |
| 1 | سپیټر | ډیر ویلډینګ اوسنی یا ناکافي الیکټروډ ځواک، د چاودیدونکو توکیو د ایستلو لامل کیږي. | دقیق اوسني پورته پورته کنټرول او د متحرک فشار تنظیم کول. |
| 2 | پورسیت | په ویلډ زون کې غیر اخراج شوي اکسایډونه یا رطوبت، یا د ویلډ حوض خورا ګړندی ټینګښت. | د هولډ وخت غزول ، د ګاز غیر فعال محافظت ، او مطلوب الیکټروډ ډیزاین. |
| 3 | ګرم کریکنګ | د انقباض فشار د ویلډ ګډ د لوړ-د تودوخې د ټینګښت په وخت کې د موادو له ځواک څخه ډیریږي. | د تودوخې د داخل سخت کنټرول، چټک یخ کول، او د لوړ کیفیت الکترود موادو کارول. |
| 4 | حساسیت | د ویلډینګ تودوخې دوره د دې لامل کیږي چې سټینلیس سټیل د حساس کولو تودوخې درجې (450 درجې – 850 درجې) کې ډیر اوږد پاتې شي ، چې د انټرګرانولر زنګ لامل کیږي. | د "سخت مهالویش" ویلډ ګمارل چې د لوړ اوسني او لنډې مودې لخوا مشخص شوي ، ترڅو ژر تر ژره د حساس کولو زون څخه تیر شي. |
د دې اصلي مسلو حل کولو لپاره عصري ځای ویلډر په هارډویر او سافټویر کې په پراخه کچه نوي شوي.
II. کلیدي ټیکنالوژي 1: د الیکټروډ سیسټم ټیټ اصلاح او ساتنه
الکترود د ویلډر او ورک پیس تر مینځ د "پل" په توګه کار کوي، او فعالیت یې مستقیم د اوسني کثافت، تودوخې ویش، او د فشار لیږد یووالی ټاکي. د الیکټروډ سیسټم اصلاح کول د ویلډینګ نیمګړتیاو کمولو کې لومړی ګام دی.
1. د پرمختللي الکترود موادو انتخاب او تطبیق
د سټینلیس فولاد د لوړ مقاومت او لوړ خټکي نقطې سره د مقابلې لپاره، الکترود مواد باید لوړ بریښنا چالکتیا او د تودوخې عالي لوړ{0}} مقاومت ولري.
- کرومیم زرکونیم مسو (Cr-Zr-Cu): دا تر ټولو عام الکترود مواد دی، چې خورا لوړ چلونکي او ښه سختۍ وړاندې کوي. دا په مؤثره توګه د الکترود تودوخه کموي او په چټکۍ سره تودوخه لیږدوي، د الکتروډ د نرمیدو او چپک کیدو مخه نیسي.
- د مسو ټنګسټن الیاژ (Cu-W): په غوښتنلیکونو کې کارول کیږي چې لوړ سختۍ او پوښاک مقاومت ته اړتیا لري لکه د ویلډینګ ضخامت لرونکي شیټونه یا د لوړې فریکونسۍ ویلډینګ دورې. Cu-W د اوږد خدمت ژوند او ډیر باثباته تماس مقاومت چمتو کوي.
سربیره پردې، د الکترود هندسي شکل خورا مهم دی. د کروی یا قطع شوي شنک الکترود ډیزاین غوره کول د اوسني او فشار غلظت تضمینوي ، د اوسني خپریدو او ځایی تودوخې مخه نیسي ، په دې توګه د یونیفورم ویلډ نګټ رامینځته کوي.
2. سیستماتیک الکتروډ د ساتنې پروسیجرونه
اکسیډریشن او د الکترود سطحه پوښل د سپیټر او متضاد ویلډ ځایونو لومړني لاملونه دي. د ساتنې د سختو پروسیجرونو پلي کول د ثابت ویلډ کیفیت تضمین کولو کلیدي ده.
- د سطحې معمول پوښاک: د ښه خړوبونکي موادو یا ځانګړي الیکټروډ ډریسرونو په کارولو سره منظم پوښاک د الکترود سطح څخه د اکساید طبقه او فلزات لرې کوي ، د ثابت تماس مقاومت ساتي.
- د ځای پرځای کولو حد مدیریت: د صنعت تجربه وړاندیز کوي کله چې د الیکټروډ ټیپ قطر د خپل اصلي اندازې څخه 20٪ څخه ډیر د اغوستلو یا انډیټیشن له امله خراب شي ، نو باید سمدلاسه بدل شي. دا په مؤثره توګه د اوسني کثافت کمیدو او د سپیټر تولید مخه نیسي چې د الیکټروډ تماس ساحې د زیاتوالي له امله رامینځته کیږي.
III. کلیدي ټیکنالوژي 2: هوښیار پیرامیټر کنټرول او د تودوخې ان پټ مدیریت
د سټینلیس سټیل ویلډینګ د تودوخې ان پټ لپاره خورا حساس دی ، د ویلډ نګټ رامینځته کولو او یخولو نرخ اداره کولو لپاره دقیق پیرامیټر کنټرول ته اړتیا لري. عصري ځای ویلډر د اوسني ، وخت او فشار متحرک همغږي ترلاسه کولو لپاره هوښیار کنټرول سیسټمونه کاروي.
1. د ویلډینګ اوسني او وخت لپاره "سخت/نرم مهال ویش" ستراتیژي
د دې لپاره چې سټینلیس سټیل د حساس کولو تودوخې درجې (450 درجې – 850 درجې) کې د ډیر وخت پاتې کیدو څخه مخنیوی وکړي ، کوم چې د انټر گرانولر زنگ لامل کیږي ، د "سخت مهالویش" ویلډینګ ستراتیژي په عموم ډول کارول کیږي.
- "سخت مهال ویش": د لوړ اوسني او لنډې مودې ترکیب کاروي. دا طریقه په چټکۍ سره د خټکي تودوخې ته رسي او په چټکۍ سره د حساس کولو زون څخه تیریږي، د کاربایډ باران کموي او د موادو د ککړتیا مقاومت ساتي.
- "نرم مهال ویش": د کم شوي اوسني او غزیدلي مودې ترکیب کاروي. که څه هم د تودوخې ټول انډول ورته دی، د تودوخې او یخولو نرخونه ورو دي. دا عموما په غوښتنلیکونو کې کارول کیږي چیرې چې د تودوخې اغیزمن شوي زون (HAZ) اړتیاوې لږ سخت وي.
د حوالې ډاټا (د عام M6 فاسټینر سپاټ ویلډینګ مثال): د 0.8 ملي میتر او 1.5 ملي میتر ضخامت تر مینځ د پتلی سټینلیس سټیل شیټونو لپاره ، د وړاندیز شوي ویلډینګ پیرامیټر حد معمولا دی:
- د ویلډینګ اوسنی: 180 A ته 320 A
- د ویلډینګ وخت: 3 دورې (نږدې. 0.06 ثانیې) تر 60 دورې (نږدې. 1.2 ثانیې)
2. د متحرک فشار تنظیم او د وخت ساتلو ستراتیژي
د الیکټروډ ځواک نه یوازې د ورک پیسونو ترمینځ د تماس مقاومت اغیزه کوي بلکه د ویلډ نګټ د ټینګښت پروسې کې حیاتي رول لوبوي.
- د فشار سلسله: د پتلو-دیوال لرونکي سټینلیس فولادو موادو لپاره، د وړاندیز شوي الکترود ځواک سلسله معمولا د 0.3 MPa او 0.5 MPa ترمنځ وي. ټيټ فشار د لومړي پړاو په جریان کې د اوسني متمرکز کولو کې مرسته کوي، پداسې حال کې چې لوړ فشار د راتلونکي جوړونې او ټینګښت لپاره کارول کیږي.
- د فورجینګ وده شوی عمل: وروسته له دې چې د ویلډینګ جریان قطع شي ، د ځای ویلډر باید د هولډ وخت وغزوي. د دې مرحلې په جریان کې پلي شوي فشار (فورجینګ ځواک) د ګنډل شوي فلز یونیفورم قوي کیدو ته وده ورکوي ، په مؤثره توګه له نل څخه ګازونه او انحطاطي پورسیت لرې کوي ، په دې توګه د پورسیت کچه کموي.
3. د یخولو سیسټم اغیزمن مدیریت
د یخولو سیسټم د ګرمې کریکنګ کنټرول او د الیکټروډ ژوند اوږدولو لپاره مهم دی. عصري ځای ویلډرونه د لوړ-د موثریت د اوبو گردش کولو-کولینګ سیسټمونه کاروي.
- د تودوخې کنټرول: د یخولو اوبو د تودوخې رینج باندې سخت کنټرول ته اړتیا ده، په عموم ډول د داخلي تودوخې غوښتنه کول د 5 درجو او 30 درجو ترمنځ، د ډیری بهرنۍ تودوخې سره د 40 درجې څخه ډیر نه وي. باثباته، ټیټه-د تودوخې یخ کول په چټکۍ سره د الکترودونو او ورک پیس څخه تودوخه لیرې کوي، د الکترود نرمیدو مخه نیسي او د ویلډ ځای یخ کول ګړندي کوي، کوم چې په اغیزمنه توګه د ګرمو درزونو رامینځته کیدو مخه نیسي.
IV. کلیدي ټیکنالوژي 3: د پروسې نوښت او د کیفیت ښه کولو حلونه
د هارډویر او پیرامیټر اصلاح کولو هاخوا ، د ځای ویلډرانو د لوړ کیفیت ویلډونو ترلاسه کولو لپاره د ویلډینګ پروسیجرونو او چاپیریال کنټرول کې ډیری نوښتونه معرفي کړي.
1. د اتموسفیر محافظت سیسټم (د غیر فعال ګاز محافظت)
سټینلیس سټیل په لوړه تودوخه کې په هوا کې د اکسیجن او نایټروجن سره خورا ډیر عکس العمل لري ، اکسایډونه او نایټریډونه رامینځته کوي چې د پورسیت لامل کیږي او د ویلډ ځواک کموي.
- د ارګون شیلډینګ: د ساتنې لپاره د ویلډ زون ته د لوړ-پاکیزۍ ارګون (د پاکوالي اړتیا له 99.99٪ څخه زیاته) معرفي کول. غیر فعال ګاز په مؤثره توګه هوا جلا کوي، د لوړې تودوخې اکسیډریشن مخه نیسي، او د ویلډ کثافت او جمالیاتی کیفیت د پام وړ ښه کوي.
- د نبض کنټرول: په ځینو دقیقو غوښتنلیکونو کې، د نبض{0}} کنټرول شوي څاڅکي لیږد ټیکنالوژي د ویلډ پول جوړښت او د محافظتي فضا پوښښ باندې ښه کنټرول ته اجازه ورکوي، د ویلډ کیفیت نور هم لوړوي.
2. د اتوماتیک ویلډینګ کړنالرې او د - د تخریب ضد تګلارې
د لوی یا پیچلي سټینلیس سټیل ورک پیسونو لپاره ، لکه د موټر باډي یا لوی ذخیره کولو ټانکونو لپاره ، مطلوب ویلډینګ سلسلې باید د فشار توزیع کولو او د ورک پیس خرابیدو مخنیوي لپاره وکارول شي.
- د ویلډینګ سټیج شوي ترتیب: په ورته سیمه کې د دوامداره ویلډینګ څخه ډډه وکړئ. پرځای یې، یو مرکز-تر-د څنډې یا د ویلډینګ بڼه غوره کړئ. دا ستراتیژي په مؤثره توګه د تودوخې سیمه ایز غلظت کموي، د تودوخې تخریب او په کاري پیس کې د پاتې کیدو فشار کموي.
- ټایټ فټ- پورته: کله چې د ټیټ سختۍ سره پتلي شیټونه ولډ کړئ، دا اړینه ده چې ډاډ ترلاسه شي چې د ویلډینګ ځای کې د ورک پیسونه په کلکه سره فټ شوي دي، کوم تشې له منځه یوسي. دا د سپیټر مخنیوي او د ویلډ نګټ د ثابت اندازې ډاډ ترلاسه کولو لپاره بنسټیز دی.
3. د کیفیت تصدیق او پلي کولو چوکاټ
د سټینلیس سټیل غوښتنلیکونو کې د ځای ویلډرونو غوره فعالیت تضمین کولو لپاره ، تولید کونکي باید د پلي کولو جامع چوکاټ او د کیفیت تصدیق کولو سیسټم رامینځته کړي.
| د پلي کولو چوکاټ عنصر | عملي مشوره او هدف |
| د پیرامیټر ډیټابیس تاسیس کول | د مختلف سټینلیس سټیل درجې (د مثال په توګه ، 304, 316L) او ضخامت ترکیبونو لپاره د اعتبار وړ موادو{0}} ځانګړي پیرامیټر ډیټابیس رامینځته کړئ ، د ګړندي او دقیق پیرامیټر یادولو وړ کول. |
| د مخنیوي ساتنې پروګرام | د الیکټروډ پوښاک او بدیل مهالویش ته په کلکه پابند اوسئ ، او په منظم ډول د فشار سینسرونه او اوسني نظارت تجهیزات کیلیبریټ کړئ. |
| ریښتیني-د وخت څارنې سیسټم | د اوسني، ولتاژ، فشار او تودوخې لپاره د ریښتیني وخت څارنې سیسټم نصب کړئ. د الارم یا بندول پیل کړئ که چیرې پیرامیټونه د ټاکل شوي حد څخه ډیر وي، ډاډ ترلاسه کړئ چې د هر ویلډ ځای کیفیت د موندلو وړ دی. |
| د چلونکي روزنه | د سټینلیس سټیل ځانګړتیاو ، حساس کولو خطرونو ، او پرمختللي ځای ویلډر افعال (د بیلګې په توګه ، اوسني ریمپ کنټرول) په اړه آپریټرانو ته مسلکي روزنه چمتو کړئ. |
د کیفیت تصدیق کولو طریقې:
- لید معاینه: د نیمګړتیاو لپاره د ویلډ ځای سطح وګورئ لکه سپیټر ، انډینټیشن یا رنګ.
- تخریبي ازموینه: د ګډ بشپړتیا تصدیق کولو لپاره د پوستکي یا شین ازموینې وکاروئ او تایید کړئ چې د ویلډ نګټ اندازه د ډیزاین اړتیاوې پوره کوي.
- مایکرو ساختماني تحلیل: د ویلډ نګټ کثافت معاینه کولو لپاره د ویلډ ځای میټالوګرافیک برخه ترسره کړئ، د تودوخې{0}}د اغیزمن زون (HAZ) عرض، او د پورسیت یا مایکرو-درزونو شتون.

پایله
د عصري ځای ویلډینګ ټیکنالوژي، د پرمختللي الکترود موادو، هوښیار پیرامیټر کنټرول سیسټمونو، او د نوښت پروسې جریان په یوځای کولو سره، په سیستماتیک ډول د سټینلیس سټیل ویلډینګ په لوړو-ستونزو باندې بریالي شوي.
د حساسیت څخه د مخنیوي لپاره د تودوخې آخذه په دقیق ډول کنټرولولو څخه نیولې، د پورسیت او سپیټر له مینځه وړلو لپاره په متحرک ډول د فشار تنظیم کولو پورې، او د ویلډ جمالیات او ځواک لوړولو لپاره د غیر فعال ګاز محافظت څخه کار اخیستل، د ټیکنالوژۍ دا ترکیب د سپاټ ویلډرانو ته وړتیا ورکوي ترڅو ثابت، لوړ{0}}کیفیت، او د لوړ کیفیت{1} لپاره د لوړ کیفیت حل{1} لپاره وړاندې کړي. د تقاضا تولید چاپیریال کې غوښتنلیکونه.
د تولید کونکو لپاره چې د لوړ کیفیت او موثریت لپاره هڅه کوي ، د دې عصري ځای ویلډینګ تخنیکونو ماسټر کول او پلي کول د تولید اهدافو او کیفیت معیارونو ترلاسه کولو وروستی راز دی.