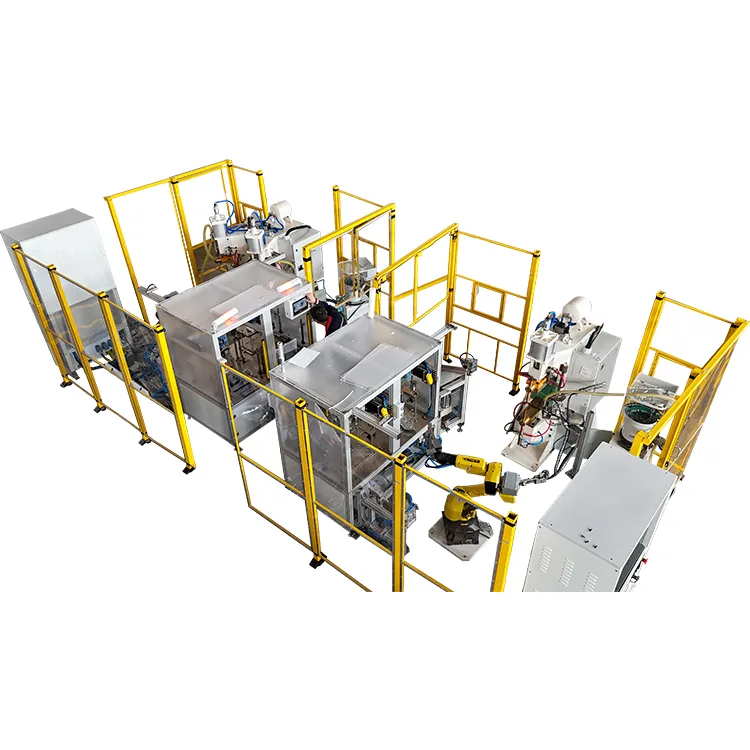
د منځنۍ فریکونسۍ مستقیم اوسني (MFDC) انورټرد ځای ویلډینګ ماشینونهپه عصري تولید کې اصلي تجهیزات بدل شوي، په ځانګړې توګه په لوړه{0}} غوښتنې سکتورونو کې لکه د موټرو، فضا، او دقیق برقیاتو کې، د دوی د لوړ موثریت، د انرژۍ سپمولو، او دقیق کنټرول وړتیاو له امله.
دا وسایل عموما د 1 او 4 kHz تر منځ په فریکونسیو کې کار کوي، د ویلډینګ جریان دقیق کنټرول د ±1٪ دننه فعالوي، کوم چې د لوړ-کیفیت ویلډینګ 1 لپاره قوي تخنیکي بنسټ چمتو کوي. په هرصورت، د دوی د ظرفیت څخه په بشپړه توګه ګټه پورته کولو او د "صفر- عیب" تولید ترلاسه کولو لپاره، یو سیستماتیک او څو معیاري سیسټم باید تاسیس شي.


د درې کور ویلډینګ پیرامیټونو دقیق کنټرول
دقیق پیرامیټر کنټرول د لوړ ویلډینګ کیفیت تضمین کولو اساس دی. د MFDC د ځای ویلډرونو لپاره، د ویلډینګ اوسنی، د ویلډینګ وخت، او د الکترود ځواک درې اصلي پیرامیټونه دي چې د ویلډ نګیټ جوړښت کیفیت ټاکي. دا درې فاکتورونه په ټولیز ډول د ویلډینګ پروسې په جریان کې د تودوخې ان پټ او پلاستيکي تخریب اغیزه کوي ، په نهایت کې د ویلډ نګټ اندازه او میخانیکي ځواک ټاکي.
په عملي تولید کې، د پیرامیټر ترتیبات باید د موادو ډول، ضخامت او سطحي حالت سره سم په ښه توګه تنظیم شي. د مثال په توګه، د امریکایی ویلډینګ ټولنې (AWS) معیارونو سپارښتنو پراساس، د ویلډینګ پیرامیټونو لړۍ د مختلف موادو ترکیبونو لپاره د پام وړ توپیر لري، لکه څنګه چې په لاندې جدول کې ښودل شوي:
| د موادو ډول | د موادو ضخامت (mm) |
ویلډینګ اوسنی (A) |
د ویلډینګ وخت (ms) | د الکترود ځواک (kN) |
| د ټیټ کاربن فولاد | 1.0 + 1.0 | 8,000 - 10,000 | 160 - 200 | 2.2 - 2.5 |
| ګالونیز فولاد | 1.5 + 1.5 | 10,000 - 13,000 | 240 - 300 | 3.0 - 3.5 |
| د المونیم مصر | 2.0 + 2.0 | 25,000 - 35,000 | 20-50 | 4.0 - 5.0 |
د MFDC سپاټ ویلډر ډیجیټل کنټرول سیسټم د پیرامیټر تنظیم کولو لپاره رواني انٹرفیس چمتو کوي. شرکتونه باید د ویلډینګ پروسې ډیټابیس رامینځته کولو سره دا ګټه پورته کړي چې ځانګړي محصولاتو او موادو ترکیبونو سره مطابقت لري. دا د لوړ زغم سلسلې سره د مطلوب ویلډینګ کړکۍ ټاکلو ته اجازه ورکوي ، په دې توګه د بهرني لاسوهنې فکتورونو په وړاندې د تولید پروسې مقاومت لوړوي.
په سرچینه کې د کاري پیسونو کیفیت کنټرول
د ورک پیس لومړنی حالت یو مهم فاکتور دی چې د ویلډینګ کیفیت اغیزه کوي. د "کچه دننه، کثافات بهر" اصول په مساوي ډول په تولید کې د ویلډینګ پروسې لپاره پلي کیږي.
لومړی پام د سطحې پاکوالی دی. تېل، زنګ، د اکسایډ پرتونه، یا د کارپیس په سطحه نور ککړتیاوې د پام وړ د تماس مقاومت زیاتوي، چې د اوسني غیر مساوي توزیع او تودوخې تیښتې لامل کیږي، کوم چې کولی شي په اسانۍ سره د سړې ویلډز، سوځیدنې، او د سخت اخراج لامل شي. مطالعې ښیي چې د موټرو صنعت کې، د اخراج د پیښې کچه تر 60٪ پورې لوړه کیدی شي، او دا د ورک پیس سطح 4 پاکوالي سره نږدې تړاو لري. له همدې امله، د ویلډینګ عملیاتو دمخه د ورک پیس سطحه بشپړه پاکول لازمي دي.
دوهم پام د پروجیکشن ډیزاین او د برخې مناسب- پورته دی. د پروجیکشن ویلډینګ غوښتنلیکونو لپاره ، د پروجیکشن جیومیټریک ډیزاین خورا مهم دی. د صنعت تجربه وړاندیز کوي چې د پروجیکشن لوړوالی باید عموما د شیټ ضخامت له 1.2 څخه تر 1.5 ځله ډیزاین شي، او د هغې قطر باید د ټاکل شوي الیکټروډ ځواک سره په سمه توګه مطابقت ولري ترڅو د جعل کولو پروسې په جریان کې مثالي ابتدايي اړیکه یقیني کړي. برسېره پر دې، د برخو تر منځ د مناسب{6}} پورته واټن باید په کلکه کنټرول شي، ځکه چې زیاتې تشې د اوسني شنټ کولو او ناکافي ویلډ ځواک یو عام لامل دی.
01
الیکټروډ، د ویلډینګ اوسني او ځواک لیږد لپاره د اصلي برخې په توګه، یو داسې حالت لري چې په مستقیم ډول د انرژي لیږد ثبات او غلظت ټاکي.
الکتروډونه د اوږدې مودې-اوږدمهاله لوړ-اوسني او لوړ-د فشار اغیزو لاندې له مینځه ځي، چې د تماس ساحه کې زیاتوالی او په اوسني کثافت کې ورته کمښت لامل کیږي. له همدې امله ، د ویلډینګ کیفیت ثبات ساتلو لپاره منظم الیکټروډ پوښل یا بدیل یو اړین اقدام دی. د الیکټروډ د ساتنې یو روښانه مهالویش باید رامینځته شي ، لکه د هر 500 څخه تر 1000 ویلډونو وروسته د الیکټروډ ټیپ پوښل ، ترڅو سم جیومیټریک شکل او سطح پای وساتي.
02
د الکترود یخولو اغیزمنتیا د الکترود ژوند او ویلډینګ ثبات لپاره حیاتي ده. د MFDC ځای ویلډرونه عموما د جبري اوبو یخولو سیسټمونو سره مجهز دي، او دا اړینه ده چې ډاډ ترلاسه شي چې د یخولو اوبو جریان کافي دی (د صنعت معیارونه معمولا له 60 L/min څخه کم نه وي) او د اوبو تودوخه مستحکم وي.
د مستند TWI (د ویلډینګ انسټیټیوټ) څیړنه ټینګار کوي چې اغیزمن یخ کول د پام وړ د الکترود پوښ کموي او د دې خدمت ژوند اوږدوي، په دې توګه د ویلډینګ کیفیت اوږدمهاله دوام تضمینوي.
سمارټ څارنه او AI-مرستې تړل شوي-لوپ کنټرول
د سمارټ څارنې او مصنوعي استخباراتو (AI) ټیکنالوژۍ معرفي کول د ویلډینګ کیفیت کې د "صفر- عیب" تولید لاسته راوړلو لپاره یو کلیدي پرمختیایی تمایل دی.
د کیفیت کنټرول دودیز میتودونه په آفلاین ویجاړونکي ازموینې تکیه کوي ، کوم چې غیر موثر دی او نشي کولی 100٪ تفتیش ترلاسه کړي. د MFDC عصري ځای ویلډرز پرمختللي سینسنګ او کنټرول ټیکنالوژي مدغم کوي ترڅو د ویلډینګ پروسې ریښتیني وخت آنلاین نظارت ترلاسه کړي.
د ویلډینګ پروسې په جریان کې د ډیټا لوړ-د فریکونسۍ نمونې لکه اوسني، ولتاژ، ځواک او د الکترود بې ځایه کیدو سره، د هر ویلډ "ECG" متحرک مقاومت وکر-په ریښتیني وخت کې پلیټ کیدی شي-. دا منحنی د ویلډ نګټ جوړیدو، وده او ټینګیدو ټوله پروسه څرګندوي. هر ډول غیر معمولي تغیرات کولی شي د احتمالي کیفیت مسلو لپاره د لومړني خبرتیا سیګنال په توګه کار وکړي.
برسېره پردې، کټنګ ټیکنالوژي لکه ډیجیټل ټوینز د ویلډینګ کیفیت کنټرول لپاره کارول کیږي. د ویلډینګ پروسې د مجازی ماډل په جوړولو سره، دا ممکنه ده چې د مختلف پیرامیټرو ترکیبونو لاندې د ویلډینګ پایلې تقلید او وړاندوینه وکړئ، د ویلډینګ کیفیت کې د ریښتیني- وخت تشخیص او فعال مداخله فعاله کول، په نهایت کې د پروسې "بند-لوپ کنټرول" ترلاسه کول.
معیارونو ته غاړه ایښودل او د ډیټا{0}} د تفتیش سیسټم رامینځته کول
د صنعت معیارونو ته سخته غاړه ایښودل د محصول کیفیت اطاعت تضمین کولو بنسټ دی. په نړیواله کچه پیژندل شوي معیارونو کې AWS D8.1M (د فولادو لپاره) او AWS D8.2M (د المونیم لپاره)، او همدارنګه د انګلستان BS1140: 1993 شامل دي، کوم چې د ویلډینګ طرزالعمل مشخصاتو او کیفیت تفتیش لپاره ساینسي لارښوونې چمتو کوي.
شرکتونه باید د داخلي معلوماتو{0}} د کیفیت د تفتیش سیسټم رامینځته کړي چې پکې شامل دي:
بصری معاینه:
د میکروسکوپیک نیمګړتیاو لپاره د ویلډ ځای سطحه چک کول لکه درزونه، سوځول{0}}، یا شدید انډیټیشن.
تخریبي ازموینه:
په منظمه توګه د تناسلي- شین ازموینې یا د پوستکي ازموینې ترسره کول ترڅو د ویلډ ریښتیني ځواک او ناکامۍ حالت تایید کړي (د ناکامۍ مثالی حالت د وتلو ناکامي ده).
غیر{0}} ویجاړونکې ازموینه (NDT):
د مهمو ساختماني برخو لپاره، غیر- تخریبي میتودونه لکه الټراسونک ټیسټ یا ایکس- ray د داخلي ویلډ کیفیت 100٪ معاینه کولو لپاره کارول کیدی شي.
د تفتیش ډیټا د ویلډینګ پروسې څخه د ریښتیني وخت څارنې ډیټا سره شریکول د ویلډینګ پروسې دوامداره اصلاح ته وړتیا ورکوي ، په دې توګه د ویلډینګ کیفیت ثبات او اعتبار لوړوي.
پایله
د MFDC انورټر لپاره د کیفیت تضمینځای ویلډریو پیچلي سیسټم انجینري دنده ده چې ډیری مرحلې پکې شاملې دي: د پیرامیټر کنټرول ، د ورک پیس چمتو کول ، د تجهیزاتو ساتنه ، سمارټ څارنه ، او معیارونو ته غاړه ایښودل. د پرمختللي هوښیار ټیکنالوژیو سره د سخت پروسې کنټرول په ترکیب سره ، تولیدي تصدۍ کولی شي د پام وړ د ویلډینګ کیفیت ښه کړي ، ډیر موثر او د باور وړ تولید ترلاسه کړي ، او په بازار کې سیالي برتري وساتي.