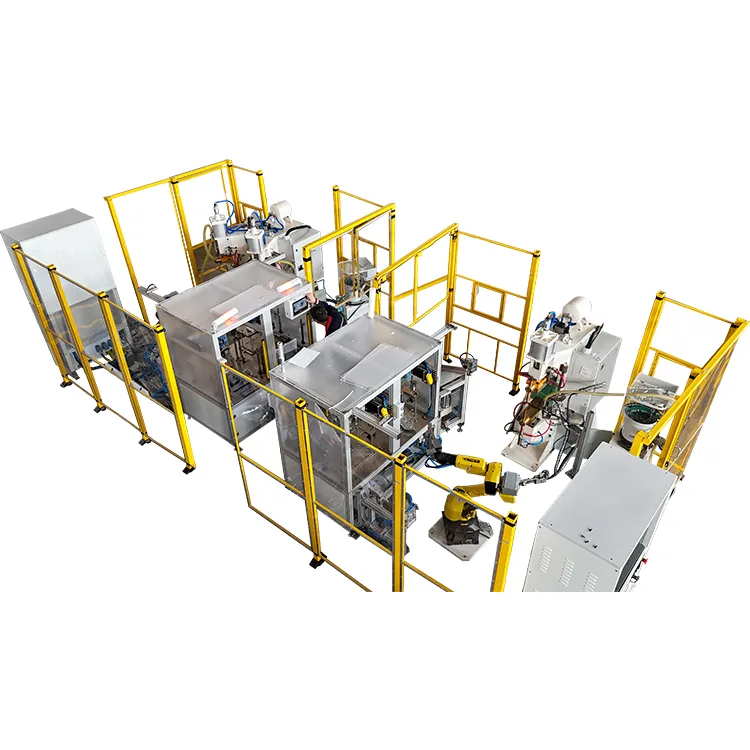
A د مقاومت ویلډینګ ماشیند ګډ له لارې د کنټرول شوي بریښنایی جریان په تیریدو سره فلزي برخې سره یوځای کیږي پداسې حال کې چې الیکټروډونه ځواک پلي کوي. بریښنایی مقاومت د تماس په انٹرفیس کې متمرکز تودوخه تولیدوي، او پلي شوي ځواک د ویلډ په جوړولو او ټینګولو کې مرسته کوي. د ګډ او الیکټروډ ډیزاین پورې اړه لري ، تجهیزات کولی شي ځای ، پروجیکشن ، سیم یا بټ ویلډینګ ترسره کړي ، په نورمال ډول د فلر تار پرته.
دا پروسه په پراخه کچه په صنعتي تولید کې کارول کیږي ځکه چې د ویلډینګ دوره د کنټرول شوي ترتیباتو لاندې تکرار کیدی شي. په هرصورت، یوازې د ټرانسفارمر ظرفیت لخوا د ماشین غوره کول اکثرا د خرابو پایلو لامل کیږي. مواد، کوټ، ضخامت، ګډ ډیزاین، الکترود لاسرسی، د ویلډ منلو معیارونه او د تولید محصول ټول باید یوځای بیاکتنه وشي.

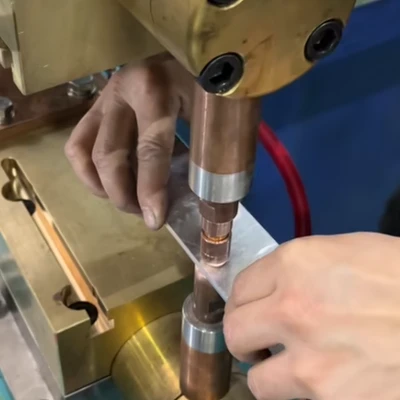

د مقاومت ویلډینګ څه شی دی؟
د مقاومت ویلډینګ د یوځای کیدو پروسو یوه ډله ده چې د فلزي برخو ترمینځ انٹرفیس ته نږدې یا نږدې تودوخې رامینځته کولو لپاره بریښنایی مقاومت کاروي. ورک پیسونه د الکترودونو یا کلیمپونو په واسطه یوځای ساتل کیږي پداسې حال کې چې جریان د ویلډینګ سرکټ له لارې تیریږي.
بنسټیزه اړیکه په عمومي ډول داسې بیانیږي:
- Q=I²Rt
چیرته:
- Qد تودوخې تولید دی.
- Iد ویلډینګ اوسنی دی.
- Rپه سرکټ او د تماس په انٹرفیسونو کې بریښنایی مقاومت دی.
- tاوسنی- جریان وخت دی.
دا معادل د دې په تشریح کولو کې مرسته کوي چې ولې د ویلډینګ جریان د تودوخې په تولید باندې دومره قوي اغیزه لري، مګر دا د ماشین ترتیب کولو بشپړ فارمول- ندی. د ویلډ په جریان کې مقاومت بدلیږي، او وروستۍ پایله د الکتروډ ځواک، د تماس ساحه، د موادو چلونکي، د سطحې پوښښ، مناسب- پورته، کولنګ او الکترود حالت لخوا هم اغیزمن کیږي.
ډیری دودیز مقاومت ویلډینګ پروسې د ویلډینګ تار ، فلکس یا شیلډینګ ګاز ته اړتیا نلري. دا پدې معنی ندي چې هر کنډک فلز ویلډ کول اسانه دي. مسو او المونیم، د بیلګې په توګه، تودوخه او بریښنا په چټکۍ سره ترسره کوي، نو ځکه ګډ، الکترودونه، د بریښنا سرچینې او ویلډینګ مهال ویش ځانګړي ارزونې ته اړتیا لري.
د مقاومت ویلډینګ ماشین څنګه کار کوي؟
د ویلډینګ یو عادي دوره کې موقعیت کول، سکوز کول، اوسنی جریان، ساتل او خوشې کول شامل دي. هره مرحله د ویلډ ثبات باندې مستقیم تاثیر لري.
1. کاري ټوټې ځای پر ځای شوي دي
برخې د الیکټروډونو یا د وقف شوي وسیلې دننه ځای په ځای شوي. ښه موقعیت د ویلډ موقعیت، اوورلیپ او د تماس حالت د تکرار وړ ساتي. که چیرې یوه شیټ- د فلزي اسمبلۍ لوی واټن ولري یا د دورې په جریان کې حرکت وکړي، د ویلډینګ جریان زیاتوالی ممکن ستونزه په لنډمهاله توګه پټ کړي مګر ګډ حالت به سم نه کړي.
2. الکترودونه ځواک پلي کوي
الیکټروډونه مخکې له دې چې کرنټ پلي شي د ورک پیسونه بند او بندوي. دې وقفې ته د سکوز وخت ویل کیږي. اړین ځواک د موادو، ضخامت، ګډې ساحې، پروجیکشن جیومیټري او ویلډینګ پروسې پورې اړه لري.
ناکافي ځواک کولی شي د آرشینګ یا اخراج سره مرسته وکړي. ډیر ځواک کولی شي د تماس مقاومت کم کړي یا د کافي تودوخې رامینځته کیدو دمخه یو پروجیکشن خراب کړي. له همدې امله اوسنی او ځواک باید د ویلډینګ مهال ویش په توګه تنظیم شي.
3. د ګډ له لارې اوسني تېرېږي
کنټرولر د یوې ټاکلې مودې لپاره د الکترودونو او ورک پیسونو له لارې جریان لیږي. تودوخه وده کوي چیرې چې بریښنایی مقاومت متمرکز وي. په ځای ویلډینګ کې، دا په نورمال ډول د اوورلپینګ شیټونو ترمینځ ځایی ویلډ نګټ جوړوي. په پروجیکشن ویلډینګ کې، یو جوړ شوی پروجیکشن په ټاکل شوي نقطه کې اوسنی او ځواک متمرکز کوي.
4. د تودوخې او فشار لاندې د ویلډ بڼه
ګرم شوی ګډ د الکتروډ ځواک لخوا شتون لري. اوسنۍ کچه، د ویلډ وخت او ځواک باید پرته له اضافي تودوخې، د سطحې نښې یا د ورک پیس کوټینګ ته زیان رسولو پرته یو غږ ګډ جوړ کړي.
5. ګډ د خوشې کیدو دمخه ساتل کیږي
د اوسني ودریدو وروسته، الکترودونه د لنډ وخت لپاره تړل کیږي. ګډ د فشار لاندې یخ او قوي کیږي مخکې لدې چې د ورک پیس خوشې شي. ډیر ژر خوشې کول کولی شي ګډ اغیزه وکړي، په ځانګړې توګه کله چې برخه یا فکسچر حرکت کولی شي پداسې حال کې چې ویلډ لاهم ګرم وي.
د صنعتي مقاومت ویلډینګ ماشین اصلي برخې
د ماشین چوکاټ د ویلډینګ سیسټم یوازې یوه برخه ده. د باور وړ تولید تنظیم معمولا پدې کې شامل دي:
- د ویلډینګ بریښنا سرچینه او ټرانسفارمر:د ټاکل شوي ویلډینګ مهالویش سره سم اړین جریان چمتو کوي.
- ویلډ کنټرولر:اوسنی، ویلډ وخت، د سکوز وخت، د وخت ساتل او د نبض څو سلسلې اداره کوي چیرې چې اړتیا وي.
- د ځواک سیسټم:د نیوماتیک سلنډر، سروو اکټیوټر، هیدرولیک سیسټم یا بل مناسب میکانیزم لخوا د الکترود ځواک پلي کول.
- الکترودونه او هولډرونه:اوسنی ترسره کړئ ، ځواک پلي کړئ او د ویلډ موقعیت کې د تماس ساحه تعریف کړئ.
- فکسچر یا اوزار:د ورک پیس ځای نیسي او د تکرار وړ بار کولو ملاتړ کوي.
- د یخولو سرکټ:د ټرانسفارمر، الکترودونو او نورو اوبو{0}} یخ شوي اجزاوو څخه تودوخه لرې کوي.
- د خوندیتوب سیسټم:د ماشین جوړښت پورې اړه لري چې ساتونکي، انټرلاکونه، رڼا پردې، دوه- لاسي کنټرولونه او بیړني تمځایونه شامل دي.
- د اتومات تجهیزات:کېدای شي فیډر، روبوټونه، د لیږد واحدونه، د برخې کشف، د پروسې څارنه او اتوماتیک پورته کول شامل وي.
کله چې د نرخونو پرتله کول، پیرودونکي باید یوازې د kVA درجه بندي پرتله کولو پرځای بشپړ ترتیب بیاکتنه وکړي.
د مقاومت ویلډینګ ماشین ډولونه
ګډ شکل معمولا لومړی فاکتور دی چې د ماشین ډول کمولو لپاره کارول کیږي.
| د ماشین ډول | ویلډ څنګه جوړیږي | عادي workpieces | کله چې په پام کې ونیول شي |
| د ځای ویلډینګ ماشین | مخالف الکترودونه جلا جلا ویلډ نګټونه جوړوي | شیټ- فلزي قوسونه، ترمینلونه، اړیکې او تړل | مجلس په جلا جلا برخو کې انفرادي ویلډ ټکو ته اړتیا لري |
| د پروجیکشن ویلډینګ ماشین | یو جوړ شوی پروجیکشن د اوسني او ځواک تمرکز کوي | مغز، بولټ، سټډونه او ټاپه شوي اټکلونه | یو یا څو د تکرار وړ پروجیکشن ویلډونو ته اړتیا ده |
| د سیم ویلډینګ ماشین | څرخیدونکی څرخی الکترودونه اوورلیپینګ ویلډ نګټونه جوړوي | د تیلو ټانکونه، کانتینرونه، سلنډر برخې او ټاکل شوي پایپونه | ګډ یو دوامداره یا لیک{0}} مقاوم سیم ته اړتیا لري |
| د بټ ویلډینګ ماشین | برخې تړل شوي او په پای کې سره یوځای شوي | تار، راډ، حلقې او ټاکل شوي پروفایلونه | برخې پای ته اړتیا لري-تر{1}}د پای ګډ |
| د اتوماتیک مقاومت ویلډینګ سیسټم | د ویلډینګ پروسه د وقف شوي اداره کولو او کنټرول سره یوځای کیږي | د لوړ- حجم صنعتي مجلسونه | بار کول، موقعیت ورکول، ویلډینګ، چک کول یا پورته کول باید اتوماتیک وي |
ځای، پروجیکشن، سیم او بټ ویلډینګ تشریح کوي چې ګډ څنګه جوړیږي. AC، MFDC او capacitor discharge د ویلډینګ انرژی تحویل او کنټرول لپاره مختلف طریقې بیانوي. د دې دوو طبقو جلا ساتل د تجهیزاتو پرتله کول خورا روښانه کوي.
د مقاومت ویلډینګ ماشین غوره کولو څرنګوالی
د ماشین خورا ګټور مشخصات د ورک پیس سره پیل کیږي. د نرخ غوښتنه کولو دمخه، د لاندې ټکو له لارې کار وکړئ.
د موادو او سطحي پوښاک تایید کړئ
په ګډه کې د هرې برخې مواد لیست کړئ، پشمول د پلی کولو یا کوټ کولو. ټیټ-کاربن فولاد، سټینلیس سټیل، ګالوانیز فولاد، لوړ-د ځواک فولاد، مسو او المونیم د مقاومت ویلډینګ په جریان کې مختلف چلند کوي.
د سطحې حالت هم مهم دی. تیل، اکسایډ، متضاد پلیټینګ او ککړتیا کولی شي د تماس مقاومت بدل کړي او د الکترود ژوند لنډ کړي. که چیرې د تولید برخې لیپت شوي وي، د نمونې ازموینې باید ورته کوټ استعمال کړي نه د بې ځایه شوي بدیل موادو پر ځای.
د هر پرت ضخامت چمتو کړئ
یوازې ګډ ضخامت مه ورکوئ. د دوه مساوي شیټونو څخه جوړ شوی ګډ د لوی ضخامت تناسب سره د ګډ څخه توپیر لري. عرضه کونکی د هر پرت ضخامت او موادو ته اړتیا لري، په بیله بیا د ټاکل شوي سټیکینګ ترتیب ته.
د ګډ او ویلډ موقعیت تعریف کړئ
دا په ګوته کړئ چې ایا محصول انفرادي ځایونو ته اړتیا لري، یو پروجیکشن ویلډ، یو پرله پسې سیم یا پای-تر-د ګډ پای ته اړتیا لري. یو انځور باید د ویلډ ځایونه، اوورلیپ، اټکلونه، نږدې کنډکونه او محدود ځایونه وښيي.
د الیکټروډ لاسرسی چیک کړئ
د ویلډینګ الیکټروډونه باید د ورک پیس یا فکسچر سره ټکر کولو پرته ګډ ته ورسیږي. لوی ټانکونه، تړل شوي برخې او ژورې چینلونه ممکن ځانګړي وسلو، آفسټ الیکټروډونو، داخلي مینډریلونو یا د بیا ډیزاین شوي ویلډینګ ترتیب ته اړتیا ولري.
د اندازه کولو وړ کیفیت اړتیاوې تنظیم کړئ
"پیاوړې ویلډینګ" د بشپړ منلو معیار ندی. د محصول پورې اړه لري، اړتیا ممکن په لاندې ډول څرګند شي:
- پوټکی، شین یا د تناسلي ځواک
- د مغز فشار- بهر یا د تورک ارزښت
- د ویلډ نګټ قطر یا کراس{0}} برخې پایله
- اعظمي اجازه ورکړل شوې سطحه انډیټیشن
- د ویلډینګ وروسته بریښنایی مقاومت
- د هوا یا اوبو د لیک ازموینه
- د ویلډینګ وروسته ابعادي زغم
د ازموینې میتود باید مخکې له دې چې ماشین جوړ شي موافقه وشي.
د تولید اړتیا محاسبه کړئ
په هر ساعت یا شفټ کې اړین محصول، په هره برخه کې د ویلډونو شمیر او د متوقع محصول مخلوط بیان کړئ. دا هم تشریح کړئ چې ایا بار کول په لاسي، مرسته شوي یا اتوماتیک دي.
د لوړ- حجم پروژو لپاره، د سایکل وخت د اوسني- جریان وخت څخه ډیر شامل دي. د برخې بار کول ، موقعیت ورکول ، د خوندیتوب تصدیق ، د الیکټروډ حرکت ، د ویلډ ترتیب کول ، تفتیش او پورته کول ټول د تولید ریښتیني نرخ کې مرسته کوي.
د نمونې ویلډینګ ازموینه تنظیم کړئ
د تولید{0}} نمایشي موادو په کارولو سره د نمونې ازموینه د امر کولو دمخه یو له خورا ګټورو ګامونو څخه دی. ازموینه کولی شي د ویلډ وړتیا ، د سطحې ظاهري ، الیکټروډ لاسرسي او وړاندیز شوي ازموینې میتود تصدیق کولو کې مرسته وکړي. دا د ماشین جوړونکي ته د بریښنا سرچینې، ټرانسفارمر، ځواک سیسټم، الیکټروډونو او یخولو ترتیب غوره کولو لپاره غوره اساس هم ورکوي.
د ویلډینګ عامې ستونزې او څه باید لومړی وګورئ
د ویلډ نیمګړتیاوې په ندرت سره د برخې او ماشین حالت چیک کولو پرته د یو ترتیب بدلولو سره حل کیږي.
| ستونزه | احتمالي لاملونه | لومړی چکونه |
|---|---|---|
| ضعیف یا متضاد ویلډ | د تودوخې ټیټ داخلول، ضعیف فټ- پورته، الیکټروډونه، بې ثباته موقعیت یا د موادو توپیر | برخې او الیکټروډونه معاینه کړئ، سمون تایید کړئ، بیا د اوسني او وخت ریکارډونو بیاکتنه وکړئ |
| د فلزاتو ایستل یا دروند سپیټر | ډیر تودوخه، ناکافي ځواک، د برخو ترمنځ واټن یا ناسم وخت | د برخې فټ- پورته، د الکترود ځواک، د سکوز وخت او د ویلډینګ مهالویش وګورئ |
| ژور الکترود نښې | ډیر تودوخه یا ځواک، کوچنی الکترود مخ یا نرم مواد | د الکترود جیومیټری، ځواک او تودوخې ان پټ معاینه کړئ |
| الیکټروډ چپک کول | د سطحې ډیر تودوخه، د کوټ پورته کول، د الیکټروډ غیر مناسب حالت یا ضعیف یخ کول | الیکټروډ جامې یا بدل کړئ او د یخولو جریان او د سطح حالت وګورئ |
| د ویلډ موقعیت توپیر لري | ضعیف فکسچر، د برخې زغم ستونزې یا د آپریټر بارولو توپیر | لوکیټرونه، کلیمپونه، سینسرونه او د بارولو طریقه وګورئ |
| تجهیزات ډیر ګرمیږي | د اوبو محدود جریان، د کم اندازه یخ کول یا د اضافي دندې دورې | د اوبو تودوخې، جریان، نلی او د تولید اصلي دوره وګورئ |
د پیرامیټر بدلونونه باید ثبت شي. که چیرې په یوځل کې څو تنظیمات بدل شي، نو دا ستونزمنه کیږي چې دا معلومه کړي چې کوم بهیر ښه شوی یا خراب شوی.
FAQ
پوښتنه: ایا د مقاومت ویلډینګ د ډکونکي تار ته اړتیا لري؟
A: دودیز ځای، پروجیکشن او سیم ویلډینګ معمولا د ډکونکي تار ته اړتیا نلري. ګډ د کنټرول شوي جریان، بریښنایی مقاومت، د ویلډینګ وخت او ځواک له لارې رامینځته کیږي.
پوښتنه: ایا د ځای ویلډینګ د مقاومت ویلډینګ سره ورته دی؟
الف: نه. د سپاټ ویلډینګ یو ډول مقاومت ویلډینګ دی. د مقاومت ویلډینګ کې د پروجیکشن ، سیم ، بټ او فلش ویلډینګ پروسې هم شاملې دي.
پوښتنه: کوم فلزات کولی شي د مقاومت ویلډینګ ماشین سره یوځای شي؟
الف: ټیټ- کاربن فولاد، سټینلیس سټیل، لیپت شوي فولاد او ټاکل شوي غیر- فیرس فلزونه د مقاومت ویلډډ کیدی شي. ریښتیني ویلډ وړتیا په چلونکي ، تودوخې ملکیتونو ، کوټ کولو ، ضخامت ، ګډ ډیزاین او د موجود پروسې کړکۍ پورې اړه لري.
پوښتنه: ایا مسو او المونیم د مقاومت ویلډیډ کیدی شي؟
الف: د مسو او المونیم ځینې برخې د مقاومت ویلډډ کیدی شي ، مګر د دوی لوړ بریښنایی او حرارتي چالکتیا د پروسې پراختیا ډیر تقاضا کوي. د موادو دقیق ترکیب، ضخامت، د سطحی حالت او ګډ ډیزاین باید د تجهیزاتو انتخاب څخه دمخه ازموینه وشي.
پوښتنه: د اړتیا وړ ماشین ظرفیت څه شی ټاکي؟
A: د موادو ضخامت یوازې یو داخل دی. د ویلډینګ جریان، د الکترود ځواک، ګډ ساحه، د ستوني ژوروالی، د وظیفې دوره، اوزار کول، کولنګ او د تولید محصول ټول د ماشین اړین ترتیب اغیزه کوي.
پوښتنه: د مقاومت ویلډ کیفیت څنګه چک کیږي؟
A: د تفتیش میتود باید د محصول فعالیت سره سمون ولري. په عام میتودونو کې شامل دي د پوستکي، شین، تناسلي یا تورک ازموینې، د کراس{1}} برخې معاینه، د بریښنا د مقاومت اندازه کول، ابعادي چکونه او د لیکج ازموینه.