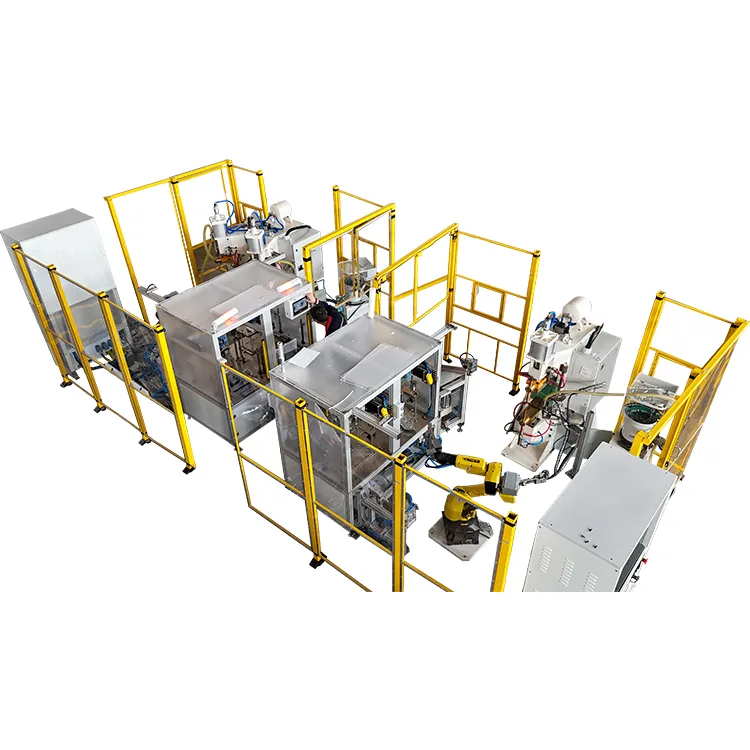
په غوښتنلیکونو کې لکه د انرژي ذخیره کولو نوي سیسټمونه ، د بریښنا بس بار اتصالونه ، او د انعطاف وړ کنډکټر تولید ،د پولیمر خپریدو ویلډینګ ماشینونهد خورا باوري فلزي بندونو ترلاسه کولو لپاره اړین تجهیزات شوي دي. د دودیز فیوژن ویلډینګ په خلاف، چې د بنسټیزو موادو په خړوبولو تکیه کوي، ډیفیوژن ویلډینګ د یو کلک حالت سره یوځای کولو پروسه ده چې د تودوخې او فشار سره یوځای کار کوي ترڅو د انټرفیس په اوږدو کې د اټومي خپریدو وده وکړي، یو باثباته فلزي بانډ جوړوي.
په مناسبه توګه غوره شوي شرایطو کې، د ډیفیوژن- ویلډیډ بندونه کولی شي په عمومي ډول د اساسی موادو ځواک له 80٪ څخه تر 100٪ پورې ترلاسه کړي، او په ځینو مسو او مسو الیاژ غوښتنلیکونو کې، ګډ قوت کولی شي پخپله د اصلي موادو سره نږدې شي.
په هرصورت ، په ریښتیني تولید چاپیریال کې ، ځینې تولید کونکي لاهم د ډیفیوژن ویلډینګ ټیکنالوژۍ غوره کولو وروسته د ناکافي ګډ ځواک سره مخ دي. په عامو نښو کې د تناسلي ازموینې په جریان کې د انٹرفیس ډیلیمینیشن، سیمه ایز ګډ کریک کول، یا د بیچ تولید په جریان کې د ځواک مهم توپیر شامل دي. دا مسلې نه یوازې د تولید حاصلات کموي بلکه کولی شي د اوږدې مودې اعتبار خطرونه هم رامینځته کړي. په لوړ-اوسني غوښتنلیکونو کې لکه د انرژي ذخیره کولو سیسټمونو کې، ناکافي ګډ اعتبار ممکن په پای کې د ډیر تودوخې، د فعالیت د خرابیدو، یا د خوندیتوب ناکامۍ المل شي.
د عملي انجینرۍ تجربې څخه ، ناکافي ډیفیوژن ویلډینګ ځواک په ندرت سره د یو فاکتور له امله رامینځته کیږي. ډیری وختونه، دا د پروسې په ډیری مرحلو کې د کوچنیو انحرافاتو د ترکیب پایله ده. د مثال په توګه، یو څه ناکافي پیرامیټرې، د سطحې نیمګړتیا چمتو کول، او د فشار بې ثباته کنټرول کولی شي په ټولیز ډول د مناسب خپریدو مخه ونیسي. له همدې امله، د ستونزو د حل کولو سیستماتیک چوکاټ رامینځته کول اړین دي، نه یوازې د چټکو اصلي لاملونو پیژندلو لپاره بلکې د پروسې د ښه کولو او د تجهیزاتو غوره کولو پریکړو لپاره هم.
دا مقاله د ناکافي ډیفیوژن ویلډینګ ځواک اصلي لاملونه تحلیلوي او د نړۍ د تولید ریښتیني تجربې پراساس د عملي اصلاح کولو ستراتیژۍ وړاندې کوي.


د ریښی لامل تحلیل: پنځه کلیدي فاکتورونه چې د ناکافي ویلډینګ ځواک لامل کیږي
په ډیفیوژن ویلډینګ کې ، د ګډ ځواک اساسا د اټومي خپریدو درجې او په انٹرفیس کې رامینځته شوي د خپریدو پرت ثبات پورې اړه لري. کله چې د تودوخې، فشار، وخت، او د سطحې شرایط په سمه توګه سره سمون ولري، دوه مواد په تدریجي ډول یو دوامداره کرسټال جوړښت جوړوي، د میخانیکي ملکیتونو وړتیا د اساس موادو سره نږدې کوي. په هرصورت، که چیرې د دې مهم فکتورونو څخه کوم یو د مطلوب حد څخه بهر راشي، د خپریدو پروسه نیمګړې کیږي، په پایله کې د کمښت یا د باور وړ مفکورې کمښت المل کیږي.
په عمل کې، د ستونزو حل کول باید یو منظم چلند تعقیب کړي، د لاندې پنځه کلیدي فکتورونو معاینه کول د دې پر ځای چې په ړوند ډول د پیرامیټونو تنظیم کړي.
1. ناسم ویلډینګ پیرامیټر میچنګ: د ځواک کمولو خورا مستقیم لامل
د ټولو اغیزمنو فکتورونو په مینځ کې، د ویلډینګ غیر مطابقت لرونکي پیرامیټونه د ناکافي ډیفیوژن ویلډینګ ځواک ترټولو عام لامل دی. د ډیفیوژن ویلډینګ اغیزمنتوب په اټومي خوځښت پورې اړه لري، کوم چې د تودوخې سره د پام وړ زیاتوالی راځي. کله چې تودوخه د موادو د خټکي تودوخې نږدې 0.5 څخه تر 0.8 پورې ورسیږي (په مطلق تودوخه کې)، اټومي خپریدل په کافي اندازه فعال کیږي ترڅو د پلي شوي فشار لاندې فلزي بانډ رامینځته کړي.
که چیرې تودوخه ډیره ټیټه وي، د خپریدو کچه د پام وړ کمیږي. حتی د تمدید وخت سره، د خپریدو طبقه کیدای شي ډیر پتلی پاتې شي، په پایله کې په ښکاره ډول د لیدلو وړ انٹرفیس او د تناسلي ازموینې په جریان کې د بانډنګ الوتکې سره د ناکامۍ تمایل. برعکس، که د تودوخې درجه ډیره لوړه وي، خپریدل په ډیره اندازه سرعت کوي، د مات شوي انټرمیټالیک مرکبونو جوړښت ته وده ورکوي. دا مسله په ځانګړې توګه د مسو – المونیم یا نکل- پر بنسټ د موادو ترکیبونو کې عام ده، چیرې چې خرابې مرحلې نرموالی کموي او د بار لاندې د ضایع کیدو احتمال زیاتوي.
فشار په مساوي ډول مهم رول لوبوي. مناسب فشار د تماس په سطحو کې د مایکرو- پلاستیکي تخریب هڅوي، د مایکروسکوپیک اسپریتس فلیټ کوي او د اصلي تماس ساحه زیاتوي. که فشار ناکافي وي، مایکروسکوپي تشې د سطحو ترمنځ پاتې کیږي، د دوامداره خپریدو مخه نیسي. په هرصورت، ډیر فشار کیدای شي د ځایی تخریب یا د سطحې زیان لامل شي، په منفي توګه د عمومي ګډ ځواک اغیزه کوي.
په عملي غوښتنلیکونو کې، وړاندیز شوي پیرامیټرونه د موادو ډول سره توپیر لري. د مثال په توګه، د مسو بسبار ډیفیوژن ویلډینګ عموما د 500 درجو او 750 درجو ترمنځ تودوخې او د 5-20 MPa په حد کې فشار ته اړتیا لري. د مسو – المونیم متفاوت ویلډینګ اکثرا یو څه لوړ فشار ته اړتیا لري او د باثباته انٹرفیس رامینځته کیدو ډاډ ترلاسه کولو لپاره په احتیاط سره غوره شوي وخت ته اړتیا لري.
نو ځکه، کله چې ناکافي ځواک لیدل کیږي، دا اړینه ده چې بیا ارزونه وکړو چې ایا اوسني پیرامیټونه په ریښتیا سره د موادو او ساختماني اړتیاو سره سمون لري، د دې پرځای چې یوازې په پخوانیو کارول شویو ترتیباتو باندې تکیه وکړي.
2. د سطحې ناکافي چمتووالی: یو بنسټیز عامل چې د بانډ په جوړښت اغیزه کوي
د سطحې حالت د خپریدو ویلډینګ فعالیت کې بنسټیز رول لوبوي. څرنګه چې د توزیع اړیکه د مایکروسکوپیک سطحه د سطحو ترمنځ نږدې تماس ته اړتیا لري، ککړونکي لکه د اکسایډ پرتونه، د تیلو پاتې شوني، او ښه ذرات کولی شي د فزیکي خنډونو په توګه عمل وکړي، د انټرفیس په اوږدو کې د اټومي خپریدو مخه نیسي.
که چیرې د اکسایډ یو موټی طبقه شتون ولري، خپریدل ممکن یوازې په جلا سیمو کې واقع شي پداسې حال کې چې نورې سیمې بې تړلې پاتې کیږي. په عمل کې، دا ډیری وختونه د ګډ په اوږدو کې د جزوي اړیکو پایله لري، چیرته چې ځینې برخې پیاوړي ښکاري پداسې حال کې چې نور یې د وخت څخه مخکې ناکام کیږي. د تناسلي ازموینې په جریان کې، دا ډول نیمګړتیاوې معمولا د یونیفورم ناکامۍ پرځای د غیر منظم فریکچر نمونو لامل کیږي.
د سطحې خرابوالی یو بل مهم پیرامیټر دی. په زیاته اندازه خړې سطحې لوی مایکروسکوپي تشې رامینځته کوي چې د تړلو لپاره لوړ فشار ته اړتیا لري پداسې حال کې چې ډیر نرم سطحونه ممکن د مؤثره تماس نقطو شمیر کم کړي. د Ra 0.8 څخه تر 1.6 μm پورې د سطحې د خرابوالي سلسله معمولا سپارښتنه کیږي، ځکه چې دا د اړیکو ساحه او د خرابوالي چلند توازن کوي.
د معیاري سطحې چمتو کولو کاري فلو کې معمولا میخانیکي پاکول ، کیمیاوي تخریب کول او کنټرول شوي وچول شامل دي. میخانیکي پالش کول د اکسایډ پرتونه لرې کوي، کیمیاوي پاکول د تیلو ککړتیا له منځه وړي، او وچول د رطوبت مخه نیسي چې د اړیکو سره مداخله کوي. په لوړ- حجم تولید چاپیریال کې، د پاکولو او ویلډینګ ترمنځ ځنډ کولی شي د نوي اکساید پرتونو رامینځته کولو ته اجازه ورکړي، چې دا اړینه کوي چې د دې مرحلو ترمنځ وقفه کنټرول کړي.
د ساحې تجربه ښیي چې نږدې له 30٪ څخه تر 40٪ پورې د ځواک- اړوند ناکامۍ د سطحې په ناکافي چمتووالي کې موندل کیدی شي، د دې څرګند سادگي سره سره د هغې اهمیت په ګوته کوي.
3. د تجهیزاتو بې ثباتي: د ځواک بدلون کې لوی مرسته کوونکی
په ډیری تولید چاپیریال کې، د ویلډینګ ځواک کې لوی بدلونونه اکثرا د پیرامیټرو ترتیباتو ته منسوب کیږي، مګر د تجهیزاتو بې ثباتي اکثرا اصلي لامل دی. د ډیفیوژن ویلډینګ ماشینونه باید خورا مستحکم تودوخې او د فشار کنټرول سیسټمونه وساتي. حتی کله چې پیرامیټونه په سمه توګه برنامه شوي وي ، د اجرا کولو پرمهال انحراف کولی شي د اړیکې کیفیت د پام وړ اغیزه وکړي.
د مثال په توګه، که چیرې برنامه شوې تودوخه 600 درجې وي مګر د تودوخې اصلي ساحه یوازې د کیلیبریشن غلطیو له امله 580 درجې ته رسیږي، د خپریدو نرخ ممکن کافي نه وي. دا توپیر ممکن په عددي ډول لږ څرګند شي مګر کولی شي د فلزاتو په تړاو باندې د پام وړ اغیزه وکړي، په ځانګړې توګه کله چې د مسو د موټ برخو ویلډینګ کول چیرې چې د تودوخې ویش ډیر پیچلی کیږي.
په ورته ډول، د فشار بدلونونه کولی شي په انٹرفیس کې د اړیکو شرایط بدل کړي. غیر متناسب فشار د غیر مساوي تحلیل پرت ضخامت لامل کیږي ، په پایله کې د ویلډډ اجزاو په اوږدو کې د ځواک تغیر لامل کیږي. د تناسلي ازموینې کې، دا ستونزه عموما د بشپړ ناکامۍ پرځای د ورته تولید بیچ کې د متقابل ځواک ارزښتونو په توګه ښکاري.
د تجهیزاتو کلیدي پیرامیټونه چې باید په منظمه توګه وڅیړل شي عبارت دي له:
- د تودوخې کنټرول دقیقیت د ±2 درجې څخه تر ±5 درجې پورې
- د ±2٪ دننه د فشار بدلون
- د ویلډینګ په ساحه کې د تودوخې یونیفورم توزیع
- د الیکټروډ یا وسیلې اغوستلو حالت
منظم کیلیبریشن او مخنیوی ساتنه د ثابت ویلډینګ فعالیت ساتلو لپاره اړین دي.
4. د ویلډینګ پروسې ناسم ډیزاین: ساختماني توپیرونه د پروسې تطابق ته اړتیا لري
حتی کله چې تجهیزات او پیرامیټونه د منلو وړ ښکاري، د ویلډینګ پروسې ډیزاین پخپله ممکن لاهم فعالیت محدود کړي. د موادو مختلف ضخامت او ساختماني تشکیلات د ویلډینګ ترتیب شوي ترتیب ته اړتیا لري، او په ټولو محصولاتو کې د یونیفورم پروسې پلي کول ډیری وختونه د غوره پایلو لامل کیږي.
د بېلګې په توګه، په څو پرتونو انعطاف وړ نښلونکو کې، د پورته کولو د مناسبې مرحلې نشتوالی کیدای شي د پرتونو تر منځ د یونیفورم لومړني تماس مخه ونیسي، د خپریدو موثریت کموي. د مسو په موټی بسبارونو کې، ډیر ګړندی تودوخه کولی شي د سطحې او داخلي ترمینځ د تودوخې درجې رامینځته کړي ، چې د غیر مساوي تحلیل پرت رامینځته کیدو لامل کیږي.
مختلف مواد ویلډینګ اضافي پیچلتیا وړاندې کوي. د مسو – المونیم په اړیکه کې، غیر کنټرول شوي خپریدل ممکن د میخانیکي پلوه مات شوي ګنډل انټرمټاللیک پرتونه تولید کړي. دا پرتونه د میخانیکي فشار لاندې درز کوي ، د ګډ پایښت کموي.
له همدې امله، د پروسې ډیزاین باید د دې پر بنسټ اصلاح شي:
- د موادو ډول
- د اجزا ضخامت
- ګډ ترتیب
- د تولید دورې اړتیاوې
یوازې د دې فکتورونو انډول کولو سره یو باثباته او د باور وړ خپریدو طبقه په دوامداره توګه ترلاسه کیدی شي.
5. د خامو موادو ضعیف کیفیت: د ځواک د محدودیتونو پټه سرچینه
د موادو کیفیت په پای کې د ګډ ځواک پورتنۍ حد تعریفوي. حتی کله چې د ویلډینګ پیرامیټونه غوره شوي وي، نیمګړتیاوې لکه ناپاکۍ، داخلي درزونه، یا په اساس موادو کې شاملول کولی شي د اړیکو انٹرفیس کمزوری کړي.
د مثال په توګه، د مسو مواد چې ناکافي پاکوالی یا لوړ اکسیجن مواد لري کیدای شي د خپریدو په وخت کې مایکرو- نیمګړتیاوې رامینځته کړي. په متفاوت موادو غوښتنلیکونو کې، د مناسب انټر لیر نشتوالی کولی شي د مات شوي انټرمیټالیک مرکبونو جوړښت ګړندی کړي، کوم چې ډیری وختونه د کریک پیل کولو ځایونو په توګه کار کوي.
کله چې د ځواک پراخه ناکامي پیښیږي، خام مواد باید د دې پر بنسټ و ارزول شي:
- د موادو پاکوالی
- د سطحې حالت
- د داخلي عیب شتون
- د انټر لیر مطابقت
د خامو موادو کیفیت کنټرول د باور وړ خپریدو اړیکو لپاره یو باثباته بنسټ تضمینوي.
هدف شوي حلونه: د ویلډینګ ځواک ښه کولو لپاره عملي میتودونه
کله چې اصلي لاملونه وپیژندل شي، سیستماتیک اصلاحي کړنې باید پلي شي. د یو واحد پیرامیټر تنظیم کول په ندرت سره د پیچلي ویلډینګ مسلې حل کوي. پرځای یې، د پروسې، تجهیزاتو، او عملیاتي پرمختګونو سره همغږي شوي چلند سپارښتنه کیږي.
1. د معیاري کولو له لارې د ویلډینګ پیرامیټونه غوره کړئ
په ښه{0}}د تولید چاپیریال کې، د معیاري پیرامیټرو ډیټابیسونه معمولا کارول کیږي ترڅو په مختلفو محصولاتو کې ثابت پایلې ډاډمن کړي.
پدې پروسه کې معمولا د کنټرول شوي آزموینې ویلډز ترسره کول ، د تناسلي یا شین ځواک پایلو ارزونه ، او د مطلوب پیرامیټر ترکیبونو ثبت کول شامل دي. یوځل چې تایید شي ، دا تنظیمات د معیاري پروسیجرونو په توګه رسمي شوي او په دوامداره توګه په تولید کې پلي کیږي.
د مسو بسبار ډیفیوژن ویلډینګ لپاره، په سمه توګه غوره شوي پیرامیټونه اکثرا د ګډ ځواک څخه ډیریږيد اساسی موادو ځواک 85٪د پام وړ ښه شوي بسته ثبات سره.
2. د سطحې چمتو کولو طرزالعملونه پیاوړي کړئ
د سطحې چمتو کول د ډیفیوژن ویلډینګ بریا کې یو له خورا مهم خو په مکرر ډول کم اټکل شوي فاکتور پاتې دی.
د میخانیکي او کیمیاوي پاکولو ګډ میتود عموما سپارښتنه کیږي. میخانیکي پالش کول د اکسایډ پرتونه لرې کوي، پداسې حال کې چې کیمیاوي پاکول د تیلو پاتې شونه او ښه ذرات له مینځه وړي. د پاکولو وروسته، سطح باید د ویلډینګ دمخه د ککړتیا څخه پاکه پاتې شي.
په اتوماتیک تولید لینونو کې، د پاکولو وقف شوي سیسټمونه کولی شي موثریت ته وده ورکړي او تغیرات کم کړي، چې د ډیرو ثابت پایلو المل ګرځي.
3. د مخنیوي تجهیزاتو ساتنه پلي کول
د وخت په تیریدو سره، د تودوخې سینسرونه، د فشار سیسټمونه، او د تودوخې ماډلونه کیدای شي د دوی د حساب شوي ارزښتونو څخه تیر شي. د منظم ساتنې پرته، دا انحراف کولی شي راټول شي او په تدریجي ډول د ویلډینګ کیفیت خراب کړي.
د ساختماني ساتنې مهالویش سپارښتنه کیږي، لکه:
- په هرو دریو میاشتو کې د تودوخې سیسټم حساب کول
- د فشار سیسټم میاشتنۍ معاینه
- د تودوخې ماډل تفتیش د ټاکل شوي شمیر دورې وروسته
مخنیوی ساتنه نه یوازې د ویلډینګ فعالیت ثبات کوي بلکه د تجهیزاتو عمر هم غزوي.
4. د ویلډینګ پروسې او مرستندویه تخنیکونه اصلاح کړئ
په متفاوت موادو غوښتنلیکونو کې، د مناسب انټر لیر موادو کارول کولی شي د پام وړ د انٹرفیس ثبات ته وده ورکړي. مواد لکه نکل یا سپین زر معمولا د خراب مرکب جوړښت کمولو او د اړیکو پیاوړتیا ښه کولو لپاره کارول کیږي.
برسیره پردې، د لوړ{0}}د تودوخې ویلډینګ په وخت کې د اکسیډیشن کنټرول کول{1}}د محافظتي اتموسفیر یا ویکیوم چاپیریال له لارې-کولی شي د اړیکو اعتبار نور هم لوړ کړي.
5. د بشري تېروتنې د کمولو لپاره عملیاتي پروسیجرونه معیاري کول
عملیاتي انعطاف د کیفیت د تغیر یوه دوامداره سرچینه ده. د سمبالولو په عملونو کې توپیرونه، د کلپ کولو طریقې، یا د چمتو کولو وخت کولی شي د انٹرفیس شرایط بدل کړي او د تکرار وړتیا کم کړي.
د معیاري عملیاتي پروسیجرونو (SOPs) رامینځته کول، د چلونکي روزنې چمتو کول، او د تفصیلي ویلډینګ ریکارډونو ساتل د انسان هڅول شوي تغیراتو کمولو لپاره اغیزمنې ستراتیژۍ دي.
د تولید انجینرانو لپاره د عملي ستونزو حل کولو کاري فلو
کله چې د ویلډینګ ځواک مسلې رامینځته کیږي ، د ستونزې حل کولو منطقي ترتیب تعقیب د غیر ضروري تجربې مخنیوي کې مرسته کوي.
یو وړاندیز شوی چلند د سطحې پاکوالي او چمتو کولو کیفیت معاینه کولو سره پیل کیږي. که ککړتیا وموندل شي، بیا پاکول باید ترسره شي. بیا، د پیرامیټر ترتیبات باید د موادو اړتیاوو په وړاندې تایید شي. که چیرې پیرامیټونه سم وي، د تجهیزاتو فعالیت باید ارزول شي، د تودوخې او فشار ثبات باندې تمرکز وکړي. په پای کې، د خامو موادو کیفیت باید وڅیړل شي.
دا ګام-د- ګام پروسی انجینرانو ته اجازه ورکوي چې اصلي لاملونه په مؤثره توګه وپیژني او د ځنډ وخت کم کړي.
د تجهیزاتو انتخاب څنګه د ویلډینګ ځواک اعتبار اغیزه کوي
په ډیری قضیو کې، د ویلډینګ پیاوړتیا ستونزې یوازې د پروسې- پورې تړاو نلري بلکې د تجهیزاتو وړتیا سره هم تړاو لري. له همدې امله، د تجهیزاتو انتخاب باید یوازې د لګښت پرځای تخنیکي فعالیت باندې تمرکز وکړي.
د تودوخې کنټرول دقیقیت یو له خورا مهم پیرامیټونو څخه دی. ماشینونه د دې وړتیا لري چې دننه د تودوخې دقیقیت وساتي±2 درجېد پام وړ مستحکم خپریدو شرایط چمتو کوي.
د فشار ثبات مساوي مهم دی. لاندې سیسټمونه د فشار بدلونونو سره±2%د یونیفورم انٹرفیس تماس ساتلو لپاره غوره مناسب دي.
د لوی یا څو پرتی برخو لپاره، د تودوخې یونیفورم اړین دی. د څو- زون تودوخې سیسټمونه کولی شي د تودوخې توزیع ښه کړي او سیمه ایزې کمزورې سیمې کمې کړي.
عصري تجهیزات د اتوماتیک ډیټا ننوتلو او د تعقیب وړتیا ځانګړتیاو سره د کیفیت د تفصيلي تعقیب وړ کولو سره د تولید مدیریت ته وده ورکوي.
پایله
ناکافي خپریدو ویلډینګ ځواک په ندرت سره د واحد پیرامیټر انحراف له امله رامینځته کیږي. پرځای یې، دا عموما د موادو، تجهیزاتو، پروسې ډیزاین، او عملیاتي کړنو د ګډ نفوذ پایله ده. یوازې د دې عناصرو تر منځ د مناسب سمون په ترلاسه کولو سره د اوږدې مودې ثبات تضمین کیدی شي.
د تولید کونکو لپاره چې اوس مهال د ډیفیوژن ویلډینګ سیسټمونه پرمخ وړي ، د معیاري پیرامیټر ډیټابیس رامینځته کول ، د سطحې چمتو کولو کاري فلو ته وده ورکول ، او د تجهیزاتو اعتبار ساتل د محصول کیفیت لوړولو ترټولو مؤثره لارې دي. د هغو شرکتونو لپاره چې په نوي تجهیزاتو کې د پانګونې پلان لري، د لوړ تودوخې دقیقیت او د فشار مستحکم کنټرول ماشینونو غوره کول به د پام وړ د ځواک اړوند ناکامیو خطر کم کړي.
لکه څنګه چې ډیفیوژن ویلډینګ د انرژي ذخیره کولو ، بریښنایی زیربنا او پرمختللي تولیدي سکتورونو کې پراخیدو ته دوام ورکوي ، د ویلډینګ دوامداره ځواک ساتل به د محصول اعتبار او اوږدمهاله فعالیت تضمین کولو کې مهم فاکتور پاتې شي. د پروسې دوامداره اصلاح او د مدیریت معیاري کړنې به د لوړ-د کیفیت تولید پایلو ترلاسه کولو کې په زیاتیدونکي توګه مهم رول ولوبوي.